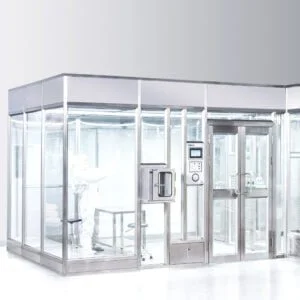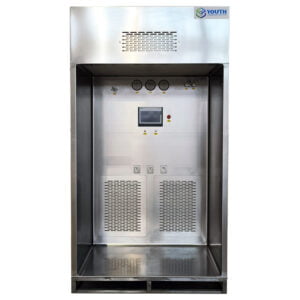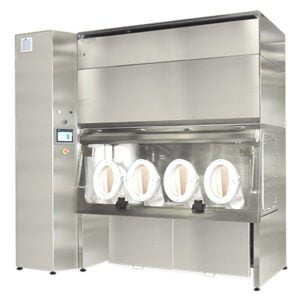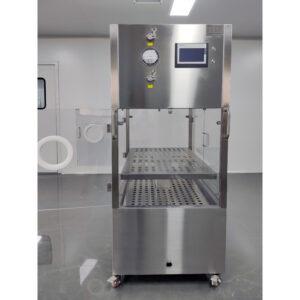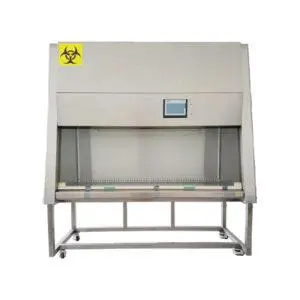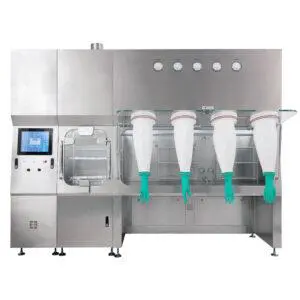
A весовая кабина В документации по квалификации обычно перечисляются два этапа приемочных испытаний — FAT и SAT, — но более сложный вопрос заключается в том, что именно должно входить в каждый из них. Если рассматривать это разделение как чисто формальность, то проект либо потратится на дублирующие испытания, в которых нет необходимости, либо обнаружит на объекте, что какое-то требование на самом деле нигде не было проверено. Правильное определение границ объема работ в самом начале программы испытаний — вот что делает остальную часть протокола приемочных испытаний обоснованной.
Начните с матрицы требований пользователя (URS) и матрицы приемки
| Элемент матрицы приемки | Что необходимо указать для каждого требования URS | Значение решения |
|---|---|---|
| Место проведения испытаний | FAT, SAT или повторное обследование после родов | Присваивает требование параметру, для которого доказательство является действительным |
| Пререквизит | Согласованные заводские условия или утвержденная схема размещения оборудования на объекте, в зависимости от ситуации | Определяет условия, при которых проверка может дать достоверные результаты |
| Владелец доказательств | Ответственное лицо за данные по конкретному проекту | Определяет, кто должен предоставить доказательства |
| Маршрут обработки исключений | Утверждённый маршрут, являющийся исключением для конкретного проекта | Определяет, как обрабатывается неразрешенное исключение перед передачей квалификации |
Каждое требование в спецификации пользовательских требований подразумевает место, где его можно проверить, условие, которое должно быть выполнено, чтобы такая проверка имела смысл, лицо, ответственное за получение результата, а также порядок действий на случай, если результат не соответствует ожидаемому. Пропуск этого этапа сопоставления и становится причиной последующих споров на этапе FAT/SAT, поскольку требование, сформулированное в общих чертах (“необходимо проверить воздушные потоки”), не указывает, где именно следует проводить проверку: на производственном цехе или в готовом помещении.
Вопрос о месте проведения проверки важен, поскольку проверка, выполненная в несоответствующих условиях, может дать результат, который выглядит полным, но не несет реальной доказательной ценности. Последовательность контрольных действий можно выполнить на испытательном стенде без подключения воздуховода; сигнал тревоги можно сработать с помощью тестового сигнала до того, как датчик будет фактически установлен в окончательное положение. В обоих случаях результат будет положительным. Ни один из них не дает проекту уверенности в том, сохранится ли такое поведение после того, как кабина будет установлена, подключена и начнет функционировать как часть помещения. Колонка «Предпосылки» в матрице прослеживаемости существует именно для того, чтобы учесть именно это: в ней указывается, что должно быть выполнено — согласованные заводские условия или утвержденная конфигурация на объекте — прежде чем данная проверка будет признана доказательством.
Назначение ответственного за доказательную документацию не является административной процедурой. Если данные генерируются и хранятся поставщиком, задача проектной группы сводится к их проверке и утверждению; если данные генерируются командой на объекте, предыдущая документация поставщика становится исходной базой, а не окончательной записью. Смешение этих двух ролей приводит к появлению пробелов — каждая сторона предполагает, что другая завершила выполнение требования, которое на самом деле ни одна из них не тестировала в реальных условиях.
Маршрут действий в случае исключений — это та часть, которая чаще всего остается неявно обозначенной. Если требование не может быть выполнено на назначенном этапе — спецификация была недоступна, коммуникации ещё не подключены, документ не был доработан — матрица должна предусматривать четкий маршрут для выявления, отслеживания и устранения данного пробела до того, как он достигнет этапа квалификации. Без такого маршрута исключения неформально переносятся на последующие этапы и вновь возникают в виде возражений во время проверки IQ/OQ/PQ, когда их исправление становится сложнее и занимает больше времени, чем устранение на том этапе, на котором они были впервые выявлены.
Назначить проверки сборки и функциональные проверки в FAT
Цель приемочных испытаний на месте (FAT) — подтвердить то, что поставщик может продемонстрировать в условиях, которые он контролирует. Именно в этом заключается критерий: если проверка зависит исключительно от того, как устройство собрано, подключено и настроено — а не от помещения, в котором оно будет эксплуатироваться, — то она должна проводиться в рамках FAT.
Строительство и проверка документации полностью укладываются в эти рамки. Сертификаты на материалы, качество поверхности, соответствие размеров утвержденному чертежу, точность данных на заводских табличках и маркировке, а также внутренняя проводка и схема расположения панелей управления — всё это можно проверить по проектной документации, не учитывая реальные условия на объекте. То же самое относится и к логике управления: последовательность операций, блокировки между компонентами, которые уже входят в состав установки, а также генерация сигналов тревоги на уровне управления могут быть протестированы с использованием собственных внутренних сигнальных тракт стенда, независимо от того, как в конечном итоге будет организовано их прокладка или питание на объекте.
Функциональные проверки, основанные исключительно на автономных системах кабины, также естественным образом входят в состав FAT. Можно запустить вентилятор, снять показания манометра дифференциального давления при имитированном сопротивлении, проверить правильную установку фильтра и отсутствие утечек с помощью собственного испытательного стенда поставщика, а также убедиться в правильном срабатывании и сигнализации локальной сигнализации. Ни один из этих результатов не изменится, когда агрегат впоследствии будет подключен к трубопроводам объекта, источнику питания или системе управления зданием — эти испытания проверяют качество изготовления и внутреннюю логику самого оборудования, а не его поведение в качестве установленной системы.
Если требование находится на границе — например, сигнализация, которая в конечном итоге будет взаимодействовать с системой мониторинга на уровне объекта, — объем приемочных испытаний (FAT) должен охватывать то, что делает собственный выход пульта (генерирует ли он правильный сигнал, в нужный момент и в нужном формате), не претендуя на проверку того, как этот сигнал ведет себя после поступления в систему, которую поставщик не контролирует. Это разграничение позволяет обеспечить достоверность протокола FAT в отношении того, что он фактически подтверждает, что имеет значение, когда то же самое требование вновь появляется на этапе SAT в иной форме.
Перенести интерфейсы и показатели производительности, зависящие от конкретного сайта, в SAT
Испытания SAT проводятся потому, что для подтверждения соответствия некоторым требованиям необходимы достоверные данные, которые можно получить только после того, как кабина будет физически установлена в предусмотренном месте, подключена к реальным инженерным сетям объекта и начнет функционировать в составе готового помещения. Определяющим условием является утвержденная конфигурация объекта: если результат зависит от реального прохождения воздуховодов, реального источника электропитания, реального каскада давления в помещении или реального положения кабины относительно другого оборудования, ни одно заводское испытание — каким бы тщательным оно ни было — не может заменить его.
Наиболее наглядным примером является поведение воздушного потока. Поставщик может подтвердить характеристику вентилятора и номинальную производительность на испытательном стенде, однако фактический профиль скорости, равномерность распределения и динамика восстановления воздушного потока внутри камеры зависят от геометрии воздуховодов, статического давления, создаваемого системой объекта, а также от воздушного баланса самого помещения. Это свойства установленной системы, а не отдельного агрегата, и их можно достоверно измерить только после завершения монтажа.
Точки интеграции в помещении подчиняются той же логике. Перепад давления по отношению к окружающему помещению, взаимодействие с системой управления зданием или системой мониторинга объекта, а также поведение сигналов тревоги после их подключения к панели на объекте — всё это зависит от соединений и условий, которых нет на заводе. Управляющий сигнал, правильность которого была подтверждена во время приемочных испытаний на заводе (FAT), по-прежнему требует подтверждения того, что он достигает назначенного места назначения в требуемом формате после завершения прокладки кабельной сети на объекте — это проверка, отличная от той, что проводилась ранее, даже если она касается той же самой сигнализации.
Сюда также относятся проверки, связанные с конкретными инженерными сетями: фактическое напряжение и качество питания, реальное подключение к сжатому воздуху или технологической сети (если применимо), а также любые специфические для объекта условия окружающей среды, в которых будет эксплуатироваться кабина. Если в техническом задании (URS) указаны эксплуатационные требования, касающиеся помещения, а не самого агрегата — например, заданные показатели чистоты или контроль перекрестного загрязнения в отношении соседних производственных процессов, — то такие требования по сути являются пунктами приемочной проверки (SAT), поскольку объектом оценки является помещение, а не кабина сама по себе. критерии приемки, на которые ссылаются при монтаже аналогичной камеры отбора проб отражают тот же принцип: производительность, зависящая от установленной среды, подтверждается именно в этой среде.
Решите, что необходимо повторить после родов
Автоматическое повторение каждого теста FAT на этапе SAT приводит к напрасной трате усилий на проверку элементов, которые не могли измениться; автоматический пропуск повторных тестов же сопряжён с риском принятия результата, который мог быть незаметно скомпрометирован в процессе транспортировки, повторной сборки или подключения на объекте. Ключевой вопрос звучит уже, чем просто “проводилось ли это тестирование ранее”: речь идет о том, изменилось ли с момента последнего достоверного теста то, что могло повлиять на данный конкретный результат.
Транспортировка является одним из таких факторов. Вибрация, удары или манипуляции во время перевозки могут привести к ослаблению соединения, смещению уплотнения или нарушению калибровочных настроек, которые были правильными на момент отгрузки с завода. Если какое-либо требование зависит от физического состояния, которое в ходе транспортировки вполне могло быть нарушено — целостность уплотнения, посадка фильтра, механическое выравнивание — такая проверка подлежит повторению не потому, что первоначальный результат приемочных испытаний на месте (FAT) был неверным, а потому, что условия, от которых он зависел, могут больше не сохраняться.
Повторная сборка сопряжена с сопутствующим, но отдельным риском. Если агрегат частично разобран для транспортировки и вновь собирается на месте установки, любая проверка, зависящая от правильности повторной сборки — посадка компонентов, целостность внутренней проводки, подключения панели управления — требует повторного подтверждения, поскольку результаты приемочных испытаний на месте (FAT) подтверждали исходную сборку, а не ту, которая существует после разборки и повторной сборки агрегата.
Подключение к объекту является третьим триггером и представляет собой наиболее прямое продолжение уже установленной границы FAT/SAT: как только подключаются инженерные сети, воздуховоды или интерфейсы мониторинга, любое требование, результат выполнения которого зависит от данного подключения, необходимо переоценить, поскольку результат FAT всегда охватывал только поведение агрегата в изолированном состоянии.
Сам утвержденный протокол также может предусматривать повторное испытание, не зависящее от каких-либо физических изменений, если в плане квалификации проекта указано, что определенные проверки должны быть продемонстрированы в условиях объекта независимо от предыдущих заводских результатов. В этом случае повторное испытание является требованием к документации и приемке, а не мерой реагирования на известный риск — в рамках проекта в протоколе было решено, что подтверждение в условиях объекта является единственным доказательством, которое будет принято для данного требования. A На этапе операционной квалификации (OQ) весовой кабины проводятся проверки расхода воздуха, мониторинг содержания частиц и проверка работы сигнализации проиллюстрировать тот случай, когда в соответствии с протоколом в качестве стандарта обычно ожидаются данные об условиях на объекте, а не перенесенные с завода результаты.
Закрытие исключений перед передачей квалификации
Исключение, которое было отмечено, но не устранено, не исчезает на этапе квалификации — оно вновь проявляется в виде пробела в записях о прослеживаемости именно в том месте, где его сложнее всего устранить. Каждое отклонение, зафиксированное в ходе FAT или SAT, требует определённого решения, прежде чем дело будет передано дальше: либо требование подвергается повторному тестированию и подтверждается его соответствие, либо спецификация официально пересматривается с учётом того, что было реально достижимо, либо отклонение принимается в рамках утверждённого проектом процесса управления изменениями или отклонениями с документально подтверждённым обоснованием.
«Завершение» ни в коем случае не должно означать устное соглашение или неформальную договоренность о том, что данный вопрос будет рассмотрен позже. Мероприятия по квалификации — квалификация монтажа, эксплуатации и рабочих характеристик — зависят от полной и прослеживаемой документации о приеме в качестве исходной доказательной базы. Неустраненный пробел, перенесенный без официального решения, означает, что на этапе квалификации сохраняется нерешенный вопрос о том, действительно ли оборудование в том виде, в котором оно изготовлено и установлено, соответствует заданным требованиям. Это иная и более сложная проблема, которую трудно решить, когда мероприятия на уровне PQ уже начались, поскольку условия, при которых возникло первоначальное отклонение, могут быть уже невоспроизводимы.
Собственные процедуры проекта по контролю изменений и отклонений определяют порядок официального утверждения исключений, а конкретные ограничения для любого отдельного требования должны быть зафиксированы в утвержденном протоколе проекта, а не в общих рамках FAT/SAT — в этом и заключается граница EudraLex, том 4, приложение 15 устанавливает связь между мероприятиями по приему оборудования поставщиком и на объекте, с одной стороны, и данными по IQ, OQ и PQ, полученными в ходе монтажа и контрольных испытаний в условиях, предусмотренных для эксплуатации, — с другой. Матрица прослеживаемости, в которой каждое требование соотнесено с FAT, SAT или повторным испытанием, должна также служить документом, отражающим статус каждого отклонения, чтобы при передаче результатов квалификации можно было опираться на единый полный документ, а не воссоздавать историю приемочных испытаний на основе отдельных протоколов испытаний. Если информация о проекте, предоставленная в начале — техническое задание (URS), согласованные места проведения испытаний, ответственные за подтверждающие данные — использовалась для составления плана приемочных испытаний во время рассмотрения предложений, то эта же информация должна соответствовать тому, что фактически отражено в закрытой матрице, при этом ни одно требование не должно указывать на место или условие, которое никогда не проверялось.
Часто задаваемые вопросы
Q: Устраняет ли успешное внедрение системы FAT необходимость в использовании системы SAT на весовой кабинке?
A: Нет. В ходе FAT можно подтвердить исправность конструкции, средств управления, систем сигнализации и функций, продемонстрированных в согласованных заводских условиях, тогда как SAT должен охватывать инженерные сети объекта, интеграцию помещений, характер воздушных потоков и интерфейсы систем сигнализации в рамках утвержденной конфигурации объекта.
Q: Можно ли включить данные FAT в пакет документов для сертификации?
A: Этот результат может быть перенесен на следующий этап, если утвержденный протокол признает данные доказательства, а условия FAT соответствуют соответствующим требованиям URS. Необходимо соотнести каждый элемент с его предварительным условием и местом проведения испытаний, а не рассматривать FAT как автоматическую замену доказательств квалификации объекта.
Q: Какие проверки FAT следует повторить после поставки?
A: Повторите проверку, если на её результаты могут повлиять транспортировка, повторная сборка, подключение на объекте или отклонение от утверждённого протокола. Зафиксируйте решение о повторной проверке в соответствии с соответствующим требованием URS, чтобы команда могла отличить необходимое подтверждение от рутинного дублирования.
Q: Какая информация должна быть подготовлена до согласования протоколов FAT и SAT?
A: Необходимо подготовить актуальную спецификацию URS, утвержденные условия заводских и на месте испытаний, информацию об инженерных сетях объекта и интерфейсах помещений, требования к интерфейсам систем сигнализации, ответственность за подтверждающие данные, а также утвержденный порядок действий в случае исключений. Эти детали определяют, где каждая проверка может дать достоверные подтверждающие данные.
Q: Как следует действовать в случае обнаружения исключения во время FAT или SAT?
A: Свяжите его с соответствующим требованием URS, назначьте ответственное лицо за доказательства и следуйте утвержденному порядку действий при возникновении исключений в рамках проекта. Убедитесь, не влияет ли это на какие-либо зависимые испытания, а затем закройте исключение до передачи проекта на квалификацию.