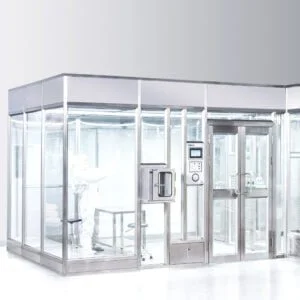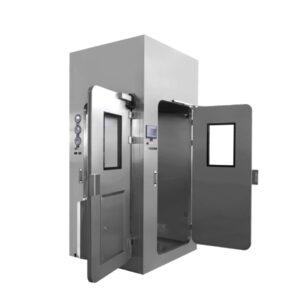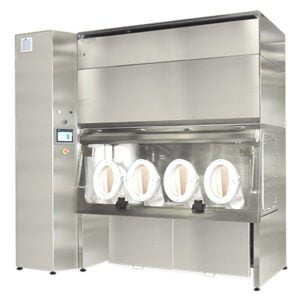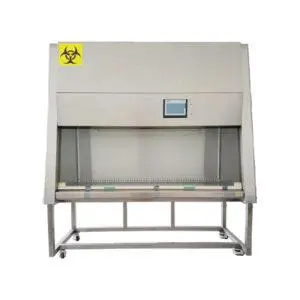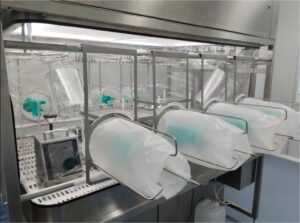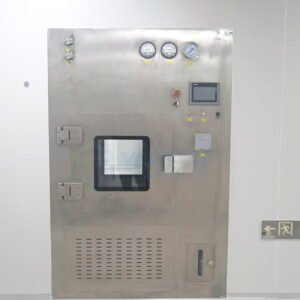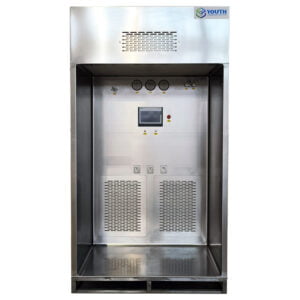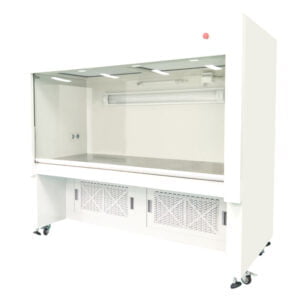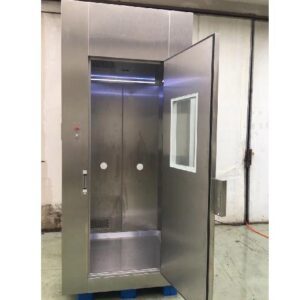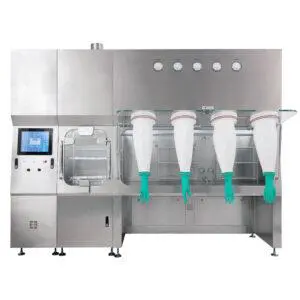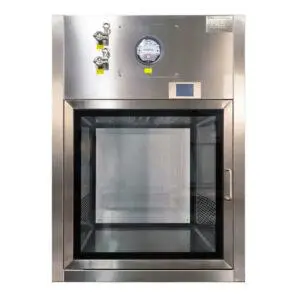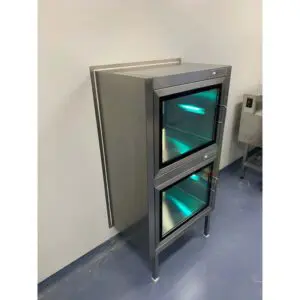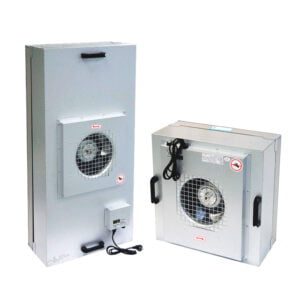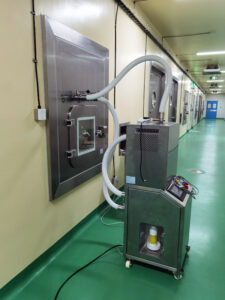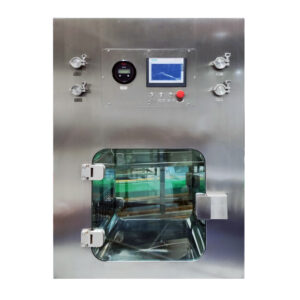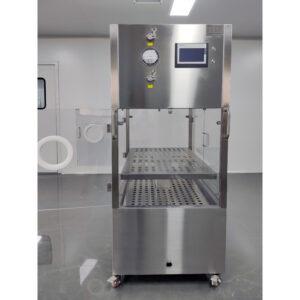
A cabina de pesaje El expediente de homologación suele incluir dos fases de aceptación —FAT y SAT—, pero la cuestión más complicada es determinar qué debe incluirse en cada una de ellas. Si se considera esta división como una mera formalidad, el proyecto acabará pagando por pruebas duplicadas que no eran necesarias o descubrirá, una vez en la obra, que un requisito nunca se verificó realmente en ningún momento. Establecer correctamente los límites del alcance desde el inicio del programa de pruebas es lo que hace que el resto del informe de aceptación sea defendible.
Empieza por los requisitos (URS) y la matriz de aceptación
| Entrada de la matriz de aceptación | Qué hay que especificar para cada requisito del URS | Valor de la decisión |
|---|---|---|
| Lugar de la prueba | FAT, SAT o repetición tras el parto | Asigna el requisito al contexto en el que la prueba es válida |
| Requisito previo | Las condiciones acordadas en fábrica o la configuración aprobada de la obra, según corresponda | Define las condiciones en las que el cheque puede constituir una prueba válida |
| Titular de las pruebas | Responsable de la documentación específica del proyecto | Establece quién debe aportar las pruebas |
| Ruta de excepción | Ruta alternativa autorizada específica para el proyecto | Establece cómo se gestiona una excepción no resuelta antes de la transferencia de la cualificación. |
Cada requisito de la especificación de requisitos del usuario implica un lugar donde pueda comprobarse, una condición que debe darse para que dicha comprobación tenga sentido, una persona responsable de obtener el resultado y un procedimiento a seguir en caso de que el resultado no sea el esperado. Saltarse esta asignación es lo que provoca posteriormente disputas en las pruebas FAT/SAT, ya que un requisito redactado en términos generales (“se verificará el flujo de aire”) no especifica si el lugar adecuado para realizar dicha verificación es la planta de producción o la sala terminada.
La cuestión de la ubicación es importante porque una comprobación realizada en un entorno incorrecto puede arrojar un resultado que parezca completo, pero que no tenga ningún valor probatorio real. Una secuencia de control puede ejecutarse en un banco de pruebas sin que haya ningún conducto conectado; una alarma puede activarse con una señal de prueba antes de que ningún sensor esté realmente montado en su posición definitiva. Ambas situaciones producen un resultado satisfactorio. Ninguna de ellas indica al proyecto si el comportamiento se mantendrá una vez que la cabina esté instalada, conectada y en funcionamiento como parte de la sala. La columna de requisitos previos de una matriz de trazabilidad existe precisamente para reflejar esto: establece lo que debe cumplirse —las condiciones de fábrica acordadas o la configuración aprobada in situ— antes de que una comprobación determinada pueda considerarse prueba válida.
La asignación de un responsable de la evidencia no es un trámite administrativo. Cuando es el proveedor quien genera y conserva los datos, la función del equipo del proyecto pasa a ser la revisión y la aceptación; cuando es el equipo de la obra quien genera los datos, la documentación previa del proveedor se convierte en una referencia de partida, en lugar de constituir el registro definitivo. La confusión entre ambas funciones es lo que da lugar a lagunas: cada parte da por hecho que la otra ha cerrado un requisito que, en realidad, ninguna de las dos ha probado en condiciones válidas.
La ruta de excepción es la parte que con mayor frecuencia se deja implícita. Si no se puede cumplir un requisito en la fase asignada —por ejemplo, porque no se disponía de una especificación, aún no se había conectado un servicio o no se había ultimado un documento—, la matriz debe contar con una vía definida para plantear, hacer un seguimiento y subsanar esa deficiencia antes de que se alcance la cualificación. Sin esa vía, las excepciones se van acumulando de manera informal y resurgen como objeciones durante la revisión de IQ/OQ/PQ, momento en el que corregirlas resulta más difícil y lento que resolverlas en la fase en la que se identificaron por primera vez.
Asignar comprobaciones de compilación y funcionales a FAT
La FAT tiene por objeto confirmar lo que el proveedor puede demostrar en condiciones que este controla. Ese límite es la prueba: si una comprobación depende únicamente de cómo está fabricada, cableada y configurada la unidad —y no de la sala en la que se instalará—, debe realizarse en la FAT.
La construcción y la revisión de la documentación se enmarcan claramente dentro de este ámbito. Los certificados de materiales, el acabado de las superficies, la conformidad dimensional con el plano aprobado, la exactitud de las placas de identificación y el etiquetado, así como el cableado interno y la disposición del panel de control, pueden verificarse comparándolos con el expediente de diseño sin que influyan las condiciones de la obra. Lo mismo se aplica a la lógica de control: la secuencia de funcionamiento, los enclavamientos entre componentes que ya forman parte de la unidad y la generación de alarmas a nivel de control pueden ponerse a prueba utilizando las propias rutas de señal internas de la cabina, independientemente de cómo se conecte o se alimente finalmente en la obra.
Las comprobaciones funcionales que se basan únicamente en los sistemas autónomos de la cabina también encajan de forma natural en las pruebas FAT. Se puede poner en marcha un ventilador, se puede leer un manómetro de presión diferencial frente a una resistencia simulada, se puede comprobar que un filtro esté correctamente asentado y que no presente fugas utilizando el banco de pruebas del propio proveedor, y se puede confirmar que una alarma local se active y emita el aviso correctamente. Ninguno de estos resultados varía cuando la unidad se conecta posteriormente a la red de conductos de la instalación, a la red eléctrica o a un sistema de gestión del edificio: estas pruebas evalúan la calidad de fabricación y la lógica interna del propio equipo, no su comportamiento como sistema instalado.
Cuando un requisito se sitúa en el límite —por ejemplo, una alarma que, en última instancia, se conectará con un sistema de monitorización a nivel de la instalación—, el alcance de la FAT debe abarcar lo que hace la propia salida de la cabina (¿genera la señal correcta, en el momento adecuado y en el formato adecuado?) sin pretender verificar cómo se comporta esa señal una vez que llega a un sistema que el proveedor no controla. Esa distinción garantiza que el informe de la FAT refleje con precisión lo que realmente demuestra, lo cual es importante cuando el mismo requisito vuelve a aparecer en la SAT bajo una forma diferente.
Trasladar las interfaces y el rendimiento específicos de cada sitio a SAT
El SAT existe porque algunos requisitos no pueden aportar pruebas válidas hasta que la cabina se haya instalado físicamente en su ubicación prevista, se haya conectado a los servicios de la instalación real y esté funcionando como parte de la sala terminada. La condición determinante es la configuración aprobada de la instalación: si un resultado depende del trazado real de los conductos, del suministro eléctrico real, de la cascada de presión real de la sala o de la posición real de la cabina respecto a otros equipos, ninguna prueba de fábrica —por muy cuidadosamente que se haya realizado— puede sustituirla.
El comportamiento del flujo de aire es el ejemplo más claro. Un proveedor puede confirmar la curva de un ventilador y un caudal nominal en un banco de pruebas, pero el perfil de velocidad real, la uniformidad y el comportamiento de recuperación en el interior de la cabina dependen de la geometría de los conductos, de la presión estática que impone el sistema de la instalación y del propio equilibrio de aire de la sala. Se trata de propiedades del sistema instalado, no de la unidad aislada, y solo pueden medirse de forma significativa una vez finalizada la instalación.
Los puntos de integración en la sala siguen la misma lógica. La presión diferencial respecto a la sala circundante, la interfaz con el sistema de gestión o de supervisión del edificio de la instalación y el comportamiento de las alarmas una vez conectadas a un cuadro a nivel de la instalación dependen todos de conexiones y condiciones que no existen en fábrica. Una señal de control cuya corrección se haya confirmado en la prueba FAT (FAT) aún debe verificarse para garantizar que llega al destino previsto, en el formato previsto, una vez que el cableado de la instalación esté instalado; se trata de una comprobación diferente a la realizada anteriormente, aunque se refiera a la misma alarma.
Las comprobaciones específicas de los servicios también se incluyen aquí: la tensión y la calidad reales del suministro, la conexión real al aire comprimido o al servicio de proceso, cuando proceda, y cualquier condición ambiental específica del emplazamiento en la que vaya a funcionar la cabina. Cuando el URS especifica un requisito de rendimiento en relación con la sala en lugar de con la unidad —comportamiento de limpieza establecido, control de la contaminación cruzada en relación con las operaciones adyacentes—, dicho requisito es, por naturaleza, un elemento de la SAT, ya que lo que se evalúa es la sala, y no la cabina de forma aislada. El criterios de aceptación a los que se hace referencia para la instalación de una cabina de muestreo similar reflejan este mismo principio: el rendimiento vinculado al entorno de instalación se confirma en ese mismo entorno.
Decide qué hay que repetir tras el parto
Repetir automáticamente todas las pruebas FAT en la fase SAT supone un esfuerzo innecesario en comprobaciones que no pueden haber cambiado; por el contrario, omitir automáticamente las repeticiones conlleva el riesgo de aceptar un resultado que el transporte, el montaje o la conexión in situ hayan invalidado de forma imperceptible. La cuestión fundamental va más allá de “¿se ha probado esto antes?”: se trata de saber si aquello que podría afectar a este resultado concreto ha cambiado desde la última prueba válida.
El transporte es una de esas condiciones. Las vibraciones, los golpes o la manipulación durante el envío pueden aflojar una conexión, desplazar una junta o alterar un ajuste calibrado que era correcto cuando salió de fábrica. Cuando un requisito depende de una condición física que el transporte podría alterar de forma plausible —la integridad de una junta, el asentamiento de un filtro, la alineación mecánica—, esa comprobación debe repetirse, no porque el resultado original de la FAT fuera erróneo, sino porque es posible que la condición de la que dependía ya no se mantenga.
El montaje posterior conlleva un riesgo relacionado, pero distinto. Cuando una unidad se desmonta parcialmente para su envío y se vuelve a montar in situ, cualquier comprobación que dependa de que el montaje sea correcto —ajuste de los componentes, continuidad del cableado interno, conexiones del panel de control— debe volver a verificarse, ya que el resultado de la prueba de aceptación en fábrica (FAT) verificó el montaje original, no el que existe después de que la unidad se desmontara y se volviera a montar.
La conexión a la instalación es el tercer factor desencadenante y constituye la extensión más directa del límite ya establecido por la FAT/SAT: una vez conectados los servicios públicos, los conductos o las interfaces de monitorización, cualquier requisito cuyo resultado dependa de dicha conexión debe evaluarse de nuevo, ya que el resultado de la FAT solo abarcaba el comportamiento de la unidad de forma aislada.
El propio protocolo aprobado también puede exigir una repetición, independientemente de cualquier cambio físico, cuando el plan de cualificación del proyecto especifique que determinadas comprobaciones deben demostrarse en condiciones de obra, con independencia de los resultados previos obtenidos en fábrica. En ese caso, la repetición es un requisito de documentación y aceptación, más que una respuesta a un riesgo conocido: el proyecto ha decidido, en su protocolo, que la evidencia obtenida en condiciones de obra es la única que aceptará para ese requisito. A En la fase de calificación operativa (OQ) de la cabina de pesaje se comprueban el caudal de aire, la monitorización de partículas y la verificación de las alarmas. ilustran el tipo de requisito en el que las pruebas realizadas in situ suelen ser la norma que exige el protocolo, en lugar de un resultado de fábrica que se traslada tal cual.
Cerrar excepciones antes de la transferencia de la cualificación
Una excepción que se registra pero no se resuelve no desaparece en la fase de calificación, sino que vuelve a aparecer como una laguna en el registro de trazabilidad, precisamente en el punto donde resulta más difícil de resolver. Cada desviación registrada durante las pruebas FAT o SAT requiere una resolución definida antes de que el expediente pueda seguir adelante: o bien se vuelve a probar el requisito y se demuestra que lo cumple, o bien se revisa formalmente la especificación para que se ajuste a lo que realmente se ha podido conseguir, o bien se acepta la desviación mediante el proceso de control de cambios o de desviaciones que el proyecto haya aprobado, con una justificación documentada.
Lo que el cierre no debe significar es un acuerdo verbal o un entendimiento informal de que el asunto se abordará más adelante. Las actividades de cualificación —cualificación de instalación, operativa y de rendimiento— dependen de un registro de aceptación completo y trazable como base probatoria inicial. Una deficiencia que se traslada sin una resolución formal implica que la fase de cualificación hereda una cuestión sin resolver sobre si el equipo, tal y como se ha fabricado e instalado, cumple realmente con los requisitos especificados. Se trata de un problema diferente y más difícil de resolver una vez que la actividad a nivel de cualificación de rendimiento (PQ) ya está en marcha, ya que es posible que las condiciones en las que surgió la excepción original ya no sean reproducibles.
Los procedimientos propios del proyecto en materia de control de cambios y desviaciones regulan la forma en que se acepta formalmente una excepción, y los límites específicos para cualquier requisito dado deben figurar en el protocolo aprobado del proyecto y no en un marco general de FAT/SAT: ahí está el límite. EudraLex, volumen 4, anexo 15 establece un vínculo entre, por un lado, las actividades de aceptación por parte del proveedor y del centro y, por otro, la documentación de IQ, OQ y PQ obtenida a partir de las pruebas de instalación y de desafío realizadas en las condiciones de funcionamiento previstas. La matriz de trazabilidad que asignó cada requisito a la FAT, la SAT o a una repetición también debería ser el registro que muestre la resolución de cada excepción, de modo que el traspaso de la cualificación pueda basarse en un único documento completo, en lugar de tener que reconstruir el historial de aceptación a partir de informes de pruebas independientes. Cuando la información del proyecto facilitada al inicio —el URS, las ubicaciones de prueba acordadas, los responsables de la documentación— se utilizó para configurar el plan de aceptación durante la revisión del presupuesto, esa misma información debería coincidir con lo que muestra realmente la matriz cerrada, sin que quede ningún requisito que apunte a una ubicación o condición que nunca se haya verificado.
Preguntas frecuentes
Q: ¿El hecho de que el FAT funcione correctamente elimina la necesidad de utilizar el SAT en una cabina de pesaje?
A: No. Las pruebas FAT permiten verificar la construcción, los controles, las alarmas y las funciones en las condiciones acordadas en fábrica, mientras que las pruebas SAT deben abordar los servicios de la instalación, la integración de las salas, el comportamiento de los flujos de aire y las interfaces de alarma en la configuración aprobada de la instalación.
Q: ¿Se pueden incluir las pruebas del FAT en el expediente de cualificación?
A: Se puede trasladar a la siguiente fase cuando el protocolo aprobado acepte las pruebas y las condiciones de la FAT cumplan el requisito correspondiente de los URS. Asigne cada elemento a su requisito previo y a su lugar de ensayo, en lugar de considerar la FAT como un sustituto automático de las pruebas de cualificación del emplazamiento.
Q: ¿Qué análisis de la FAT deben repetirse tras el parto?
A: Repita una comprobación cuando el transporte, el montaje posterior, las conexiones in situ o el protocolo aprobado puedan afectar a su resultado. Anote la decisión de repetir la comprobación en relación con el requisito correspondiente del URS, de modo que el equipo pueda distinguir entre una confirmación necesaria y una repetición rutinaria.
Q: ¿Qué información debe estar preparada antes de acordar los protocolos de FAT y SAT?
A: Prepara el URS vigente, las condiciones aprobadas para las pruebas de fábrica y in situ, la información sobre los servicios públicos del emplazamiento y las interfaces de las salas, los requisitos de interfaz de alarmas, la titularidad de las pruebas y el procedimiento de excepciones aprobado. Estos detalles determinan dónde puede generarse evidencia válida en cada comprobación.
Q: ¿Cómo debe gestionarse una excepción detectada durante la FAT o la SAT?
A: Relaciónela con el requisito del URS afectado, asigne el responsable de la evidencia y siga la ruta de excepciones aprobada para el proyecto. Confirme si afecta a alguna prueba dependiente y, a continuación, cierre la excepción antes de la entrega de la cualificación.