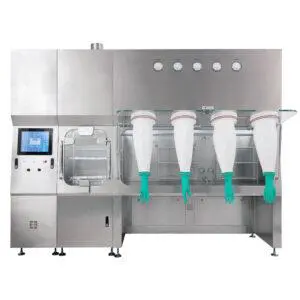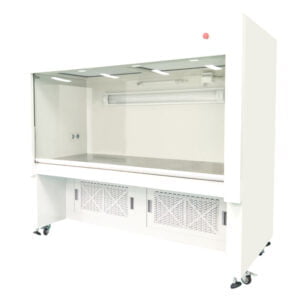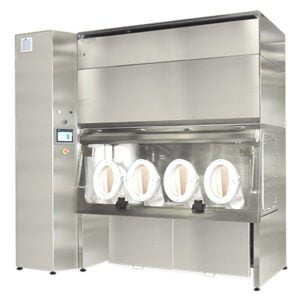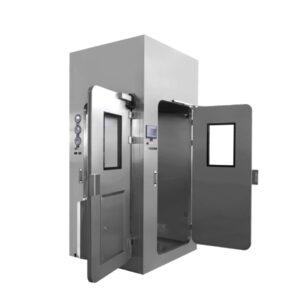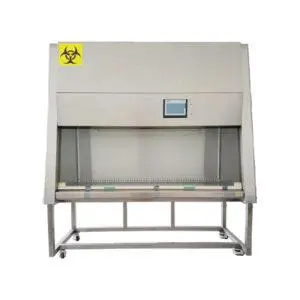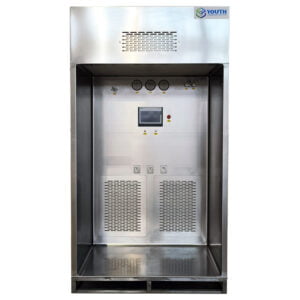
A cabine de pesagem O documento de qualificação geralmente lista dois eventos de aceitação — FAT e SAT —, mas a questão mais complexa é definir o que deve constar em cada um deles. Se essa divisão for tratada como uma mera formalidade, o projeto acabará arcando com custos de testes duplicados desnecessários ou descobrirá, no local, que um requisito nunca foi realmente verificado em lugar algum. Definir corretamente os limites do escopo logo no início do programa de testes é o que torna o restante do registro de aceitação justificável.
Comece pela URS e pela Matriz de Aceitação
| Entrada na matriz de aceitação | O que especificar para cada requisito do URS | Valor da decisão |
|---|---|---|
| Local do teste | FAT, SAT ou repetição após o parto | Atribui o requisito à configuração na qual a evidência é válida |
| Pré-requisito | Condições acordadas de fábrica ou a configuração aprovada do local, conforme o caso | Define as condições sob as quais a verificação pode gerar evidências válidas |
| Titular da prova | Responsável pelas evidências específicas do projeto | Identifica quem deve apresentar as provas |
| Rota de exceção | Rota de exceção aprovada específica para o projeto | Define como uma exceção não resolvida deve ser tratada antes da transferência de qualificação |
Cada requisito na especificação de requisitos do usuário implica um local onde ele possa ser verificado, uma condição que deve existir para que essa verificação tenha sentido, alguém responsável por produzir o resultado e um procedimento a ser seguido caso o resultado não corresponda. Ignorar esse mapeamento é o que causa disputas no FAT/SAT posteriormente, pois um requisito redigido em termos gerais (“o fluxo de ar deve ser verificado”) não especifica se o local válido para a verificação é o chão de fábrica ou a sala já concluída.
A questão da localização é importante porque uma verificação realizada no ambiente errado pode produzir um resultado que pareça completo, mas que não tenha valor probatório real. Uma sequência de controle pode ser executada em uma bancada sem nenhum duto conectado; um alarme pode ser acionado com um sinal de teste antes que qualquer sensor esteja realmente montado em sua posição final. Ambos produzem um resultado de aprovação. Nenhum deles indica ao projeto se o comportamento se mantém depois que a cabine estiver instalada, conectada e operando como parte da sala. A coluna de pré-requisitos em uma matriz de rastreabilidade existe precisamente para capturar isso: ela estabelece o que precisa ser verdade — condições de fábrica acordadas ou a configuração aprovada no local — antes que uma determinada verificação possa ser considerada como evidência.
A designação de um responsável pelas evidências não é uma etapa administrativa. Quando o fornecedor gera e mantém os dados, a função da equipe de projeto passa a ser a revisão e a aceitação; quando a equipe local gera os dados, a documentação prévia do fornecedor passa a ser uma linha de base de referência, e não o registro final. É ao confundir essas duas funções que surgem as lacunas — cada lado presume que o outro concluiu um requisito que, na verdade, nenhum dos dois testou em condições válidas.
O caminho de exceção é a parte que, na maioria das vezes, fica implícita. Se um requisito não puder ser atendido na etapa designada — uma especificação não estava disponível, um serviço ainda não estava conectado, um documento não havia sido finalizado —, a matriz precisa de um caminho definido para levantar, acompanhar e sanar essa lacuna antes que ela chegue à qualificação. Sem esse caminho, as exceções são transportadas informalmente e ressurgem como objeções durante a revisão de IQ/OQ/PQ, quando corrigi-las é mais difícil e demorado do que resolvê-las na etapa em que foram identificadas pela primeira vez.
Atribuir verificações de compilação e funcionais ao FAT
O FAT existe para confirmar o que o fornecedor pode demonstrar em condições que ele mesmo controla. Esse limite é o critério: se uma verificação depende apenas de como a unidade é fabricada, conectada e configurada — e não do ambiente em que será instalada —, ela deve ser realizada no FAT.
A construção e a revisão de documentos se enquadram perfeitamente dentro desse limite. Certificados de materiais, acabamento de superfície, conformidade dimensional com o desenho aprovado, precisão da placa de identificação e da rotulagem, bem como a fiação interna e o layout do painel de controle, podem ser verificados em relação ao registro de projeto, sem que as condições do local tenham qualquer influência. O mesmo se aplica à lógica de controle: a sequência de operação, os intertravamentos entre componentes que já fazem parte da unidade e a geração de alarmes no nível de controle podem ser testados utilizando os próprios caminhos de sinal internos da cabine, independentemente de como ela será eventualmente conectada ou alimentada no local.
Os testes funcionais que dependem exclusivamente dos sistemas autônomos da cabine também se encaixam naturalmente no FAT. É possível ligar um ventilador, fazer a leitura de um manômetro de pressão diferencial em relação a uma resistência simulada, verificar se um filtro está corretamente encaixado e se não apresenta vazamentos usando o equipamento de teste do próprio fornecedor, e confirmar se um alarme local é acionado e sinaliza corretamente. Nenhum desses resultados se altera quando a unidade é posteriormente conectada à rede de dutos do local, à rede elétrica ou a um sistema de gerenciamento predial — eles testam a qualidade de fabricação e a lógica interna do próprio equipamento, e não seu comportamento como um sistema instalado.
Quando um requisito se situa na fronteira — por exemplo, um alarme que, eventualmente, se conectará a um sistema de monitoramento no local —, o escopo do FAT deve abranger o que a própria saída da cabine faz (se ela gera o sinal correto, no momento certo e no formato correto), sem pretender verificar como esse sinal se comporta ao chegar a um sistema que o fornecedor não controla. Essa distinção mantém o registro do FAT fiel ao que ele realmente comprova, o que é importante quando o mesmo requisito reaparece no SAT de uma forma diferente.
Transferir interfaces e desempenho dependentes do local para o SAT
O SAT existe porque alguns requisitos só podem gerar evidências válidas depois que a cabine estiver fisicamente instalada no local previsto, conectada aos serviços públicos do local e em operação como parte da sala concluída. A condição determinante é a configuração aprovada do local: se um resultado depender do traçado real da conduta, do fornecimento real de energia, da cascata real de pressão da sala ou da posição real da cabine em relação a outros equipamentos, nenhum teste de fábrica — por mais cuidadosamente realizado que seja — poderá substituí-la.
O comportamento do fluxo de ar é o exemplo mais claro. Um fornecedor pode confirmar a curva do ventilador e a vazão nominal em um banco de ensaios, mas o perfil real de velocidade, a uniformidade e o comportamento de recuperação dentro da cabine dependem da geometria da rede de dutos, da pressão estática imposta pelo sistema local e do próprio equilíbrio de ar da sala. Essas são propriedades do sistema instalado, e não da unidade isolada, e só podem ser medidas de forma significativa após a conclusão da instalação.
Os pontos de integração da sala seguem a mesma lógica. A pressão diferencial em relação ao ambiente circundante, a interface com o sistema de gerenciamento predial ou de monitoramento da instalação e o comportamento dos alarmes, uma vez conectados a um painel no local, dependem de conexões e condições que não existem na fábrica. Um sinal de controle que foi confirmado como correto no FAT ainda precisa ser verificado para garantir que chegue ao destino pretendido, no formato pretendido, assim que a fiação local estiver instalada — essa é uma verificação diferente daquela realizada anteriormente, mesmo que se refira ao mesmo alarme.
As verificações específicas dos serviços públicos também se enquadram aqui: tensão e qualidade reais do fornecimento, a conexão real de ar comprimido ou de serviços de processo, quando aplicável, e qualquer condição ambiental específica do local em que a cabine irá operar. Quando o URS especifica um requisito de desempenho em termos da sala, e não da unidade — comportamento de limpeza definido, controle de contaminação cruzada em relação às operações adjacentes —, esse requisito é, por natureza, um item do SAT, pois é a sala que está sendo avaliada, e não a cabine isoladamente. O critérios de aceitação referenciados para uma instalação de cabine de amostragem semelhante refletem esse mesmo princípio: o desempenho vinculado ao ambiente de instalação é confirmado nesse mesmo ambiente.
Decida o que deve ser repetido após o parto
Repetir automaticamente todos os testes FAT no SAT desperdiça esforço em verificações que não podem ter sofrido alterações; pular automaticamente as repetições acarreta o risco de aceitar um resultado que o transporte, a remontagem ou a conexão no local tenham invalidado sem que se perceba. A questão fundamental é mais específica do que “isso já foi testado antes”: trata-se de saber se o que poderia afetar esse resultado específico mudou desde o último teste válido.
O transporte é uma dessas condições. Vibrações, choques ou manuseio durante o transporte podem afrouxar uma conexão, deslocar uma vedação ou alterar uma configuração calibrada que estava correta quando o equipamento saiu da fábrica. Quando um requisito depende de uma condição física que o transporte poderia plausivelmente alterar — integridade da vedação, assentamento do filtro, alinhamento mecânico —, essa verificação deve ser repetida, não porque o resultado original do FAT estivesse errado, mas porque a condição da qual dependia pode não se manter mais.
A remontagem apresenta um risco relacionado, mas distinto. Quando uma unidade é parcialmente desmontada para transporte e remontada no local, qualquer verificação que dependa da remontagem correta — encaixe dos componentes, continuidade da fiação interna, conexões do painel de controle — precisa ser reconfirmada, pois o resultado do FAT verificou a montagem original, e não a que existe após a unidade ter sido desmontada e remontada.
A conexão no local é o terceiro fator desencadeador e constitui a extensão mais direta do limite já estabelecido pelo FAT/SAT: uma vez que os serviços públicos, a rede de dutos ou as interfaces de monitoramento estejam conectados, qualquer requisito cujo resultado dependa dessa conexão precisa ser reavaliado, pois o resultado do FAT abrangeu apenas o comportamento da unidade isoladamente.
O próprio protocolo aprovado também pode exigir uma repetição, independentemente de qualquer alteração física, quando o plano de qualificação do projeto especificar que certas verificações devem ser comprovadas nas condições do local, independentemente de um resultado prévio obtido em fábrica. Nesse caso, a repetição é um requisito de documentação e aceitação, e não uma resposta a um risco conhecido — o projeto decidiu, em seu protocolo, que a evidência obtida nas condições do local é a única que aceitará para esse requisito. A As verificações da fase de qualificação operacional (OQ) da cabine de pesagem incluem o fluxo de ar, o monitoramento de partículas e a verificação dos alarmes ilustrar o tipo de requisito em que as evidências das condições do local são, normalmente, o padrão esperado pelo protocolo, em vez de um resultado de fábrica simplesmente transferido.
Encerrar exceções antes da transferência da qualificação
Uma exceção que seja registrada, mas não resolvida, não desaparece na qualificação — ela reaparece como uma lacuna no registro de rastreabilidade, justamente no ponto em que é mais difícil de resolver. Todo desvio registrado durante o FAT ou o SAT precisa de uma disposição definida antes que o processo siga adiante: ou o requisito é testado novamente e comprovado como aprovado, ou a especificação é formalmente revisada para corresponder ao que era realmente viável, ou o desvio é aceito por meio de qualquer processo de controle de mudanças ou de desvio aprovado pelo projeto, com uma justificativa documentada.
O que o encerramento não deve significar é um acordo verbal ou um entendimento informal de que a questão será tratada posteriormente. As atividades de qualificação — qualificação de instalação, operacional e de desempenho — dependem de um registro de aceitação completo e rastreável como base de evidência inicial. Uma lacuna transferida sem disposição formal significa que a etapa de qualificação herda uma questão não resolvida sobre se o equipamento, tal como construído e instalado, realmente atende aos requisitos especificados. Esse é um problema diferente e mais difícil de resolver uma vez que a atividade no nível de PQ já esteja em andamento, pois as condições sob as quais a exceção original surgiu podem não ser mais reproduzíveis.
Os procedimentos de controle de mudanças e de desvios próprios do projeto determinam como uma exceção é formalmente aceita, e os limites específicos para qualquer requisito em particular devem constar no protocolo aprovado do projeto, e não em uma estrutura geral de FAT/SAT — esse é o limite EudraLex, Volume 4, Anexo 15 estabelece uma ligação entre as atividades de aceitação do fornecedor e do local, por um lado, e as evidências de IQ, OQ e PQ obtidas a partir dos testes de instalação e de desafio realizados nas condições operacionais previstas, por outro. A matriz de rastreabilidade que atribuiu cada requisito ao FAT, ao SAT ou a uma repetição também deve ser o registro que mostre o desfecho de cada exceção, de modo que a transferência da qualificação possa se basear em um único documento completo, em vez de reconstruir o histórico de aceitação a partir de relatórios de teste separados. Nos casos em que as informações do projeto fornecidas no início — o URS, os locais de teste acordados, os responsáveis pelas evidências — foram utilizadas para configurar o plano de aceitação durante a análise da cotação, essas mesmas informações devem corresponder ao que a matriz finalizada realmente mostra, sem que nenhum requisito aponte para um local ou condição que nunca tenha sido verificado.
Perguntas frequentes
Q: O uso bem-sucedido do FAT elimina a necessidade do SAT em uma cabine de pesagem?
A: Não. O FAT pode comprovar a construção, os controles, os alarmes e as funções demonstradas nas condições acordadas de fábrica, enquanto o SAT deve abordar os serviços públicos do local, a integração das salas, o comportamento do fluxo de ar e as interfaces de alarme de acordo com a configuração aprovada do local.
Q: As evidências do FAT podem ser incluídas no pacote de qualificação?
A: Isso pode ser levado adiante quando o protocolo aprovado aceitar as evidências e as condições do FAT atenderem aos requisitos relevantes do URS. Mapeie cada item ao seu pré-requisito e local de teste, em vez de tratar o FAT como um substituto automático para as evidências de qualificação do local.
Q: Quais exames de FAT devem ser repetidos após o parto?
A: Repita uma verificação sempre que o transporte, a remontagem, as conexões no local ou o protocolo aprovado possam afetar seu resultado. Registre a decisão de repetir a verificação em relação ao requisito relevante do URS, para que a equipe possa distinguir a confirmação necessária da repetição de rotina.
Q: Quais informações devem estar prontas antes que os protocolos de FAT e SAT sejam acordados?
A: Prepare o URS atual, as condições aprovadas para os testes de fábrica e no local, as informações sobre os serviços públicos do local e a interface entre salas, os requisitos de interface de alarmes, a responsabilidade pelas evidências e o procedimento aprovado para exceções. Esses detalhes determinam onde cada verificação pode gerar evidências válidas.
Q: Como deve ser tratada uma exceção identificada durante o FAT ou o SAT?
A: Relacione-a ao requisito do URS afetado, designe o responsável pelas evidências e siga o procedimento aprovado para exceções do projeto. Confirme se ela afeta algum teste dependente e, em seguida, feche a exceção antes da transferência da qualificação.