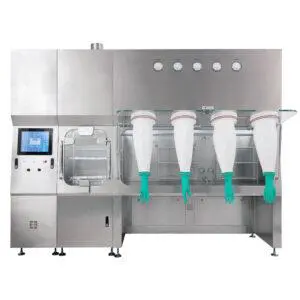
A kabina wagowa W dokumentacji kwalifikacyjnej zazwyczaj wymienia się dwa etapy odbioru — FAT i SAT — jednak trudniejsze pytanie dotyczy tego, co powinno znaleźć się w ramach każdego z nich. Jeśli potraktuje się ten podział jako czystą formalność, projekt albo poniesie koszty zbędnych, powtarzających się testów, albo na miejscu okaże się, że dane wymaganie w rzeczywistości nigdy nie zostało nigdzie zweryfikowane. Prawidłowe określenie granic zakresu na samym początku programu testowego sprawia, że pozostała część dokumentacji odbiorczej jest uzasadniona.
Zacznij od URS i macierzy akceptacji
| Wpis w macierzy akceptacji | Co należy określić w odniesieniu do każdego wymogu zawartego w URS | Wartość decyzyjna |
|---|---|---|
| Miejsce przeprowadzenia testu | FAT, SAT lub powtórzenie po porodzie | Przypisuje wymóg do ustawienia, w którym dowód jest ważny |
| Warunek wstępny | Uzgodnione warunki fabryczne lub zatwierdzony układ placu budowy, w zależności od sytuacji | Określa warunki, w których kontrola może dostarczyć ważnych dowodów |
| Właściciel dowodów | Osoba odpowiedzialna za dokumentację w ramach konkretnego projektu | Określa, kto ma obowiązek przedstawić dowody |
| Trasa awaryjna | Trasa wyjątkowa zatwierdzona dla konkretnego projektu | Określa sposób obsługi nierozwiązanych wyjątków przed przekazaniem kwalifikacji |
Każde wymaganie zawarte w specyfikacji wymagań użytkownika zakłada miejsce, w którym można je sprawdzić, warunek, który musi być spełniony, aby ta kontrola miała sens, osobę odpowiedzialną za uzyskanie wyniku oraz procedurę postępowania w przypadku, gdy wynik nie jest zgodny z oczekiwaniami. Pominięcie tego przyporządkowania jest przyczyną późniejszych sporów podczas testów FAT/SAT, ponieważ wymaganie sformułowane w sposób ogólny (“należy zweryfikować przepływ powietrza”) nie określa, czy właściwym miejscem do przeprowadzenia weryfikacji jest hala produkcyjna, czy gotowe pomieszczenie.
Kwestia lokalizacji ma znaczenie, ponieważ kontrola przeprowadzona w niewłaściwych warunkach może dać wynik, który wygląda na kompletny, ale nie ma rzeczywistej wartości dowodowej. Sekwencję kontrolną można przeprowadzić na stole warsztatowym bez podłączonego przewodu wentylacyjnego; alarm można wywołać sygnałem testowym, zanim jakikolwiek czujnik zostanie faktycznie zamontowany w ostatecznym położeniu. W obu przypadkach wynik jest pozytywny. Żadne z tych działań nie dostarcza jednak informacji, czy takie zachowanie utrzyma się po zainstalowaniu kabiny, podłączeniu jej i uruchomieniu jako części pomieszczenia. Kolumna „warunki wstępne” w macierzy identyfikowalności istnieje właśnie po to, aby to uwzględnić: określa ona, co musi być spełnione — uzgodnione warunki fabryczne lub zatwierdzona konfiguracja na miejscu — zanim dana kontrola będzie mogła zostać uznana za dowód.
Wyznaczenie właściciela dokumentacji nie jest czynnością administracyjną. W przypadku gdy dostawca generuje i przechowuje dane, zadaniem zespołu projektowego staje się ich weryfikacja i zatwierdzenie; gdy dane generuje zespół na miejscu, wcześniejsza dokumentacja dostawcy staje się punktem odniesienia, a nie ostatecznym zapisem. Łączenie tych dwóch ról prowadzi do pojawienia się luk — każda ze stron zakłada, że druga strona zrealizowała wymaganie, którego żadna z nich w rzeczywistości nie przetestowała w prawidłowych warunkach.
Procedura postępowania w sytuacjach wyjątkowych to element, który najczęściej pozostaje nieokreślony. Jeśli na danym etapie nie można spełnić wymogu — specyfikacja była niedostępna, instalacja użytkowa nie została jeszcze podłączona, dokument nie został sfinalizowany — matryca musi określać ścieżkę postępowania w celu zgłoszenia, śledzenia i usunięcia tej luki, zanim osiągnie ona etap kwalifikacji. Bez takiej ścieżki wyjątki są przenoszone nieformalnie i powracają jako zastrzeżenia podczas przeglądu IQ/OQ/PQ, kiedy to ich korygowanie jest trudniejsze i wolniejsze niż rozwiązanie ich na etapie, na którym zostały po raz pierwszy zidentyfikowane.
Przypisz testy kompilacji i testy funkcjonalne do FAT
Celem testu FAT jest potwierdzenie tego, co dostawca jest w stanie wykazać w warunkach, nad którymi ma kontrolę. Ta granica stanowi kryterium: jeśli kontrola zależy wyłącznie od sposobu wykonania, okablowania i konfiguracji urządzenia — a nie od pomieszczenia, w którym będzie ono eksploatowane — należy ją przeprowadzić w ramach testu FAT.
Budowa i przegląd dokumentacji mieszczą się całkowicie w tych ramach. Certyfikaty materiałów, wykończenie powierzchni, zgodność wymiarów z zatwierdzonym rysunkiem, dokładność tabliczek znamionowych i oznakowania, a także okablowanie wewnętrzne i układ panelu sterowania – wszystko to można zweryfikować w oparciu o dokumentację projektową, bez uwzględniania warunków panujących na miejscu budowy. To samo dotyczy logiki sterowania: sekwencję działania, blokady między komponentami, które są już częścią urządzenia, oraz generowanie alarmów na poziomie sterowania można przetestować przy użyciu wewnętrznych ścieżek sygnałowych kabiny, niezależnie od tego, w jaki sposób zostanie ona ostatecznie podłączona do przewodów lub zasilona na miejscu instalacji.
Testy funkcjonalne oparte wyłącznie na autonomicznych systemach kabiny również w naturalny sposób wpisują się w ramy testów FAT. Można uruchomić dmuchawę, odczytać wskazania manometru różnicowego przy symulowanym oporze, sprawdzić prawidłowe osadzenie filtra i szczelność przy użyciu stanowiska testowego dostawcy, a także zweryfikować, czy lokalny alarm uruchamia się i sygnalizuje prawidłowo. Żadne z tych wyników nie ulegają zmianie, gdy urządzenie zostanie później podłączone do instalacji kanałów wentylacyjnych na miejscu, zasilania lub systemu zarządzania budynkiem — testy te sprawdzają jakość wykonania samego sprzętu i jego wewnętrzną logikę, a nie jego zachowanie jako zainstalowanego systemu.
W przypadku gdy wymaganie znajduje się na granicy — na przykład alarm, który ostatecznie zostanie podłączony do systemu monitorowania na poziomie obiektu — zakres testów FAT powinien obejmować działanie samego wyjścia kabiny (czy generuje prawidłowy sygnał, we właściwym momencie i w odpowiednim formacie), bez podejmowania próby weryfikacji tego, jak sygnał ten zachowuje się po dotarciu do systemu, nad którym dostawca nie ma kontroli. To rozróżnienie zapewnia rzetelność protokołu FAT w odniesieniu do tego, co faktycznie potwierdza, co ma znaczenie, gdy ten sam wymóg pojawia się ponownie podczas testów SAT w innej formie.
Przeniesienie interfejsów zależnych od lokalizacji oraz funkcji związanych z wydajnością do SAT
Test SAT jest przeprowadzany, ponieważ w przypadku niektórych wymagań nie można uzyskać miarodajnych dowodów, dopóki kabina nie zostanie fizycznie zainstalowana w przewidzianym miejscu, podłączona do rzeczywistych instalacji obiektu i nie zacznie funkcjonować jako część gotowego pomieszczenia. Decydującym warunkiem jest zatwierdzona konfiguracja obiektu: jeśli wynik zależy od rzeczywistego przebiegu kanałów wentylacyjnych, rzeczywistego zasilania elektrycznego, rzeczywistego układu ciśnień w pomieszczeniu lub rzeczywistego położenia kabiny względem innych urządzeń, żadna próba fabryczna — niezależnie od tego, jak starannie została przeprowadzona — nie może tego zastąpić.
Najlepszym przykładem jest zachowanie przepływu powietrza. Dostawca może potwierdzić krzywą wydajności wentylatora i nominalne natężenie przepływu na stanowisku badawczym, ale rzeczywisty profil prędkości, równomierność i zachowanie podczas przywracania równowagi wewnątrz kabiny zależą od geometrii sieci kanałów, ciśnienia statycznego wywieranego przez system obiektu oraz równowagi powietrznej samego pomieszczenia. Są to właściwości zainstalowanego systemu, a nie pojedynczego urządzenia, i można je rzetelnie zmierzyć dopiero po zakończeniu montażu.
Punkty integracji w pomieszczeniach działają na tej samej zasadzie. Różnica ciśnień względem otaczającego pomieszczenia, połączenie z systemem zarządzania budynkiem lub systemem monitorowania obiektu oraz zachowanie alarmów po podłączeniu ich do panelu na poziomie obiektu – wszystko to zależy od połączeń i warunków, które nie występują w warunkach fabrycznych. Sygnał sterujący, którego poprawność została potwierdzona podczas testów FAT, nadal wymaga sprawdzenia, czy po wykonaniu okablowania na obiekcie dociera do zamierzonego miejsca przeznaczenia w zamierzonym formacie — jest to inna kontrola niż ta przeprowadzona wcześniej, mimo że dotyczy tego samego alarmu.
Należy tu również uwzględnić kontrole dotyczące mediów: rzeczywiste napięcie zasilania i jego jakość, rzeczywiste przyłącze sprężonego powietrza lub mediów procesowych (jeśli dotyczy) oraz wszelkie specyficzne dla danego obiektu warunki środowiskowe, w jakich kabina będzie eksploatowana. W przypadku gdy specyfikacja URS określa wymagania eksploatacyjne w odniesieniu do pomieszczenia, a nie samego urządzenia — np. określony poziom czystości, kontrola zanieczyszczeń krzyżowych w stosunku do sąsiednich operacji — wymaganie to z natury rzeczy stanowi element kontroli SAT, ponieważ przedmiotem oceny jest pomieszczenie, a nie sama kabina w oderwaniu od niego. kryteria akceptacji, do których odwołano się w przypadku instalacji podobnej kabiny do pobierania próbek odzwierciedlają tę samą zasadę: wydajność powiązana ze środowiskiem, w którym system został zainstalowany, jest weryfikowana właśnie w tym środowisku.
Zdecyduj, co należy powtórzyć po porodzie
Automatyczne powtarzanie każdego testu FAT podczas SAT powoduje marnowanie wysiłku na sprawdzanie elementów, które nie mogły ulec zmianie; automatyczne pomijanie powtórzeń wiąże się z ryzykiem zaakceptowania wyniku, który transport, ponowny montaż lub podłączenie na miejscu mogły w sposób niezauważalny unieważnić. Kluczowe pytanie jest węższe niż “czy to było już wcześniej testowane”: chodzi o to, czy coś, co mogłoby wpłynąć na ten konkretny wynik, uległo zmianie od czasu ostatniego ważnego testu.
Jednym z takich czynników jest transport. Wibracje, wstrząsy lub manipulowanie podczas transportu mogą spowodować poluzowanie połączenia, przesunięcie uszczelki lub zakłócenie ustawienia kalibracyjnego, które było prawidłowe w momencie opuszczenia fabryki. W przypadku gdy wymóg zależy od stanu fizycznego, który transport mógłby w sposób uzasadniony zakłócić — integralność uszczelki, osadzenie filtra, wyrównanie mechaniczne — kontrola ta powinna zostać powtórzona, nie dlatego, że pierwotny wynik testu FAT był błędny, ale dlatego, że stan, od którego zależał, może już nie być zachowany.
Ponowny montaż wiąże się z podobnym, ale odrębnym ryzykiem. W przypadku gdy urządzenie zostało częściowo zdemontowane na potrzeby transportu, a następnie ponownie zmontowane na miejscu, wszelkie kontrole oparte na prawidłowości ponownego montażu — dopasowanie elementów, ciągłość okablowania wewnętrznego, połączenia panelu sterowania — wymagają ponownego potwierdzenia, ponieważ wynik testu FAT dotyczył pierwotnego montażu, a nie stanu urządzenia po jego rozmontowaniu i ponownym złożeniu.
Podłączenie do obiektu stanowi trzeci czynnik wyzwalający i jest najbardziej bezpośrednim rozszerzeniem ustalonej już granicy FAT/SAT: po podłączeniu mediów, przewodów lub interfejsów monitorujących należy ponownie ocenić każdy wymóg, którego wynik zależy od tego podłączenia, ponieważ wynik testu FAT obejmował wyłącznie zachowanie urządzenia w izolacji.
Sam zatwierdzony protokół może również wymagać powtórzenia badania, niezależnie od jakichkolwiek zmian fizycznych, jeśli plan kwalifikacji projektu określa, że pewne kontrole muszą zostać wykazane w warunkach panujących na miejscu, niezależnie od wcześniejszych wyników uzyskanych w warunkach fabrycznych. W takim przypadku powtórzenie badania stanowi wymóg dokumentacyjny i odbiorczy, a nie reakcję na znane ryzyko — w ramach protokołu projekt ustalono, że dowody zebrane w warunkach panujących na miejscu są jedynymi dowodami, które zostaną zaakceptowane w odniesieniu do tego wymogu. A W ramach etapu kwalifikacji operacyjnej (OQ) kabiny ważącej przeprowadza się kontrole przepływu powietrza, monitorowania cząstek oraz weryfikacji alarmów przedstawiają przykład wymogu, w przypadku którego protokół zazwyczaj oczekuje dowodów dotyczących warunków panujących na miejscu, a nie wyników fabrycznych przeniesionych z innych źródeł.
Zamknięcie wyjątków przed przekazaniem kwalifikacji
Wyjątek, który został odnotowany, ale nie został zamknięty, nie znika na etapie kwalifikacji — pojawia się ponownie jako luka w dokumentacji śledzalności, właśnie w miejscu, gdzie najtrudniej jest go rozwiązać. Każde odstępstwo odnotowane podczas testów FAT lub SAT wymaga określenia dalszego postępowania, zanim dokumentacja przejdzie do kolejnego etapu: albo wymóg jest ponownie testowany i wykazano, że został spełniony, albo specyfikacja jest formalnie zmieniona tak, aby odpowiadała temu, co faktycznie można osiągnąć, albo odstępstwo jest akceptowane w ramach zatwierdzonego przez projekt procesu kontroli zmian lub postępowania w przypadku odstępstw, wraz z udokumentowanym uzasadnieniem.
Zamknięcie nie może oznaczać ustnej umowy ani nieformalnego porozumienia, że dana kwestia zostanie rozpatrzona w późniejszym terminie. Działania kwalifikacyjne — kwalifikacja instalacyjna, eksploatacyjna i wydajnościowa — opierają się na kompletnej i identyfikowalnej dokumentacji odbiorczej jako podstawowej bazie dowodowej. Przeniesienie luki bez formalnego rozstrzygnięcia oznacza, że etap kwalifikacji dziedziczy nierozstrzygniętą kwestię dotyczącą tego, czy sprzęt, w stanie, w jakim został zbudowany i zainstalowany, faktycznie spełnia określone wymagania. Jest to inny i trudniejszy problem do rozwiązania, gdy działania na poziomie kwalifikacji wydajnościowej (PQ) są już w toku, ponieważ warunki, w których wystąpił pierwotny wyjątek, mogą już nie być możliwe do odtworzenia.
Własne procedury kontroli zmian i odstępstw w ramach projektu regulują sposób formalnego zatwierdzania wyjątków, a konkretne ograniczenia dotyczące poszczególnych wymagań powinny być określone w zatwierdzonym protokole projektowym, a nie w ogólnych ramach FAT/SAT — na tym polega granica EudraLex, tom 4, załącznik 15 łączy z jednej strony działania związane z odbiorem przez dostawcę i w miejscu instalacji, a z drugiej strony dokumentację z testów IQ, OQ i PQ, zebraną na podstawie instalacji i testów obciążeniowych przeprowadzonych w przewidywanych warunkach eksploatacyjnych. Matryca identyfikowalności, w której każde wymaganie przypisano do testu FAT, SAT lub powtórki, powinna również stanowić dokumentację przedstawiającą rozstrzygnięcie każdego odstępstwa, tak aby przekazanie kwalifikacji mogło opierać się na jednym kompletnym dokumencie, a nie na rekonstrukcji historii odbioru na podstawie oddzielnych raportów z testów. W przypadku gdy informacje o projekcie dostarczone na początku — specyfikacja wymagań użytkownika (URS), uzgodnione lokalizacje testów, właściciele dokumentacji — zostały wykorzystane do skonfigurowania planu odbioru podczas przeglądu ofert, te same informacje powinny odpowiadać temu, co faktycznie pokazuje zamknięta macierz, przy czym żadne wymaganie nie powinno odnosić się do lokalizacji lub warunku, które nigdy nie zostały zweryfikowane.
Często zadawane pytania
Q: Czy prawidłowo działający czujnik FAT eliminuje potrzebę stosowania czujnika SAT w kabinie ważenia?
A: Nie. Testy FAT mają na celu potwierdzenie poprawności konstrukcji, elementów sterujących, alarmów i funkcji w warunkach fabrycznych uzgodnionych przez strony, natomiast testy SAT muszą obejmować instalacje techniczne obiektu, integrację pomieszczeń, zachowanie przepływu powietrza oraz interfejsy alarmowe w ramach zatwierdzonej konfiguracji obiektu.
Q: Czy dowody z systemu FAT można uwzględnić w pakiecie kwalifikacyjnym?
A: Można to przenieść na kolejny etap, o ile zatwierdzony protokół uwzględnia te dowody, a warunki testu FAT spełniają odpowiednie wymagania URS. Należy przypisać każdą pozycję do odpowiedniego warunku wstępnego i miejsca przeprowadzenia testu, zamiast traktować test FAT jako automatyczny substytut dowodów kwalifikacji obiektu.
Q: Które badania w ramach programu FAT należy powtórzyć po porodzie?
A: Należy powtórzyć kontrolę, jeśli transport, ponowny montaż, podłączenia na miejscu lub zatwierdzony protokół mogą wpłynąć na jej wynik. Należy odnotować decyzję o powtórzeniu kontroli w odniesieniu do odpowiedniego wymogu URS, aby zespół mógł odróżnić konieczne potwierdzenie od rutynowego powtórzenia.
Q: Jakie informacje należy przygotować przed uzgodnieniem protokołów FAT i SAT?
A: Należy przygotować aktualną specyfikację wymagań użytkowych (URS), zatwierdzone warunki testów fabrycznych i na miejscu instalacji, informacje dotyczące mediów na miejscu instalacji oraz interfejsów pomieszczeń, wymagania dotyczące interfejsów alarmowych, przypisanie odpowiedzialności za dowody oraz zatwierdzoną ścieżkę postępowania w przypadku wyjątków. Szczegóły te określają, gdzie każda kontrola może dostarczyć ważnych dowodów.
Q: Jak należy postępować w przypadku wykrycia wyjątku podczas testów FAT lub SAT?
A: Należy powiązać je z odpowiednim wymogiem URS, wyznaczyć właściciela dowodów oraz postępować zgodnie z zatwierdzoną procedurą postępowania w przypadku wyjątków w projekcie. Należy sprawdzić, czy ma to wpływ na jakiekolwiek testy zależne, a następnie zamknąć wyjątek przed przekazaniem kwalifikacji.