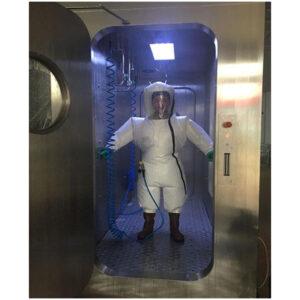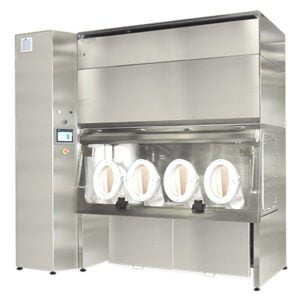
Antes de que un proyecto de manipulación de polvos farmacéuticos llegue a la fase de selección de equipos, alguien debe decidir qué es lo que realmente protege la sala o la cabina: el producto, el operario o el siguiente lote, que no debe presentar ni un rastro de este. Esa decisión no es genérica. Depende del propio polvo y del punto concreto de la secuencia —recepción, muestreo, pesaje, dosificación, carga, limpieza y residuos— en el que se produce realmente la exposición.
Propiedades del polvo y pasos de manipulación que definen el problema de diseño
| Datos para caracterizar | Cuestión que hay que resolver | Decisión de diseño en la que se basa |
|---|---|---|
| Potencia del polvo | ¿Qué criterios de contención específicos para cada material y proceso se aplican? | Los requisitos de contención específicos del proyecto que se utilizan para evaluar el diseño de una sala o cabina |
| Polvo | ¿En qué fases de la manipulación puede liberarse polvo? | Cuando sea necesario prestar atención a los límites relacionados con el flujo de aire, la filtración o la transferencia |
| Escala de lote | ¿A qué escala operativa debe dirigirse el concepto? | Si el concepto de sala o stand propuesto se ajusta al uso previsto |
| Manipulación abierta | ¿En qué fases del proceso se manipula el polvo a cielo abierto? | En qué casos es necesario evaluar el límite de contención |
| Proximidad del operador | ¿En qué fases del proceso intervienen los operarios en la manipulación del polvo? | Cuando la contención del operador pueda entrar en conflicto con las prioridades de protección del producto |
| Dificultad de limpieza | ¿Qué grado de dificultad presenta la limpieza en función del material y el proceso? | Las medidas relativas a la limpieza y al control del riesgo de contaminación cruzada que requieren documentación del proyecto |
No se puede elegir un concepto de sala limpia o cabina antes de caracterizar el polvo y el proceso asociado a él. La potencia establece la base de contención que debe cumplir el resto del diseño; un material que se manipula a una potencia determinada cambia lo que se considera “aceptable” en cuanto al flujo de aire, el acceso y la limpieza, de formas que una clasificación genérica de limpieza no refleja. El nivel de polvo es una variable independiente de la potencia. Un polvo de alta potencia que, además, es cohesivo y no friable, se comporta de forma diferente en una transferencia abierta que un polvo de menor potencia que se aerosoliza fácilmente; por lo tanto, ambos materiales pueden requerir respuestas diferentes en cuanto al flujo de aire y el recinto, incluso si el resto de parámetros del proyecto parecen similares.
La escala del lote modifica el espacio físico ocupado y la duración de la exposición. Un proceso que mueve pequeñas cantidades durante un breve periodo de tiempo a través de una etapa abierta plantea un problema de contención diferente al de uno que mantiene una cantidad mayor en una configuración abierta durante una operación prolongada, ya que tanto la duración como la cantidad influyen en la cantidad de polvo que puede quedar suspendido en el aire antes de que se vuelva a cerrar el recinto. Cuando un proceso requiere una manipulación abierta, en contraposición a una transferencia cerrada o contenida, la elección del equipo debe tener en cuenta un intervalo de exposición que un sistema cerrado no generaría de la misma manera.
La proximidad del operario determina si la principal preocupación es evitar que el polvo afecte al operario, evitar la contaminación del producto o ambas cosas a la vez. Una operación que el operario realiza de pie, justo junto a un lecho de polvo abierto, plantea un problema de diseño distinto al de aquella en la que el operario interactúa a través de una interfaz cerrada. La dificultad de limpieza es el factor decisivo y, a menudo, es ahí donde se pone a prueba la intención del diseño: un material que se apelmaza, que se adhiere a las superficies o que resulta difícil de recuperar por completo de un recinto modifica la interfaz de limpieza que el equipo debe soportar y cambia el grado de confianza con el que se puede iniciar la siguiente tirada de producto sin riesgo de contaminación cruzada residual. Cada una de estas propiedades debe documentarse antes de proponer un concepto a nivel de sala o de cabina, ya que un mismo proceso nominal puede requerir equipos diferentes en función de cómo se combinen estos factores.
Equilibrio entre la protección del producto y el control de los operarios y de la contaminación cruzada
| Objetivo de protección | Pregunta para cada paso del proceso | Límite de decisión |
|---|---|---|
| Protección de los productos | ¿Es necesario que, en esta fase, se dé prioridad a la protección del producto? | Las decisiones relativas al caudal de aire y a la presión deben reflejar la prioridad establecida |
| Contención del operador | ¿A qué distancia se encuentra el operario de la manipulación de polvo o de la emisión de polvo? | El concepto de sala o cabina debe evaluarse en función de los requisitos de contención específicos del proyecto. |
| Control de la contaminación cruzada | ¿A qué otro producto podría llegar el polvo liberado? | Las medidas de manipulación y limpieza deben tener en cuenta la vía de transmisión identificada |
| Objetivos contrapuestos | ¿La protección del producto y la contención del operador dirigen el flujo de aire o la presión en direcciones diferentes? | El responsable del riesgo debe indicar qué límite tiene prioridad en ese paso. |
Una vez caracterizados el polvo y el proceso, comienza la decisión más difícil: la protección del producto y la contención del operario no siempre orientan el diseño en la misma dirección. Proteger el producto del ambiente suele favorecer una presión positiva en la zona de trabajo con respecto al espacio circundante, de modo que la contaminación ambiental no pueda migrar hacia un flujo de producto abierto. Proteger al operario del polvo suele favorecer la presión negativa o el flujo de aire hacia el interior en esa misma zona de trabajo, de modo que el polvo generado en el origen sea extraído de la zona de respiración en lugar de ser expulsado hacia el exterior. Una sola cabina o sala no puede adoptar por defecto ambos regímenes de presión a la vez para la misma fase operativa, por lo que es el responsable del riesgo —y no el propio equipo— quien debe decidir qué objetivo tiene prioridad cuando ambos entran en conflicto.
No existe una respuesta única válida para todo un proyecto. Una misma instalación puede fabricar un producto en el que la exposición del operario sea la principal preocupación y otro en el que prevalezcan la esterilidad o la pureza del producto, y la configuración del flujo de aire adecuada para uno de ellos podría comprometer al otro si se aplica sin los ajustes necesarios. Cuando se prevé que una misma sala sirva para múltiples productos o etapas del proceso, el análisis de diseño debe identificar qué prioridad rige cada etapa, en lugar de dar por sentado que una única relación de presión es “la configuración de contención” para la sala.
El control de la contaminación cruzada añade una tercera consideración distinta tanto de la protección del producto como de la del operario: se refiere al recorrido que podría seguir una partícula liberada hasta llegar a un producto diferente, y no solo a si sale de la zona de trabajo inmediata. Una etapa que esté adecuadamente contenida para la seguridad del operario puede seguir permitiendo una migración residual suficiente como para crear un riesgo de contaminación cruzada para un lote posterior o un proceso adyacente, especialmente si los límites de limpieza o transferencia no están alineados con el lugar donde el polvo se deposita realmente. Enmarcar estos tres objetivos por separado, en lugar de tratar la “contención” como un requisito indiferenciado, es lo que permite al responsable del riesgo establecer una prioridad clara para cada paso operativo, en lugar de dejar que las decisiones sobre el flujo de aire y la presión queden implícitas en la elección del equipo.
Registro de la recepción, el muestreo, el pesaje, la dispensación, el llenado, la limpieza y los residuos
La misma lógica de «fuga y contaminación cruzada» se aplica en cada paso de la secuencia, pero el momento en el que se aplica varía en función de lo que el operario esté haciendo físicamente. La recepción es el momento en el que un envase entra por primera vez en el entorno controlado, y la cuestión relevante es si el exterior del envase o su abertura pueden introducir contaminación antes de que comience cualquier proceso. Muestreo y pesaje Ambas implican abrir un envase y exponer brevemente el polvo al entorno, lo que significa que las mismas consideraciones sobre la generación de polvo y la manipulación a cielo abierto mencionadas anteriormente se aplican directamente en este caso: un material que genera partículas en suspensión crea, en estas etapas, una ventana de exposición diferente a la de uno que no lo hace.
La dosificación y el llenado amplían la preocupación por la manipulación en abierto a una transferencia más prolongada o más activa, en la que el polvo se traslada de un recipiente o depósito a otro, en lugar de permanecer expuesto brevemente. A menudo, es aquí donde la escala de lote interactúa más directamente con la contención, ya que una transferencia más larga o de mayor volumen aumenta el periodo durante el cual el sistema de contención debe funcionar sin interrupciones. La limpieza es una etapa diferenciada con su propio perfil de riesgo: es el momento en el que deben eliminarse los residuos de polvo de la operación anterior antes de que el equipo o la sala puedan considerarse listos para un producto diferente, y la dificultad de limpieza descrita anteriormente determina con qué grado de seguridad puede establecerse esa disponibilidad. La eliminación de residuos cierra la secuencia y plantea la misma cuestión sobre fugas que la recepción al principio: si el material que sale del espacio controlado puede arrastrar contaminación consigo.
Trazar estos pasos de forma secuencial, en lugar de tratar la “manipulación de polvos” como una única actividad indiferenciada, es lo que permite al equipo del proyecto identificar exactamente dónde se necesita un límite y qué tipo de límite requiere cada paso. Un esquema paso a paso también aclara en qué casos un mismo equipo puede utilizarse en varios pasos y en qué casos se necesita un equipo distinto o una zona separada de la sala, debido a que los requisitos de contención o presión varían de un paso a otro.
Selección de los límites de la sala, la cabina, la filtración y la transferencia según el uso previsto
| Elección de los límites | Pregunta sobre el uso previsto | Factores que determinan la elección |
|---|---|---|
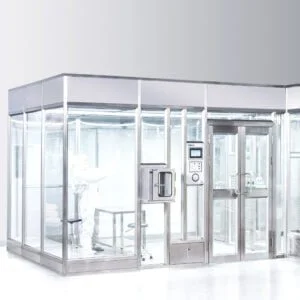
| Límite de una sala o de una sala limpia modular | ¿Debería controlarse la actividad a nivel de sala? | Potencia del polvo, formación de polvo, tamaño del lote, manipulación a cielo abierto, proximidad del operario y dificultad de limpieza |
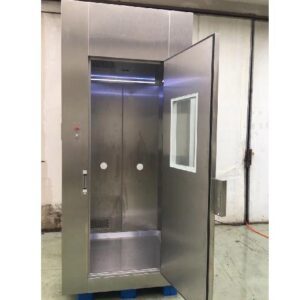
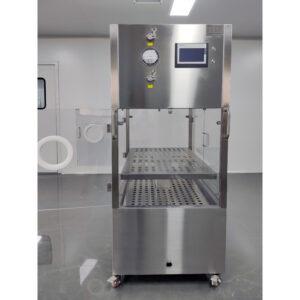
| Límites de la cabina de dispensación, muestreo o pesaje | ¿Debería organizarse la actividad en el marco de un concepto de stand? | La misma caracterización del polvo y del proceso, evaluada para la etapa operativa específica |
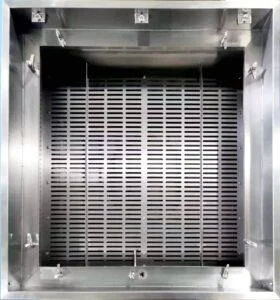
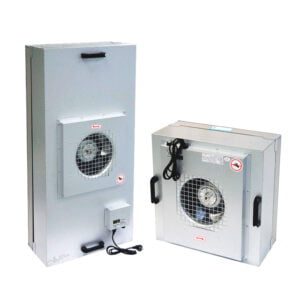
| Límite de filtración o BIBO | ¿En qué partes del proyecto se requiere un límite de filtración o una configuración BIBO? | El mapa de manipulación, el uso previsto y los requisitos de contención específicos del proyecto |
| Límite de transferencia | ¿En qué puntos de transición puede escapar el polvo o llegar a otro producto? | Las etapas detalladas de recepción, muestreo, pesaje, dispensación, llenado, limpieza y eliminación de residuos |
Una vez establecidos el mapa de manipulación y las prioridades de protección, el proyecto puede determinar qué límite corresponde a cada punto. Un límite de sala o de sala limpia modular es el ámbito adecuado cuando el objetivo de control se aplica de forma general a una actividad o espacio, en lugar de a una única operación; por ejemplo, cuando la limpieza general de la sala respalda múltiples pasos que no requieren, cada uno de ellos, una contención independiente. Un límite a nivel de cabina, por el contrario, es adecuado para un paso operativo específico en el que es necesario aplicar la contención o la protección del producto de forma local, sin que sea necesario que toda la sala circundante cumpla la misma condición.
A dosificación, el concepto de cabina de muestreo o pesaje se evalúa en función de la misma caracterización del polvo y del proceso desarrollada anteriormente, aplicada a esa etapa concreta en lugar de al proceso en su conjunto. El mismo polvo podría justificar el establecimiento de los límites de la cabina en el paso de pesaje mientras que en la sala circundante se aplica un control de limpieza más amplio y menos estricto, siempre que el mapa de manipulación confirme que los demás pasos de la secuencia no requieren el mismo nivel de contención local.
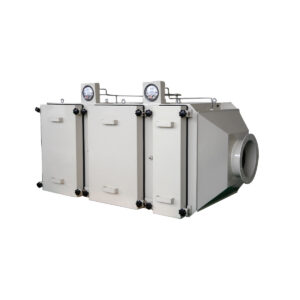
Los límites de filtración y BIBO abordan una cuestión diferente: ¿en qué puntos el aire que sale de una zona controlada debe pasar por una etapa de filtración antes de su liberación o antes de su recirculación, y en qué puntos el proyecto requiere un configuración «bag-in-bag-out» para permitir el cambio del filtro sin exponer al personal a la contaminación acumulada. Este límite no viene determinado tanto por una única fase operativa como por el esquema general de manipulación y los requisitos de contención del proyecto, ya que se refiere al destino del aire y del material filtrado una vez que abandonan la zona de trabajo inmediata, más que a la propia zona de trabajo.
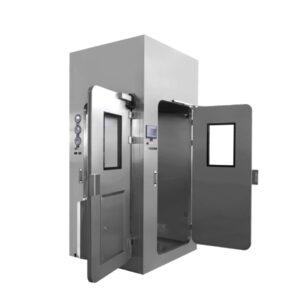
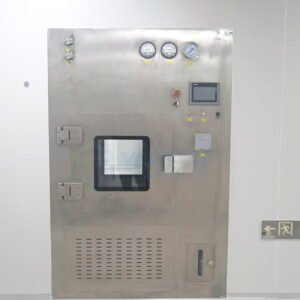
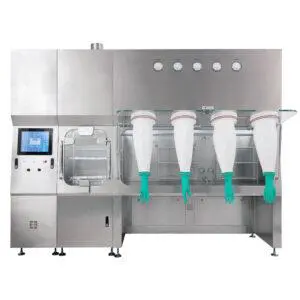
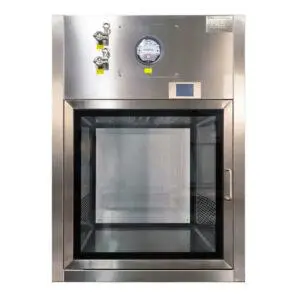
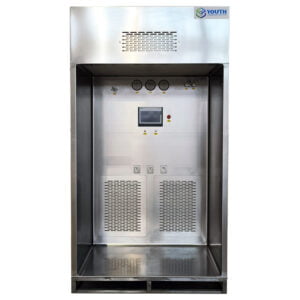
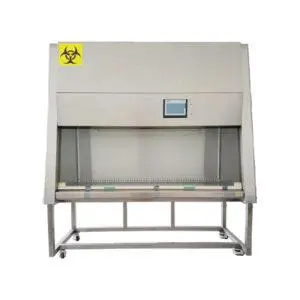
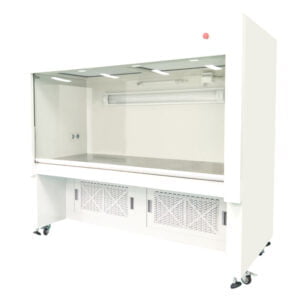
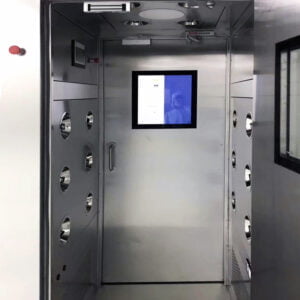
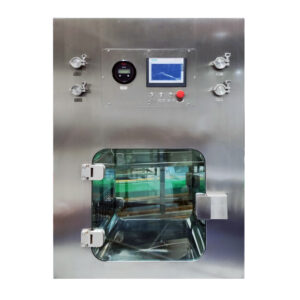
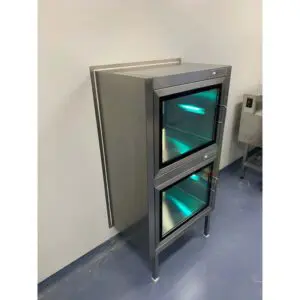
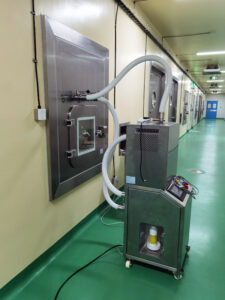
Los límites de transferencia son los puntos en los que los pasos descritos en el mapa se unen físicamente: los puntos en los que el material, el equipo o los residuos pasan de una zona controlada a otra. Estas transiciones son el punto en el que la secuencia de recepción, muestreo, pesaje, dispensación, carga, limpieza y eliminación de residuos se mantiene como una estrategia de contención coherente o se desmorona, ya que una transferencia que no se ajuste al límite a ambos lados de la misma puede reintroducir la exposición que se pretendía evitar con la selección de salas y cabinas. Los lectores que evalúen un Sala blanca modular farmacéutica concepto frente a un Cabina de dispensación, cabina de muestreo, cabina de pesaje Estos conceptos determinan, en efecto, dónde termina el límite a nivel de sala y dónde comienza el límite a nivel de cabina en cada paso del mapa.
Definición de las interfaces de presión, escape, acceso y limpieza para los proveedores
Una vez elegidos los límites, el proyecto aún debe especificar cómo interactúa cada límite con la instalación y con el equipo del proveedor. La interfaz de presión es la primera y la más trascendental, ya que es donde el conflicto entre la protección del producto y la contención del operario, identificado anteriormente, se convierte en un requisito concreto de la instalación: el proveedor no solo debe conocer la “contención” como objetivo, sino también qué relación de presión —positiva respecto al entorno o negativa— se aplica en cada etapa especificada, y si dicha relación debe cambiar entre las etapas del proceso atendidas por el mismo equipo.
La interfaz de extracción se deriva directamente de la decisión relativa a la presión: cuando se requiere presión negativa o un flujo de aire hacia el interior en una zona de trabajo, el aire aspirado tiene que salir por algún sitio, y el proyecto debe definir si ese aire de extracción se filtra antes de su liberación, se recircula o se canaliza hacia un sistema de instalaciones ya existente. Aquí es también donde cobra relevancia una configuración BIBO si el proyecto ha establecido que el cambio de filtro en ese punto del sistema debe realizarse sin exponer al personal a lo que el filtro ha capturado.
La interfaz de acceso se refiere a cómo los operarios, los materiales y los equipos se desplazan a través del límite sin comprometerlo; por ejemplo, cómo un contenedor entra en una cabina o sala sin que la apertura o el cierre de un punto de acceso altere la relación de presión que se acaba de establecer. La interfaz de limpieza es la última y, en algunos aspectos, la más exigente de especificar, ya que debe conciliar la dificultad de limpieza del polvo específico con el diseño físico de la barrera: una superficie o geometría que resulte fácil de limpiar para un material puede atrapar residuos de otro, y el proveedor necesita la misma caracterización del polvo y del proceso desarrollada anteriormente para proponer una configuración que pueda limpiarse realmente según el estándar que exige el proyecto entre un producto y otro. Especificar claramente estas cuatro interfaces, en lugar de describir un requisito general de contención, es lo que permite al proveedor traducir las prioridades de riesgo del proyecto en una configuración real del equipo durante la revisión del presupuesto.
Se requiere presentar pruebas del proyecto antes de presentar reclamaciones relacionadas con la contención o la protección contra explosiones
| Ámbito de la reclamación o de la resolución | Se requiere una base empírica | Limitación en la conclusión |
|---|---|---|
| Eficacia de la contención | Pruebas relativas a materiales, productos, toxicología, procesos, limpieza y normativa aplicable | Considera que el rendimiento depende de cada proyecto concreto; no des por sentado que una cabina estándar ofrece un resultado fijo. |
| Límites de exposición | Toxicología específica del producto y pruebas reglamentarias aplicables | La norma ICH Q9(R1) respalda la gestión de riesgos, pero no establece valores de exposición ni de contención. |
| Protección contra explosiones | Pruebas materiales y de proceso relacionadas con el uso previsto | Considera la protección contra explosiones como un requisito específico del proyecto, y no como una característica predeterminada de una cabina estándar. |
| Controles de contaminación cruzada | Pruebas relativas al producto, la toxicología, el proceso, la limpieza y la normativa aplicable | Un enfoque estructurado del riesgo respalda el método de evaluación, pero no determina el resultado del proyecto. |
Ninguno de los razonamientos anteriores justifica afirmar que una configuración estándar de cabina o sala ofrezca un rendimiento de contención, un límite de exposición o un resultado de protección contra explosiones específicos. El rendimiento de contención es específico de cada proyecto: depende de las propiedades del material, las características del producto, los datos toxicológicos, el proceso tal y como se lleva a cabo en la práctica y el régimen de limpieza aplicado entre operaciones, junto con cualquier evidencia específica de la autoridad reguladora que sea aplicable a la jurisdicción y al producto del proyecto. Un enfoque estructurado del riesgo, como el descrito en Guía de referencia de la ISPE, volumen 7, sobre la fabricación basada en el riesgo, respalda un método para evaluar el riesgo de contaminación cruzada mediante límites basados en criterios de salud; sin embargo, el resumen publicado de dicha guía no proporciona por sí mismo los datos específicos del producto que necesita un proyecto concreto; dichos datos deben proceder de la propia documentación del proyecto sobre materiales, procesos y requisitos normativos.
Los límites de exposición siguen la misma lógica. ICH Q9(R1) establece un enfoque basado en el riesgo para la gestión de riesgos de calidad —evaluación, control, comunicación y revisión, llevados a cabo con un grado de formalidad proporcional al riesgo—, pero no establece valores de contención, de sala limpia, de exposición ni de rendimiento de los equipos. Dichos valores, cuando son aplicables, se derivan de la toxicología específica del producto y de los requisitos normativos que rigen el proyecto, y no del propio marco de gestión de riesgos.
La protección contra explosiones entra dentro de la misma categoría: se trata de un requisito vinculado al material y al proceso específicos que se utilicen, y no de una característica predeterminada del diseño estándar de una cabina o sala. Cuando las propiedades de un polvo plantean una cuestión relacionada con la protección contra explosiones, dicha determinación depende de los datos sobre el material y el proceso específicos del proyecto, y debe confirmarse antes de dar por sentado que cualquier equipo ofrece dicha protección. El Guía de buenas prácticas de la ISPE sobre contención para compuestos potentes es pertinente, por su temática, a las cuestiones relacionadas con los compuestos potentes y la contención en cabinas, pero sus requisitos específicos, métodos de ensayo y límites no se establecen en este documento; un proyecto que se base en dicha guía debe consultarla directamente, en lugar de deducir su contenido basándose únicamente en la coincidencia temática. En las tres áreas de reclamación, el patrón es el mismo: los marcos de evaluación de riesgos a los que se hace referencia aquí describen cómo estructurar la evaluación, no cuál será el resultado en cuanto a contención, exposición o protección contra explosiones para este polvo, este proceso y esta configuración del equipo.
Preguntas frecuentes
Q: ¿Se puede aplicar un único concepto de sala limpia o cabina a todas las fases del manejo de polvos?
A: No des por sentado que un único concepto se adapta a todo el proceso. Evalúa por separado la recepción, el muestreo, el pesaje, la dispensación, el llenado, la limpieza y la eliminación de residuos; a continuación, identifica en qué puntos la manipulación a cielo abierto, la proximidad del operario, la emisión de polvo o los puntos de transferencia modifican el perímetro requerido.
Q: ¿Qué información hay que tener preparada antes de comparar una sala con una cabina de dispensación, muestreo o pesaje?
A: Evalúa la potencia del polvo, su capacidad para generar polvo, el volumen del lote, las etapas de manipulación a cielo abierto, la proximidad del operario y la dificultad de limpieza para la operación prevista. Utiliza el mismo escenario operativo para cada propuesta, de modo que la comparación aborde las cuestiones reales relacionadas con la contención, la protección del producto y la limpieza, en lugar de basarse únicamente en las especificaciones del equipo.
Q: ¿Quién debería decidir cuándo la protección del producto y la contención del operario apuntan a opciones diferentes en cuanto al flujo de aire o la presión?
A: El responsable de riesgos del proyecto debe indicar qué límite de protección tiene prioridad en cada fase operativa. Anote dicha prioridad junto a las vías identificadas de emisión de polvo y contaminación cruzada, de modo que las propuestas relativas a la presión y al flujo de aire puedan evaluarse en función de una decisión explícita del proyecto.
Q: ¿Qué datos debe facilitar el comprador a los proveedores para que las propuestas relativas al espacio, el stand, los sistemas de filtración y el trasvase puedan compararse de forma coherente?
A: Indique el uso previsto y el esquema de pasos de manipulación, los límites requeridos en cada paso y las decisiones del proyecto relativas a las interfaces de presión, escape, acceso y limpieza. Identifique asimismo en qué puntos se está considerando un límite de filtración o BIBO y qué requisito de contención específico del proyecto debe cumplir la propuesta.
Q: ¿Se pueden considerar el rendimiento de contención, los límites de exposición o la protección contra explosiones como características estándar de una cabina?
A: No se debe dar por sentado ningún resultado concreto a partir de la descripción estándar de una cabina. Defina la afirmación utilizando la evidencia pertinente sobre los materiales, el producto, la toxicología, el proceso, la limpieza, la normativa y el uso previsto; a continuación, evalúe la configuración propuesta en función de esos criterios específicos del proyecto.