Antes que um projeto de manuseio de pós farmacêuticos chegue à fase de seleção de equipamentos, é preciso decidir o que a sala ou a cabine está, de fato, protegendo: o produto, o operador ou o próximo lote, que não deve apresentar nenhum vestígio deste. Essa decisão não é genérica. Ela depende do próprio pó e de onde, na sequência de recebimento, amostragem, pesagem, dosagem, carregamento, limpeza e descarte, a exposição realmente ocorre.
Propriedades do pó e etapas de manuseio que definem o problema de projeto
| Dados para caracterização | Questão a ser resolvida | Decisão de projeto que ela orienta |
|---|---|---|
| Potência do pó | Quais são os critérios de contenção específicos para cada material e processo que se aplicam? | Os requisitos de contenção específicos do projeto utilizados para avaliar um conceito de sala ou cabine |
| Presença de poeira | Em quais etapas do manuseio pode ocorrer a liberação de poeira? | Quando é necessário prestar atenção aos limites relacionados ao fluxo de ar, à filtragem ou à transferência |
| Escala de lote | Qual é a escala operacional que o conceito deve abranger? | Se o conceito proposto para a sala ou estande se adequa ao uso pretendido |
| Manuseio aberto | Quais etapas operacionais envolvem o manuseio de pó a céu aberto? | Onde o limite de contenção deve ser avaliado |
| Proximidade do operador | Em quais etapas os operadores estão em contato com o manuseio de pó? | Quando as medidas de contenção do operador podem entrar em conflito com as prioridades de proteção do produto |
| Dificuldade de limpeza | Qual é o grau de dificuldade da limpeza, considerando o material e o processo? | A interface de limpeza e os controles de risco de contaminação cruzada que exigem comprovação por meio de projeto |
Não é possível escolher um conceito de sala limpa ou cabine antes que o pó e o processo associado a ele sejam caracterizados. A potência define a base de contenção que o restante do projeto deve atender; um material manuseado em uma determinada potência altera o que é considerado “aceitável” em termos de fluxo de ar, acesso e limpeza, de maneiras que uma classificação genérica de limpeza não consegue captar. A presença de poeira é uma variável distinta da potência. Um pó de alta potência que também seja coesivo e não friável se comporta de maneira diferente em uma transferência aberta do que um pó de menor potência que se aerossoliza facilmente; portanto, os dois materiais podem exigir respostas diferentes em termos de fluxo de ar e confinamento, mesmo que outros parâmetros do projeto pareçam semelhantes.
A escala do lote altera a área ocupada e a duração da exposição. Um processo que movimenta pequenas quantidades por um breve período em uma etapa aberta apresenta um problema de contenção diferente daquele em que uma quantidade maior é mantida em uma configuração aberta durante uma operação prolongada, pois tanto a duração quanto a quantidade afetam a quantidade de poeira que pode ser dispersada no ar antes que a barreira seja fechada novamente. Quando um processo exige manuseio aberto, em oposição a uma transferência fechada ou contida, a escolha do equipamento deve levar em conta uma janela de exposição que um sistema fechado não criaria da mesma forma.
A proximidade do operador determina se a principal preocupação é proteger o operador contra a poeira, evitar a contaminação do produto ou ambas as coisas ao mesmo tempo. Uma etapa realizada com o operador em pé imediatamente ao lado de um leito de pó aberto apresenta um problema de projeto diferente daquele em que o operador interage por meio de uma interface fechada. A dificuldade de limpeza é o fator final a ser considerado e, muitas vezes, é nesse ponto que a intenção do projeto é testada: um material que se aglomera, que adere às superfícies ou que é difícil de ser totalmente recuperado de um compartimento altera a interface de limpeza que o equipamento deve suportar e muda o grau de confiança com que a próxima produção pode ser iniciada sem risco de contaminação cruzada residual. Cada uma dessas propriedades deve ser documentada antes que um conceito em nível de sala ou de cabine seja proposto, pois o mesmo processo nominal pode exigir equipamentos diferentes, dependendo de como esses fatores se combinam.
Equilibrando a proteção do produto com o controle dos operadores e da contaminação cruzada
| Objetivo de proteção | Pergunta para cada etapa operacional | Limite de decisão |
|---|---|---|
| Proteção do produto | Essa etapa exige que a proteção do produto tenha prioridade? | As decisões relativas ao fluxo de ar e à pressão devem refletir a prioridade estabelecida |
| Contenção do operador | Qual é o grau de exposição do operador ao manuseio de pó ou à liberação de poeira? | O conceito de sala ou cabine deve ser avaliado em função dos requisitos de contenção específicos do projeto |
| Controle da contaminação cruzada | Em que outro produto o pó liberado poderia chegar? | Os controles de manuseio e limpeza devem abranger a rota identificada |
| Objetivos conflitantes | A proteção do produto e o isolamento do operador direcionam o fluxo de ar ou a pressão em direções diferentes? | O responsável pelo risco deve indicar qual limite tem prioridade para essa etapa |
Uma vez caracterizados o pó e o processo, começa a decisão mais difícil: a proteção do produto e a contenção do operador nem sempre levam o projeto na mesma direção. Proteger o produto da sala normalmente favorece a pressão positiva na zona de trabalho em relação ao espaço circundante, de modo que a contaminação ambiente não possa migrar para um fluxo aberto do produto. Proteger o operador do pó geralmente favorece a pressão negativa ou o fluxo de ar para dentro na mesma zona de trabalho, de modo que a poeira gerada na fonte seja aspirada para longe da zona de respiração, em vez de ser empurrada para fora. Uma única cabine ou sala não pode adotar os dois regimes de pressão ao mesmo tempo para a mesma etapa operacional; é por isso que o responsável pelo risco — e não o próprio equipamento — deve decidir qual objetivo tem prioridade quando os dois entram em conflito.
Essa não é uma resposta fixa para todo o projeto. Uma mesma instalação pode processar um produto em que a exposição do operador seja a principal preocupação e outro em que a esterilidade ou a pureza do produto sejam fundamentais; a configuração do fluxo de ar adequada para um pode prejudicar o outro se aplicada sem ajustes. Quando se prevê que o mesmo compartimento atenda a vários produtos ou etapas do processo, a discussão sobre o projeto deve identificar qual prioridade prevalece em cada etapa, em vez de presumir que uma única relação de pressão seja “a configuração de contenção” para a sala.
O controle da contaminação cruzada acrescenta uma terceira consideração, distinta tanto da proteção do produto quanto da proteção do operador: trata-se de onde uma partícula liberada poderia se deslocar para atingir um produto diferente, e não apenas se ela sai da zona de trabalho imediata. Uma etapa que esteja adequadamente contida para a segurança do operador ainda pode permitir migração residual suficiente para criar um risco de contaminação cruzada para um lote subsequente ou um processo adjacente, especialmente se os limites de limpeza ou transferência não estiverem alinhados com o local onde a poeira realmente se deposita. Enquadrar esses três objetivos separadamente, em vez de tratar a “contenção” como um requisito indiferenciado, é o que permite ao responsável pelo risco estabelecer uma prioridade clara para cada etapa operacional, em vez de deixar as decisões sobre fluxo de ar e pressão implícitas na escolha do equipamento.
Mapeamento de recebimento, amostragem, pesagem, distribuição, carregamento, limpeza e resíduos
A mesma lógica de fuga e contaminação cruzada se aplica a cada etapa da sequência, mas o ponto em que ela se aplica varia de acordo com o que o operador está fazendo fisicamente. O recebimento é o momento em que um recipiente entra pela primeira vez no ambiente controlado, e a questão relevante é se o exterior do recipiente ou sua abertura podem introduzir contaminação antes do início de qualquer processamento. Amostragem e pesagem Ambas as etapas envolvem a abertura de um recipiente e a exposição breve do pó ao ambiente ao redor, o que significa que as mesmas considerações sobre poeira e manuseio a céu aberto mencionadas anteriormente se aplicam diretamente aqui: um material que gera partículas transportadas pelo ar cria, nessas etapas, uma janela de exposição diferente daquela de um material que não o faz.
A dosagem e o enchimento ampliam a preocupação com o manuseio a céu aberto para uma transferência mais longa ou mais ativa, na qual o pó é transferido de um recipiente ou vaso para outro, em vez de permanecer exposto por um breve período. É frequentemente nesse ponto que a escala de lote interage mais diretamente com a contenção, pois uma transferência mais longa ou de maior volume aumenta o período durante o qual o sistema de contenção deve funcionar sem interrupção. A limpeza é uma etapa distinta, com seu próprio perfil de risco: é nela que o pó residual da operação anterior deve ser removido antes que o equipamento ou a sala possam ser considerados prontos para um produto diferente, e a dificuldade de limpeza caracterizada anteriormente determina com que grau de confiança essa prontidão pode ser estabelecida. A remoção de resíduos encerra a sequência e levanta a mesma questão de fuga que a recepção levantou no início: se o material que sai do espaço controlado pode carregar contaminação consigo.
Mapear essas etapas em sequência, em vez de tratar o “manuseio de pós” como uma única atividade indiferenciada, é o que permite que uma equipe de projeto identifique exatamente onde é necessário estabelecer um limite e que tipo de limite cada etapa requer. Um mapeamento passo a passo também esclarece em que casos um único equipamento pode atender a várias etapas e em que casos são necessários equipamentos separados ou uma zona separada na sala, pois os requisitos de contenção ou pressão mudam de uma etapa para a outra.
Seleção de limites de sala, cabine, filtragem e transferência de acordo com o uso pretendido
| Escolha dos limites | Questão sobre o uso pretendido | Fatores que determinam a escolha |
|---|---|---|
| Limite de uma sala ou de uma sala limpa modular | A atividade deveria ser controlada no nível da sala? | Potência do pó, formação de poeira, tamanho do lote, manuseio a céu aberto, proximidade do operador e dificuldade de limpeza |
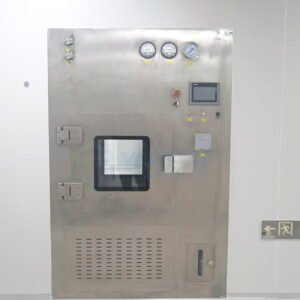
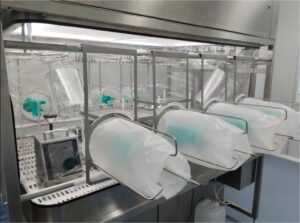
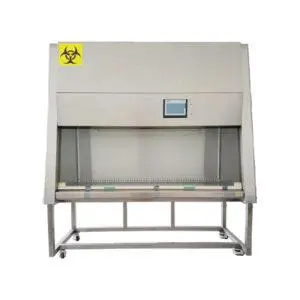
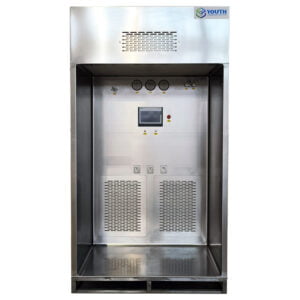
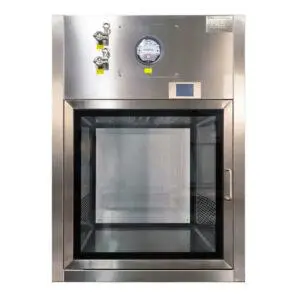
| Limites da cabine de distribuição, amostragem ou pesagem | A atividade deveria ser realizada dentro de um estande? | A mesma caracterização do pó e do processo, avaliada para a etapa operacional específica |
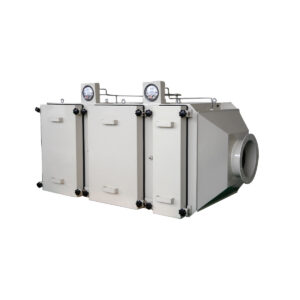
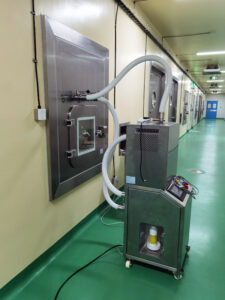
| Limite de filtração ou BIBO | Em que partes do projeto é necessária uma barreira de filtragem ou uma configuração BIBO? | O mapa de manuseio, a finalidade de uso e os requisitos de contenção específicos do projeto |
| Limite de transferência | Em quais pontos de transição a poeira pode escapar ou chegar a outro produto? | As etapas mapeadas de recebimento, amostragem, pesagem, distribuição, carregamento, limpeza e remoção de resíduos |
Com o mapa de manuseio e as prioridades de proteção estabelecidos, o projeto pode definir qual limite se aplica a cada ponto. Um limite de sala ou de sala limpa modular é o escopo apropriado quando o objetivo de controle se aplica de maneira ampla a uma atividade ou espaço, em vez de a uma única operação — por exemplo, quando a limpeza geral da sala dá suporte a várias etapas que não exigem, individualmente, contenção independente. Um limite no nível da cabine, por outro lado, é adequado para uma etapa operacional específica em que a contenção ou a proteção do produto precisam ser aplicadas localmente, sem exigir que toda a sala ao redor atenda à mesma condição.
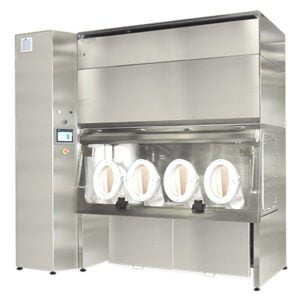
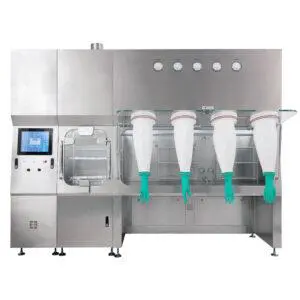
A distribuição, o conceito de cabine de amostragem ou pesagem é avaliado com base na mesma caracterização do pó e do processo desenvolvida anteriormente, aplicada a essa etapa específica, e não ao processo como um todo. O mesmo pó pode justificar o estabelecimento de limites para a cabine na etapa de pesagem enquanto a sala ao redor opera sob um controle de limpeza mais amplo e menos rigoroso, desde que o mapa de manuseio confirme que outras etapas da sequência não exijam o mesmo nível de contenção local.
A filtragem e os limites BIBO abordam uma questão diferente: em que pontos o ar que sai de uma zona controlada precisa passar por uma etapa de filtragem antes de ser liberado ou recirculado, e em que pontos o projeto exige um configuração “bag-in-bag-out” para permitir a troca do filtro sem expor o pessoal à contaminação acumulada. Esse limite é determinado não tanto por uma única etapa operacional, mas sim pelo fluxograma geral de manuseio e pelos requisitos de contenção do projeto, uma vez que diz respeito ao destino do ar e do material filtrado após saírem da zona de trabalho imediata, e não à própria zona de trabalho.
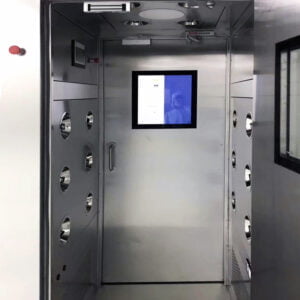
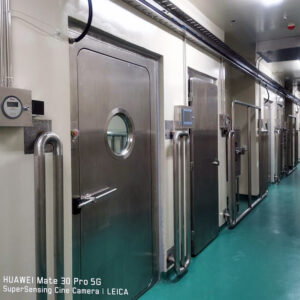
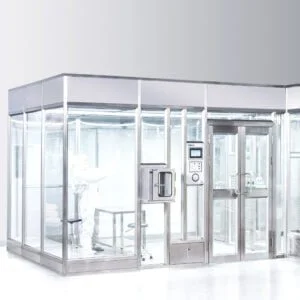
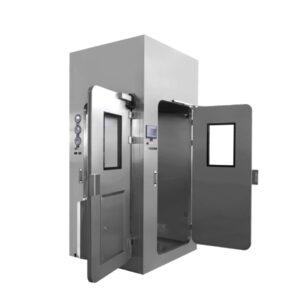
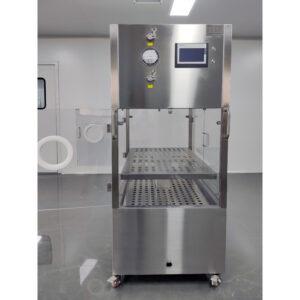
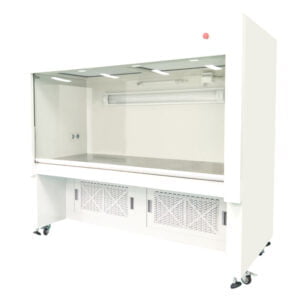
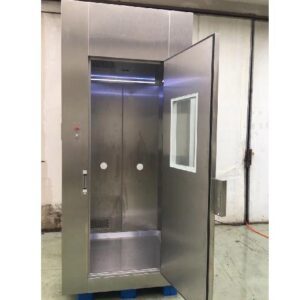
Os limites de transferência são os pontos em que as etapas mapeadas se encontram fisicamente — os pontos em que materiais, equipamentos ou resíduos passam de uma zona controlada para outra. Essas transições são os pontos em que a sequência de recebimento, amostragem, pesagem, distribuição, carregamento, limpeza e remoção de resíduos se mantém como uma estratégia de contenção coerente ou entra em colapso, pois uma transferência que não esteja alinhada com o limite de ambos os lados pode reintroduzir a exposição que a seleção de salas e cabines se destinava a evitar. Leitores que estejam avaliando um Sala limpa modular para o setor farmacêutico conceito em relação a um Cabine de distribuição, cabine de amostragem, cabine de pesagem Esses conceitos, na verdade, determinam onde termina o limite do nível da sala e onde começa o limite do nível do estande para cada etapa do mapa.
Definição de interfaces de pressão, exaustão, acesso e limpeza para fornecedores
Uma vez definidos os limites, o projeto ainda precisa especificar como cada limite se articula com a instalação e com o equipamento do fornecedor. A interface de pressão é a primeira e mais importante, pois é nela que o conflito entre a proteção do produto e a contenção do operador, identificado anteriormente, se torna um requisito concreto da instalação: o fornecedor precisa saber não apenas que a “contenção” é uma meta, mas também qual relação de pressão — positiva em relação ao ambiente ou negativa — se aplica em cada etapa especificada, e se essa relação precisa mudar entre as etapas do processo atendidas pelo mesmo equipamento.
A interface de exaustão decorre diretamente da decisão relativa à pressão: quando é necessária pressão negativa ou fluxo de ar para dentro em uma zona de trabalho, o ar aspirado precisa ser direcionado para algum lugar, e o projeto precisa definir se essa exaustão será filtrada antes da liberação, recirculada ou canalizada para um sistema existente da instalação. É também nesse ponto que uma configuração BIBO se torna relevante, caso o projeto tenha determinado que a troca do filtro nesse ponto do sistema deve ocorrer sem expor o pessoal ao que o filtro capturou.
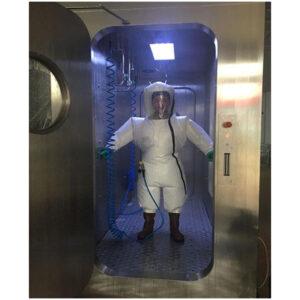
A interface de acesso diz respeito à forma como operadores, materiais e equipamentos atravessam a barreira sem comprometer sua integridade — por exemplo, como um contêiner entra em uma cabine ou sala sem que a abertura ou o fechamento de um ponto de acesso comprometa o equilíbrio de pressão recém-estabelecido. A interface de limpeza é a última e, em alguns aspectos, a mais exigente de se especificar, pois precisa conciliar a dificuldade de limpeza do pó específico com o projeto físico da barreira: uma superfície ou geometria que seja fácil de limpar para um material pode reter resíduos de outro, e o fornecedor precisa da mesma caracterização do pó e do processo desenvolvida anteriormente para propor uma configuração que possa realmente ser limpa de acordo com o padrão exigido pelo projeto entre um produto e outro. Especificar claramente essas quatro interfaces, em vez de descrever um requisito geral de contenção, é o que permite que um fornecedor traduza as prioridades de risco do projeto em uma configuração real de equipamento durante a análise da cotação.
É necessário apresentar evidências do projeto antes de alegar contenção ou proteção contra explosões
| Área de reclamação ou decisão | É necessária uma base de evidências | Limite na conclusão |
|---|---|---|
| Desempenho de contenção | Evidências relacionadas a materiais, produtos, toxicologia, processos, limpeza e regulamentações aplicáveis | Considere o desempenho como algo específico de cada projeto; não presuma que um estande padrão ofereça um resultado fixo |
| Limites de exposição | Toxicologia específica do produto e evidências regulatórias aplicáveis | A norma ICH Q9(R1) apoia a gestão de riscos, mas não estabelece valores de exposição ou contenção |
| Proteção contra explosões | Evidências relacionadas aos materiais e aos processos, vinculadas ao uso pretendido | Considere a proteção contra explosões como um requisito específico do projeto, e não como uma especificação padrão para uma cabine comum |
| Controles de contaminação cruzada | Evidências relacionadas a produtos, toxicologia, processos, limpeza e regulamentações aplicáveis | Uma abordagem estruturada de risco apoia o método de avaliação, mas não determina o resultado do projeto |
Nenhum dos argumentos acima justifica a alegação de que uma configuração padrão de cabine ou sala garanta um desempenho específico de contenção, um limite de exposição ou um resultado específico em termos de proteção contra explosões. O desempenho de contenção é específico para cada projeto: depende das propriedades do material, das características do produto, dos dados toxicológicos, do processo conforme efetivamente executado e do regime de limpeza aplicado entre as operações, juntamente com quaisquer evidências específicas dos órgãos reguladores aplicáveis à jurisdição do projeto e ao produto. Uma abordagem estruturada de risco, como a descrita em Guia de Referência da ISPE, Volume 7, sobre fabricação baseada em riscos, apresenta um método para avaliar o risco de contaminação cruzada com base em limites de saúde, mas o resumo publicado desse guia, por si só, não fornece os dados específicos do produto de que um determinado projeto necessita; esses dados devem ser obtidos a partir das evidências relativas aos materiais, processos e regulamentações do próprio projeto.
Os limites de exposição seguem a mesma lógica. ICH Q9(R1) estabelece uma abordagem baseada no risco para a gestão de riscos de qualidade — avaliação, controle, comunicação e revisão conduzidas com um nível de formalidade proporcional ao risco —, mas não define valores de contenção, sala limpa, exposição ou desempenho de equipamentos. Esses valores, quando aplicáveis, provêm da toxicologia específica do produto e dos requisitos regulatórios que regem o projeto, e não da própria estrutura de gestão de riscos.
A proteção contra explosões se enquadra na mesma categoria: trata-se de um requisito vinculado ao material e ao processo específicos em uso, e não de um recurso padrão do projeto de uma cabine ou sala. Quando as propriedades de um pó levantam uma questão relacionada à proteção contra explosões, essa determinação depende de evidências específicas do material e do processo do projeto, e deve ser confirmada antes que se presuma que qualquer equipamento ofereça essa proteção. O Guia de Boas Práticas da ISPE sobre contenção para compostos potentes é relevante, em termos de tema, para questões relacionadas a compostos potentes e contenção em cabines, mas seus requisitos específicos, métodos de teste e limites não estão estabelecidos aqui; um projeto que se baseie nesse guia precisa consultá-lo diretamente, em vez de inferir seu conteúdo apenas pela correspondência do tema. Em todas as três áreas de reivindicação, o padrão é o mesmo: as estruturas de avaliação de risco aqui referenciadas descrevem como estruturar a avaliação, e não quais serão os valores resultantes de contenção, exposição ou proteção contra explosão para este pó, este processo e esta configuração de equipamento.
Perguntas frequentes
Q: É possível aplicar um único conceito de sala limpa ou cabine a todas as etapas do manuseio de pós?
A: Não presuma que um único conceito se aplique a todo o processo. Avalie separadamente as etapas de recebimento, amostragem, pesagem, distribuição, enchimento, limpeza e remoção de resíduos; em seguida, identifique onde o manuseio a céu aberto, a proximidade do operador, a liberação de poeira ou os pontos de transferência alteram o limite exigido.
Q: Que informações devem ser preparadas antes de comparar uma sala com uma cabine de distribuição, amostragem ou pesagem?
A: Avalie a potência do pó, o nível de poeira, a escala do lote, as etapas de manuseio a céu aberto, a proximidade do operador e a dificuldade de limpeza para a operação pretendida. Utilize o mesmo cenário operacional para cada proposta, de modo que a comparação aborde as questões reais de contenção, proteção do produto e limpeza, em vez de se basear apenas nas especificações do equipamento.
Q: Quem deve decidir quando a proteção do produto e o isolamento do operador exigem opções diferentes de fluxo de ar ou pressão?
A: O responsável pelo risco do projeto deve indicar qual limite de proteção tem prioridade em cada etapa operacional. Registre essa prioridade juntamente com as vias identificadas de liberação de poeira e contaminação cruzada, para que as propostas relativas à pressão e ao fluxo de ar possam ser avaliadas com base em uma decisão explícita do projeto.
Q: O que um comprador deve fornecer aos fornecedores para que as propostas relativas a espaço, estande, filtragem e transporte possam ser comparadas de maneira consistente?
A: Forneça o mapa de uso pretendido e das etapas de manuseio, o limite exigido em cada etapa e as decisões do projeto relativas às interfaces de pressão, exaustão, acesso e limpeza. Identifique também onde está sendo considerado um limite de filtragem ou BIBO e qual requisito de contenção específico do projeto a proposta deve atender.
Q: O desempenho em termos de contenção, os limites de exposição ou a proteção contra explosões podem ser considerados características padrão de uma cabine?
A: Não se deve presumir nenhum resultado fixo com base em uma descrição padrão de cabine. Defina a alegação utilizando as evidências relevantes relativas ao material, ao produto, à toxicologia, ao processo, à limpeza, à regulamentação e ao uso pretendido; em seguida, avalie a configuração proposta com base nesses critérios específicos do projeto.