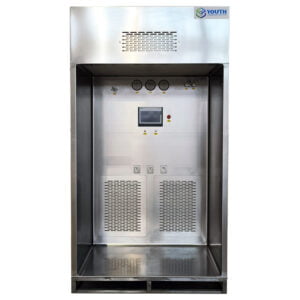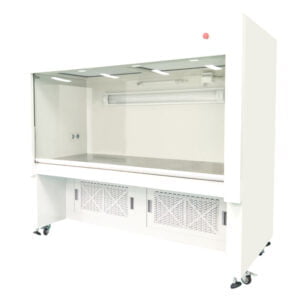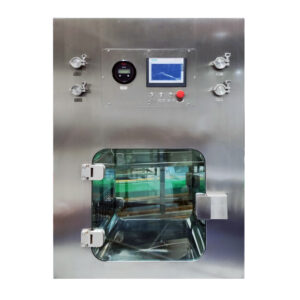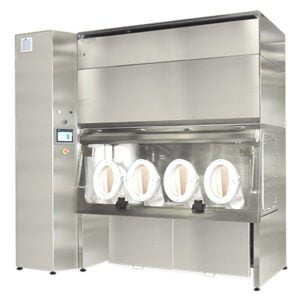
Cuando una cabina se utiliza para diferentes productos, la verdadera cuestión no es si parece limpia, sino si su geometría, sus materiales y su método de limpieza, en conjunto, permiten que la contaminación cruzada sea detectable y controlable. Una planta multiproducto que considera el cambio de producto como un simple paso de limpieza con un paño asume un riesgo que no puede ver, ya que las superficies, las juntas y las piezas desmontables de la cabina responden de forma diferente a la misma acción de limpieza.
Representar gráficamente la exposición a productos y al polvo en las superficies de los stands
La facilidad de limpieza de una cabina comienza por saber exactamente qué superficies entran en contacto con el polvo liberado, las herramientas de proceso o la propia solución de limpieza, y este análisis debe ir más allá del suelo y el panel frontal de la zona de trabajo, que son los elementos más evidentes. Cuando una cabina se utiliza para la dispensación de polvo seco, la exposición se extiende a la trayectoria del flujo de aire por encima y detrás de la zona de trabajo visible, ya que las partículas suspendidas por el movimiento local del aire se depositan en superficies fuera del campo de visión directo. Cuando, por el contrario, el proceso implica la manipulación de líquidos o el muestreo en húmedo, la exposición se desplaza hacia las superficies que permanecen en contacto con la solución de limpieza durante períodos más prolongados, lo que modifica el significado que debe tener el término “limpio” para esa superficie.
Un acabado liso y continuo reduce una categoría de riesgo —la adhesión de material en una superficie plana—, pero no aborda una segunda categoría: las “trampas geométricas”. Una esquina, un elemento de fijación empotrado, una junta de sellado o una transición entre dos secciones de panel pueden retener residuos incluso cuando las superficies planas adyacentes se comprueban y resultan limpias. Esta distinción es importante porque una validación de limpieza basada únicamente en superficies planas visiblemente accesibles pasará por alto los lugares en los que una “trampa” permite que persista el arrastre de residuos durante un cambio de producto. Por lo tanto, el ejercicio de mapeo debe tratar la «superficie expuesta al producto» y la «superficie fácil de limpiar» como dos cuestiones distintas, no como una sola.
La condición que modifica esta valoración es la forma física del producto. Un polvo fino y cohesivo se comporta de manera diferente sobre la superficie de una cabina que un material granular o un líquido, y el mapa de exposición debe reflejar esa diferencia, en lugar de dar por sentado que se aplica un único patrón de contaminación a todos los productos que pasan por la misma cabina. Cuando en una planta se procesan materiales con un comportamiento de las partículas significativamente diferente a través del mismo equipo, el mapa de exposición de la superficie y las herramientas elaborado para un producto puede subestimar el patrón de exposición de otro, lo cual es motivo para revisar el mapa cada vez que cambie la gama de productos, en lugar de considerarlo un ejercicio puntual vinculado a la cualificación original de la cabina.
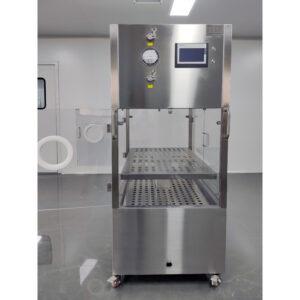
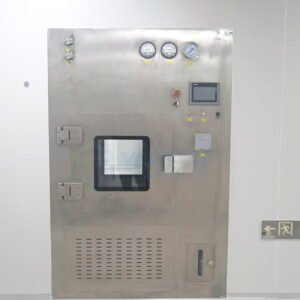
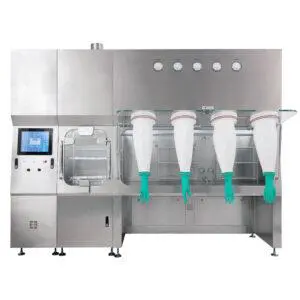
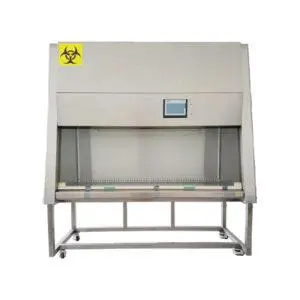
Es precisamente aquí donde el papel de la cabina debe diferenciarse del equipo general de suministro de aire de una sala limpia. A cabina de dispensación, cabina de degustación o cabina de pesaje Se trata de un dispositivo de contención localizada y protección del producto, no de un sistema de tratamiento de aire a nivel de sala, por lo que la evaluación de su facilidad de limpieza se centra en las superficies específicas con las que interactúan el producto y el operario dentro de ese recinto, y no en la clasificación de limpieza general de la sala.
Revisa las juntas, los retornos y las piezas desmontables para comprobar que se pueda acceder a ellas para su limpieza
Una vez que el mapa de exposición identifica qué superficies son relevantes, la siguiente decisión es determinar si realmente se puede acceder a cada una de ellas mediante el método de limpieza del recinto sin necesidad de un desmontaje mayor del previsto en el plan. Los paneles desmontables, las rejillas de retorno de aire, las juntas y los huecos de mantenimiento situados detrás de los componentes fijos plantean, cada uno de ellos, un problema de acceso diferente, y un método de limpieza validado para uno de ellos puede que no sea directamente aplicable a otro.
Un panel extraíble solo es útil en la medida en que el método de fijación y manipulación permita retirarlo repetidamente sin dañar una junta ni dejar un hueco que altere el comportamiento del flujo de aire al volver a montarlo. Una rejilla de retorno plantea un problema diferente: se encuentra en la trayectoria del flujo de aire de salida o de retorno, por lo que los residuos acumulados en su estructura pueden volver a entrar en el entorno interno de la cabina una vez que se reanuda el flujo de aire, incluso después de que se haya limpiado la superficie de trabajo visible. Por su parte, una junta es un componente sujeto a desgaste: su facilidad de limpieza no depende únicamente de si se puede limpiar con un paño, sino también de si los ciclos repetidos de limpieza deterioran el ajuste de la junta, lo que a su vez altera el rendimiento de contención de la cabina, independientemente de que la superficie en sí esté limpia.
El factor que determina la respuesta correcta en este caso es el método de limpieza que se haya establecido para las instalaciones. Un método basado en la limpieza con paño, un método de lavado in situ y un método que implique el desmontaje completo de las piezas para su lavado en un lugar aparte imponen, cada uno de ellos, requisitos diferentes sobre cómo debe diseñarse la apertura y el cierre de una junta o rejilla. Un plan de acceso a la cabina elaborado en función de un método de limpieza concreto no tiene por qué funcionar si, posteriormente, el centro adopta otro diferente, lo cual es motivo para confirmar el método de limpieza previsto antes de decidir qué piezas deben diseñarse como desmontables y cuáles como fijas.
Los huecos técnicos —los espacios situados detrás de paneles fijos que albergan cableado, conductos o elementos estructurales— merecen una atención especial, ya que es fácil excluirlos de un plan de limpieza partiendo de la suposición de que el producto nunca llega hasta ellos. Esa suposición solo es válida si el hueco está realmente aislado de la zona de trabajo; cuando un hueco comunica con la zona de trabajo a través de una abertura, por pequeña que sea, pasa a formar parte del mapa de superficies en lugar de quedar excluido de él.
Establecer la secuencia de desmontaje, lavado, secado y montaje
| Escenario | Aspecto que hay que definir para este stand |
|---|---|
| Desmontaje | Identifica las piezas desmontables y cómo se accede a cada una de ellas según el método de limpieza del centro. |
| Lavado | Define cómo el método de limpieza abarca las superficies expuestas al polvo, a las herramientas o a la solución de limpieza, incluidos los puntos de acumulación de polvo. |
| Secado | Comprueba cómo se secan los componentes mojados antes de volver a montarlos. |
| Movimiento de piezas | Defina cómo se trasladan las piezas desmontadas sin volver a contaminar la zona de trabajo ya limpia. |
| Reensamblaje | Defina cómo se vuelven a montar los paneles, las rejillas de retorno, las juntas y demás piezas que se hayan desmontado, de acuerdo con el método de limpieza de la instalación. |
El orden en el que se desmonta, limpia, seca y vuelve a montar una cabina no es un simple detalle administrativo: cada paso de esa secuencia es un punto en el que la contaminación puede eliminarse o reintroducirse. El desmontaje debe planificarse en función de las piezas que el mapa de exposición y la inspección de acceso ya hayan identificado como desmontables, y el método para acceder a cada pieza debe ajustarse a lo que realmente exige el método de limpieza del centro, en lugar de improvisarse en el momento del cambio.
El lavado es donde el mapa de exposición de superficies cobra relevancia operativa: una acción de limpieza validada para un panel plano no llega automáticamente a una zona geométrica difícil de alcanzar identificada anteriormente, por lo que la fase de lavado debe definirse teniendo en cuenta esas ubicaciones específicas, y no como una instrucción genérica del tipo “limpiar todas las superficies”. El secado conlleva su propio riesgo, independiente del lavado. Una superficie húmeda que se vuelve a montar antes de que esté completamente seca puede retener humedad residual en una junta o en la interfaz de un sellado, lo que plantea un problema de contaminación distinto al de los residuos originales del producto que la etapa de limpieza pretendía eliminar. La forma en que se seca un componente determinado —ya sea al aire, mediante una etapa de secado integrada en el método o por el tiempo transcurrido antes del reensamblaje— depende del material y la geometría de dicho componente, por lo que el secado debe tener su propio punto definido en la secuencia, en lugar de dar por sentado que se produce automáticamente entre el lavado y el reensamblaje.
El traslado de las piezas es la etapa que con mayor frecuencia se pasa por alto, y sin embargo es ahí donde una pieza limpia puede volver a contaminarse antes incluso de que se vuelva a montar. Una pieza que se ha lavado y secado, pero que luego se deposita sobre una superficie sin limpiar, o se transporta por un recorrido que atraviesa la zona de trabajo de la cabina antes de que dicha zona esté limpia, vuelve a presentar el mismo riesgo que la fase de lavado pretendía eliminar. Por lo tanto, la secuencia debe especificar no solo qué se limpia, sino también adónde van las piezas limpias y en qué orden con respecto a la limpieza de la propia zona de trabajo.
El montaje final cierra la secuencia, y aquí es donde la inspección previa del acceso cobra especial relevancia: un panel o una junta que se haya retirado mediante un método concreto debe volver a colocarse utilizando un método que restablezca el mismo ajuste, ya que un montaje que deje un hueco o desalinee una junta altera el rendimiento de la cabina, aunque todas las superficies individuales hayan dado negativo en las pruebas de limpieza antes de comenzar el montaje.
Relación entre la profundidad de cambio y el riesgo de material y de arrastre
| Datos para la toma de decisiones | Pregunta específica sobre el proyecto |
|---|---|
| Riesgo material | ¿Qué riesgo asociado al material debe tenerse en cuenta en la decisión de cambio? |
| Riesgo de arrastre | ¿Qué riesgo de contaminación residual persiste con el método de limpieza previsto? |
| Detectabilidad de residuos | ¿Cómo se detectarán los residuos a la hora de evaluar si la limpieza se ha realizado de forma exhaustiva? |
| Consecuencias de una limpieza incompleta | ¿Qué consecuencias tendría una limpieza incompleta para este cambio de producto? |
| Decisión conjunta | ¿Cuál es la profundidad de conmutación adecuada si se tienen en cuenta las cuatro entradas en su conjunto? |
No todos los cambios de producto requieren el mismo nivel de limpieza, y la decisión sobre el nivel de limpieza necesario depende de la combinación de varios factores distintos, en lugar de optar por defecto por la opción más exhaustiva disponible para cada cambio de producto. El riesgo del material es el primer factor a tener en cuenta: el riesgo inherente a un material —ya sea por su potencia, su potencial de sensibilización u otras características específicas del producto— establece una referencia sobre el nivel de exposición residual que puede tolerar el siguiente producto o el siguiente operario. La producción de un material de bajo riesgo tras otro material de bajo riesgo plantea un problema de cambio de línea sustancialmente diferente al de una secuencia que incluya un material de mayor riesgo, aunque los pasos de limpieza física parezcan similares sobre el papel.
El riesgo de contaminación residual es un segundo factor independiente, ya que depende del diseño de la cabina y de la eficacia real del método de limpieza, y no únicamente del material. Una cabina con puntos de acumulación geométricos bien conocidos y un plan de acceso validado presenta un riesgo de contaminación residual diferente al de otra en la que nunca se hayan inspeccionado sistemáticamente las juntas y los huecos, incluso cuando en ambos casos se utilicen el mismo material y el mismo método de limpieza nominal.
La detectabilidad de los residuos es el factor que vincula los dos primeros aspectos con lo que realmente se puede verificar. La fiabilidad de un método de limpieza depende de la capacidad de la planta para confirmar que los residuos se han eliminado realmente, y esa detectabilidad depende de la superficie, de las propiedades de los residuos y del método de inspección o ensayo disponible. Cuando los residuos son difíciles de detectar mediante una simple inspección visual, la decisión de cambio debe tener en cuenta esa limitación, en lugar de basarse en una comprobación visual como si esta ofreciera la misma garantía que un método más sensible.
La consecuencia de una limpieza incompleta —lo que ocurre si los residuos se transfieren al siguiente producto a pesar de las medidas de limpieza adoptadas— es lo que une los otros tres factores para dar lugar a una decisión concreta. ICH Q9(R1), la guía sobre gestión de riesgos de calidad, respalda un enfoque estructurado para evaluar, controlar, comunicar y revisar este tipo de riesgo, aunque no establece valores de rendimiento ni umbrales de limpieza específicos para cada cabina; estos siguen siendo una decisión propia de cada centro, basada en el material, el proceso y los requisitos normativos aplicables. Del mismo modo, los marcos de evaluación del riesgo de contaminación cruzada a los que se hace referencia en guías como la Guía de referencia de la ISPE sobre la fabricación basada en el riesgo apoyan la estructuración de esta evaluación en instalaciones que fabrican múltiples productos, aunque los límites concretos y las decisiones específicas de cada instalación siguen dependiendo de los datos toxicológicos, las características específicas del producto y del proceso, y la normativa aplicable al centro.
Establecer las medidas de diseño antes de que se apruebe el stand
| Ámbito de aprobación | Se requiere una acción de diseño antes de la aprobación |
|---|---|
| Exposición superficial | Inspecciona todas las superficies expuestas al polvo liberado, a las herramientas o a la solución de limpieza, incluidas las zonas de difícil acceso. |
| Acceso de limpieza | Elaborar un plan de acceso y montaje de los paneles desmontables, las rejillas de retorno, las juntas y los huecos de mantenimiento que se adapte al método de limpieza de la instalación. |
| Secuencia de limpieza | Define los procesos de desmontaje, lavado, secado y montaje, incluido el secado de los componentes mojados. |
| Manipulación de piezas | Defina cómo se trasladan las piezas desmontadas sin volver a contaminar la zona de trabajo ya limpia. |
| Base de conversión | Establece la profundidad de cambio de producto teniendo en cuenta el peligro que presenta el material, el riesgo de arrastre, la detectabilidad de residuos y las consecuencias de una limpieza incompleta. |
Antes de dar por finalizado el diseño de una cabina, el análisis de la facilidad de limpieza y de cambio de producción elaborado en los pasos anteriores debe traducirse en compromisos de diseño concretos, y no quedarse en un conjunto de observaciones que solo se revisen una vez instalado el equipo. El mapa de exposición de superficies, una vez completado, debe identificar todos los recovecos geométricos y superficies de contacto que la construcción de la cabina debe abordar directamente —mediante la elección de materiales, el diseño de las juntas o la eliminación de huecos innecesarios— en lugar de dejar que esos recovecos se gestionen íntegramente a través de procedimientos de limpieza a posteriori.
El plan de acceso y montaje elaborado para los paneles desmontables, las rejillas de retorno, las juntas y los huecos de mantenimiento debe contrastarse con el método de limpieza que la instalación tenga previsto utilizar realmente, ya que un plan elaborado en función de un método hipotético puede requerir modificaciones si la práctica de limpieza real de la instalación difiere. Esta es también la fase en la que debe consignarse por escrito, como procedimiento explícito, la secuencia de desmontaje, lavado, secado y montaje, incluyendo dónde se colocan las piezas desmontadas durante la limpieza, de modo que el desplazamiento de las mismas no reintroduzca contaminación en una zona ya limpiada.
La profundidad de cambio, que se establece teniendo en cuenta de forma conjunta el peligro que presenta el material, el riesgo de arrastre, la detectabilidad de residuos y las consecuencias de una limpieza incompleta, debe documentarse como base del procedimiento operativo previsto para la cabina antes de su aprobación, y no dejarse a criterio de cada cambio de producto. Cuando la gama de productos del proyecto aún no esté totalmente definida en la fase de diseño, el diseño de las superficies y las juntas de la cabina debe establecerse con la suficiente cautela como para adaptarse a la variedad de materiales que se barajan, ya que rediseñar la geometría de la cabina tras su fabricación es una tarea sustancialmente diferente a ajustar un procedimiento de limpieza.
Esta es la fase en la que los detalles de configuración recopilados a través del análisis previo —las superficies identificadas, los puntos de acceso definidos, la secuencia de limpieza esbozada y la lógica de cambio establecida— se convierten en la información que necesita el proveedor de una cabina de dispensación, de muestreo o de pesaje para revisar la configuración o el presupuesto, ya que esos detalles determinan qué opciones de construcción y sellado son pertinentes para el proyecto, en lugar de dejar que el proveedor dé por sentada una configuración genérica. Planificación del mantenimiento El diseño aprobado también se beneficia de esta fase, ya que la facilidad de limpieza a largo plazo de una cabina depende de cómo resistan sus juntas y piezas desmontables al método de limpieza que finalmente se adopte, lo que vincula directamente la aprobación del diseño con las prácticas de mantenimiento que deberá aplicar posteriormente la instalación.
Preguntas frecuentes
Q: ¿Un acabado liso de la cabina facilita la limpieza entre turnos?
A: No por sí solo. Revisa todas las superficies expuestas al polvo, a las herramientas o a la solución de limpieza; a continuación, comprueba las juntas, las rejillas de retorno, las juntas de estanqueidad, los huecos de mantenimiento y otras zonas donde puedan quedar residuos o a las que resulte difícil acceder.
Q: ¿Cómo debe decidir una planta cuál debe ser el alcance de un cambio de producto?
A: Basar la decisión en el peligro que presenta el material, el riesgo de arrastre, la detectabilidad de residuos y las consecuencias de una limpieza incompleta. Definir estos datos para el cambio de producto específico antes de seleccionar el nivel de limpieza.
Q: ¿Qué hay que tener en cuenta antes de retirar las piezas desmontables de la cabina para limpiarlas?
A: Defina qué piezas se desmontarán, cómo se accederá a ellas, dónde se lavarán y secarán, cómo se trasladarán sin recontaminar la zona de trabajo ya limpia y cómo se volverán a montar correctamente.
Q: ¿Qué información del proyecto debe estar lista antes de que se apruebe el diseño del stand?
A: Prepara el método de limpieza de la planta, un mapa de superficies expuestas, el plan de acceso y montaje, la secuencia completa desde el desmontaje hasta el montaje y los datos sobre los riesgos relacionados con el cambio de producto. Los puntos pendientes relacionados con la retención de polvo, las fases de secado o las rutas de manipulación de piezas deben seguir siendo medidas de diseño, en lugar de suposiciones.