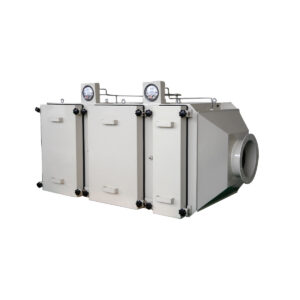
Verificar la integridad del filtro HEPA tras ciclos de alta temperatura implica comparar el mismo conjunto de datos —registros del filtro, estado visual, comportamiento del flujo de aire, resistencia a través del filtro y pruebas de fugas en la instalación— antes y después de una secuencia térmica acordada, y analizar el elemento, la unión entre el marco y la junta, y la interfaz entre la junta y la carcasa como tres elementos independientes. La comparación solo tiene sentido si el estado de la prueba, la disposición de acceso, el método de ensayo y los criterios de aceptación se establecen en el protocolo del proyecto antes de tomar la referencia, ya que modificar cualquiera de estos elementos entre las dos lecturas altera el resultado independientemente del filtro. Los ciclos térmicos de alta temperatura a los que se somete el filtro HEPA ejercen tensiones diferentes sobre el medio filtrante, el sellador, las juntas y la carcasa, por lo que una lectura alterada es una señal para localizar el problema, no un veredicto sobre el conjunto en su totalidad.
Secuencia térmica y puntos de control de verificación
| Punto de control | Datos que hay que comparar | Decisión respaldada |
|---|---|---|
| Valor de referencia antes de la secuencia térmica acordada | Registros de los filtros, estado visual, comportamiento del flujo de aire, resistencia y indicios de fugas | Establece el conjunto de referencia para comparaciones posteriores |
| Punto de control posterior al ciclo definido en el protocolo del proyecto | El mismo conjunto de pruebas, obtenido en las condiciones de ensayo definidas en el protocolo | Indica si el resultado sigue siendo coherente con la línea de base según las obligaciones acordadas |
| Investigación tras un resultado fuera de la familia | Resultado del punto de control, además de los registros recientes sobre el ciclo, la instalación, la carcasa, el flujo de aire y las mediciones | Permite la localización y la revisión de la documentación clínica antes de decidir entre la reparación o la sustitución |
Un plan de verificación comienza por plasmar por escrito la propia secuencia térmica: el rango de temperatura al que se verá sometido el filtro, cómo se lleva a cabo la rampa, cuánto tiempo se mantiene y cuántos ciclos se producen entre los puntos de control. Sin esa definición, una lectura posterior al ciclo carece de un historial de funcionamiento asociado y no puede compararse de forma significativa con nada.
Los puntos de control sirven entonces para afianzar la comparación. Se establece un punto de referencia antes de que comience la secuencia acordada; se realiza un punto de control posterior al ciclo, una vez finalizada la tarea definida en el protocolo; y se activa un punto de control de investigación cuando un resultado no concuerda con los anteriores. La ventaja de esta estructura es que cada punto de control recopila las mismas cinco clases de pruebas, por lo que cualquier diferencia posterior puede atribuirse a un cambio específico y no a una forma diferente de medir.
Conviene distinguir estas cinco categorías porque fallan de forma diferente. Los registros de los filtros recogen la identidad y el historial de fábrica. La inspección visual detecta daños en el medio filtrante, deformaciones en el sellador o el estado de las juntas, aspectos que un instrumento podría no detectar. El comportamiento del flujo de aire y la resistencia a través del filtro reflejan las condiciones de carga y flujo, y pueden variar por motivos que no tienen nada que ver con las fugas. Las pruebas de fugas en el filtro instalado responden a la única pregunta que las demás no pueden resolver: si las partículas están eludiendo el medio filtrante o las juntas instaladas. Considerar la variación de la resistencia como indicio de una fuga, o un escaneo limpio como indicio de una resistencia estable, es un error habitual en las especificaciones que deja lagunas en el registro.
En este caso, los ciclos térmicos son importantes porque la expansión y la contracción afectan a materiales diferentes a ritmos distintos. El medio, el compuesto de encapsulado, el bastidor, la junta y la carcasa se desplazan unos respecto a otros en cada ciclo, y el efecto acumulativo se manifiesta primero en las uniones antes de que se note en el medio. Por eso, el plan de controles debe elaborarse en función de la secuencia y no del calendario.
Datos de referencia sobre el elemento filtrante
El resultado del análisis de fábrica constituye la referencia inicial del elemento. Un filtro HEPA de alta temperatura analizado se entrega con documentación que acredita en qué puntos, si los hubiera, se detectaron fugas locales en toda su superficie en las condiciones de ensayo utilizadas en fábrica, y ese registro es la referencia con la que se comparan los resultados posteriores a nivel del elemento.
ISO 29463-4:2011 Describe un método de análisis para determinar las fugas en los elementos filtrantes de alta eficiencia, y el alcance de dicha prueba es el propio elemento. Indica cómo se comportaron el medio filtrante y su encapsulado como una pieza independiente en condiciones de ensayo; el estado del conjunto instalado —el filtro colocado en su marco, comprimido contra una junta, dentro de una carcasa en un conducto o en una rejilla de techo— se determina mediante ensayos en situación real una vez montado el filtro. Ambos datos son necesarios, y mantenerlos separados es lo que permite interpretar los resultados posteriores.
En el caso de un funcionamiento a altas temperaturas, el registro de referencia también debe indicar de qué material está fabricado el elemento, ya que la resistencia térmica es una propiedad tanto del elemento como de sus materiales de sellado. Filtros de aire HEPA para altas temperaturas Están fabricados con medios filtrantes, separadores, marco y sellador seleccionados para soportar temperaturas elevadas de forma prolongada; las temperaturas nominales continuas y máximas, así como el material de sellado, deben figurar en el registro del filtro junto con el resultado del análisis. Si la secuencia térmica prevista se aproxima o supera los valores para los que está homologado el elemento, se trata de una cuestión relacionada con las especificaciones de la ficha técnica del filtro que debe resolverse antes de elaborar cualquier plan de verificación, y no es algo que pueda resolverse mediante una prueba posterior al ciclo.
Registra al mismo tiempo el estado visual inicial, con suficiente detalle para que sea comparable: estado de los medios y del separador, superficie del sellador, cara de la junta y cualquier marca de manipulación presente a la llegada. Una serie de fotografías tomadas antes de la instalación cuesta muy poco y resuelve posibles discusiones posteriores sobre si los daños son anteriores al servicio térmico.
Comprobaciones de la interfaz en la junta del bastidor y la carcasa
| Ruta de la pista | Datos que hay que comparar | Límite de interpretación |
|---|---|---|
| Elemento filtrante | Análisis de referencia de fábrica y indicios de fugas en los elementos | Las pruebas obtenidas mediante el escáner de elementos no demuestran la integridad de la carcasa instalada |
| Unión entre el marco y la junta de estanqueidad | Estado visual y indicios de fugas en la junta | Cualquier cambio en esta interfaz debería separarse del resultado del elemento. |
| Interfaz entre la junta y la carcasa | Estado de la vivienda y indicios de fugas detectadas en la interfaz de la vivienda | No se debe atribuir un cambio en el ámbito de la vivienda a ese factor sin pruebas que lo respalden. |
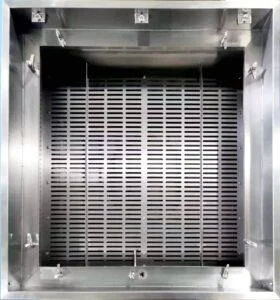
En un conjunto HEPA instalado existen tres vías de fuga, y cada una de ellas se comprueba mediante diferentes indicios: el propio elemento, la unión entre el marco del filtro y su junta, y la interfaz entre dicha junta y la carcasa. Distinguirlas es lo que marca la diferencia entre un hallazgo que apunta a una medida concreta y uno que condena todo el conjunto.
La distinción física es sencilla. Una fuga a través del elemento filtrante se debe a un defecto en el medio filtrante o en la unión entre este y el marco, y se propaga a lo largo del filtro. Una fuga en la unión entre el marco y la junta es un problema de contacto entre la superficie de sellado del filtro y la junta o el sello de fluidos: compresión desigual, una junta endurecida o fijada, o una brida del marco deformada. Una fuga en la interfaz entre la junta y la carcasa se localiza en el lado de la carcasa: un borde de cuchilla deformado o corroído, un canal de gel dañado, elementos de sujeción flojos o apretados de forma desigual, o una carcasa que se ha desplazado con respecto a su conexión con el conducto. Los ciclos térmicos afectan a los tres, pero su efecto es más intenso allí donde se sujetan entre sí materiales diferentes y deben volver a la misma posición tras cada ciclo.
La localización requiere acceso. Si la prueba instalada no puede distinguir entre una fuga en el perímetro de la junta y una fuga en la primera pulgada del medio filtrante, el informe atribuirá ambas al elemento, y se instalará un filtro de recambio para solucionar un fallo de la carcasa que persista. Planifica la cobertura del escaneo de modo que se puedan recorrer el perímetro, la junta del marco y la interfaz de la carcasa, y anota en el informe qué trayectorias permitió realmente el acceso.
El comportamiento de sujeción merece una atención especial tras el funcionamiento en condiciones térmicas. Las juntas pueden sufrir deformación permanente por compresión, los elementos de fijación pueden aflojarse y los sellos de fluidos pueden desplazarse si se ha manipulado el filtro. Una comprobación visual y mecánica del estado del sistema de sujeción, junto con el resultado de la prueba de fugas, suele explicar una lectura fuera de la gama que, de no ser por los indicios del elemento, quedaría sin explicar.
Estado y acceso al método de prueba de fugas instalado
| Campo de protocolo | Lo que debe especificar el proyecto | Por qué influye en la decisión |
|---|---|---|
| Método de prueba de fugas instalado | El método acordado para recopilar pruebas de las fugas detectadas | El escaneo de los componentes de fábrica por sí solo no garantiza la integridad de la carcasa instalada. |
| Estado de prueba | El estado de funcionamiento o de prueba utilizado en cada punto de control de comparación | Los resultados iniciales y los posteriores al ciclo deben basarse en un estado consensuado para su interpretación |
| Acceda a | La disposición de acceso utilizada para la prueba realizada | Access debe admitir las comprobaciones de rutas de fuga incluidas en el protocolo. |
| Criterios de aceptación | Los criterios específicos del proyecto aplicados al resultado instalado | La norma ISO 14644-3 no establece un límite universal de aceptación para los ciclos térmicos. |
La prueba instalada se define en el protocolo del proyecto, y hay que rellenar cuatro campos antes de realizar la medición de referencia: el método de prueba de fugas implantado, el estado de la prueba, las condiciones de acceso y los criterios de aceptación. Establece estos aspectos una vez y aplícalos de forma idéntica en cada punto de control, ya que una comparación entre dos pruebas realizadas de forma diferente no es una comparación.
IEST-RP-CC034.5 establece el alcance de las pruebas de fugas en filtros de fábrica, preinstalados e instalados, y esa distinción en tres categorías es la razón por la que este ámbito es importante: el método adecuado para un filtro en un banco de pruebas no es el mismo que el utilizado para verificar un conjunto ya instalado. El resumen del alcance publicado identifica lo que abarca cada categoría de prueba; los detalles sobre el procedimiento y los criterios de aceptación se encuentran en el texto de pago, por lo que el protocolo del proyecto debe citar la norma específica que se está siguiendo, en lugar de hacer una referencia general a las pruebas de fugas.
El estado de ensayo abarca las condiciones de funcionamiento en las que se toma la lectura: las condiciones del flujo de aire, el estado térmico de la instalación en el momento del ensayo, la disposición de la prueba de carga aguas arriba y si los equipos adyacentes están en funcionamiento. En el caso de las instalaciones de alta temperatura, el estado térmico no es un factor relevante. Las juntas y los marcos adoptan posiciones diferentes en caliente y en frío, y un valor de referencia tomado en frío, comparado con una lectura tomada tras el ciclo en caliente, variará por razones que no tienen nada que ver con la integridad. Decida qué estado utiliza el protocolo y manténgalo.
El acceso determina lo que se puede comprobar durante la prueba. Tanto la inyección de pruebas en la parte superior del sistema como el escaneo en la parte inferior requieren acceso físico, y en instalaciones con conductos o montadas en el techo, ese acceso debe integrarse en el diseño, en lugar de improvisarse. Los puertos de prueba, el espacio libre para el escaneo delante de la superficie del filtro y alrededor de su perímetro, así como una posición de trabajo segura en equipos que funcionan a altas temperaturas, son elementos que deben figurar en las especificaciones de la carcasa, y resulta mucho más económico incorporarlos durante la fase de diseño que adaptarlos posteriormente en torno a un filtro que no se puede someter a pruebas en su ubicación actual.
Los criterios de aceptación dependen de cada proyecto. ISO 14644-3:2019 establece métodos de ensayo para evaluar el rendimiento de las salas blancas y las zonas limpias ya instaladas, pero no establece un límite de aceptación universal ni un protocolo de ciclos térmicos. Los criterios que se aplican al resultado de su instalación se derivan del procedimiento aprobado para el proyecto, que tiene en cuenta la clasificación de la sala, el proceso y el rendimiento nominal del filtro, y es la persona designada en dicho procedimiento quien decide si se acepta o no un resultado.
Vía de investigación para obtener un resultado diferente
| Categoría de pruebas | Enfoque de la revisión | Pregunta para el acta de la resolución |
|---|---|---|
| Ciclos térmicos recientes | Historial de secuencias y puntos de control desde el inicio del estudio | ¿Se ajusta el cambio al historial de ciclos registrado? |
| Trabajos de instalación | Trabajo realizado desde el último resultado aceptado | ¿Hubo alguna intervención de instalación previa al cambio en el resultado? |
| Condiciones de la vivienda | Evidencia documentada del estado visual y de las fugas en la vivienda | ¿Hay indicios de que la carcasa o su interfaz requieran atención? |
| Comportamiento del flujo de aire | Cambios en el flujo de aire y la resistencia en comparación con el valor de referencia | ¿Las condiciones de comparación eran sustancialmente diferentes? |
| Condiciones de medición | Método de ensayo, estado, acceso y criterios utilizados para ambos resultados | ¿Son comparables los resultados según el protocolo acordado? |
Un resultado fuera de los valores habituales no es motivo para sustituir el filtro, sino una indicación de que hay que revisar el historial. La revisión abarca cinco categorías antes de atribuir la causa: el historial de ciclos térmicos desde la línea de referencia, los trabajos de instalación y mantenimiento realizados durante ese intervalo, el estado de la vivienda, el comportamiento y la resistencia del flujo de aire, y las condiciones de medición utilizadas en ambas lecturas.
Empieza por las condiciones de medición, ya que esa revisión es rápida y, a menudo, decisiva. Si el estado de la prueba, el acceso, el método o el operador difirieron entre las dos lecturas, es posible que los resultados no sean comparables en absoluto, y la medida correcta más rápida es repetir la prueba según las condiciones del protocolo. Solo cuando las dos lecturas son realmente comparables entre sí, el resultado aporta información sobre la instalación.
El historial de ciclos permite comprobar si la carga realmente aplicada coincide con la prevista en el plan de verificación. Una desviación respecto a la temperatura nominal del elemento, una rampa más rápida de lo previsto o un número de ciclos muy superior al intervalo entre puntos de control alteran el significado de la lectura, y todos estos datos deben figurar en el registro antes de extraer conclusiones.
Lo siguiente que hay que tener en cuenta son los trabajos de instalación. Un cambio de filtro, el mantenimiento de la carcasa, los trabajos en los conductos o incluso el acceso de otro profesional durante ese intervalo pueden alterar la sujeción o desplazar una junta. Si se ha producido alguna intervención antes de que se produjera el cambio, conviene prestar atención a las uniones entre el bastidor y la junta, y entre la junta y la carcasa, antes que al propio elemento.
El estado de la carcasa y los indicios relacionados con el flujo de aire completan el panorama. Una superficie de sellado corroída o deformada apunta hacia la carcasa. Un cambio en la resistencia sin que se produzca un cambio en las fugas apunta más bien a una sobrecarga o a un cambio en el caudal que a un problema de integridad. El resultado de esta revisión es un hallazgo localizado —una de las tres posibilidades, con las pruebas que lo respaldan—, que es en lo que se basa la decisión de reparar o sustituir. El procedimiento aprobado para el proyecto y la persona designada para dar el visto bueno determinan si el sistema vuelve a entrar en servicio y en qué pruebas se basa dicha decisión.
Registro de la decisión sobre reparación, nueva prueba o sustitución
| Fase de decisión | Pruebas que deben conservarse | Límite del registro |
|---|---|---|
| Hallazgo localizado | El elemento afectado, la unión entre el bastidor y la junta, o la interfaz entre la junta y la carcasa, y las pruebas que lo avalan | Mantén el hallazgo vinculado a la ruta identificada, en lugar de al conjunto HEPA en su totalidad. |
| Reparar y volver a comprobar | Alcance de la reparación, además del método de nueva comprobación, el estado de la prueba, el acceso, los criterios de aceptación y el resultado | La decisión sobre la reparación solo se considera definitiva cuando se ha registrado el resultado del seguimiento de acuerdo con el protocolo acordado. |
| Sustitución | Pruebas de la investigación que justifican la sustitución, registros de sustitución de filtros y valores de referencia de escaneo de fábrica | El estado de referencia del elemento de recambio no garantiza por sí solo la integridad de la carcasa instalada. |
| Disposición final | Pruebas visuales, de flujo de aire, de resistencia y de fugas tras la intervención | Indica si el resultado cumple los criterios específicos del proyecto; no des a entender que existe un límite universal para el ciclo térmico. |
El registro de la decisión vincula la medida adoptada con el hallazgo detectado y con la verificación posterior, de modo que cualquiera que lea el expediente más adelante pueda ver qué componente se vio afectado, qué medidas se tomaron y qué pruebas permitieron cerrar el asunto. Un registro que diga “fallo del filtro, filtro sustituido” no es trazable; en cambio, sí lo es aquel que identifique la interfaz entre la junta y la carcasa, la reparación realizada en la carcasa y el resultado de la nueva prueba según los criterios establecidos.
Cuatro entradas recogen el registro. El hallazgo localizado identifica la vía afectada —elemento, unión entre el marco y la junta o interfaz entre la junta y la carcasa— junto con las pruebas que respaldan dicha atribución. Una entrada de reparación indica el alcance de la misma y, a continuación, la nueva prueba realizada siguiendo el mismo método, estado, acceso y criterios que la prueba original; la reparación no se documenta hasta que el resultado de ese seguimiento se incluye en el expediente. Una entrada de sustitución recoge las pruebas de la investigación que llevaron a la sustitución, los registros del nuevo filtro y su perfil de escaneo de fábrica, entendiendo que el escaneo del nuevo elemento determina su estado y que la prueba tras la instalación determina cómo se comporta el nuevo conjunto una vez instalado. La disposición final registra las pruebas visuales, de flujo de aire, de resistencia y de fugas posteriores a la intervención, y indica el resultado en relación con los criterios específicos del proyecto, en lugar de con cualquier límite general implícito.
Una cuestión práctica sobre la sustitución: si la investigación apuntara a que el problema está en la carcasa, al sustituir el elemento se obtendrá un filtro con un estado inicial limpio de fábrica que se acoplará a la misma interfaz defectuosa, y la siguiente prueba que se realice reproducirá el resultado. Resuelve primero la cuestión de la carcasa.
Cuando la misma trayectoria se repite una y otra vez a lo largo de los ciclos —la misma superficie de la junta, la misma esquina de la carcasa—, la conclusión útil suele referirse a la selección de materiales o al diseño de la sujeción para la carga térmica, y no al filtro en sí. Se trata de una conversación sobre diseño, y resulta más fructífera cuando se aporta la secuencia térmica tal y como se ejecuta en la práctica, los registros del filtro —incluida la temperatura nominal del elemento y el material de sellado—, el protocolo de ensayo instalado con su método, estado, acceso y criterios, los planos de la carcasa que muestran la disposición de los sellos y el acceso para las pruebas, y el historial de puntos de control que muestra cómo han variado las lecturas.
Preguntas frecuentes
Q: ¿Se puede utilizar el escaneo de fábrica como prueba de que el conjunto HEPA instalado completo se mantuvo intacto tras los ciclos térmicos?
A: No. Utilice el escaneo de fábrica como referencia para el elemento filtrante y, a continuación, compruebe el estado de instalación según el protocolo del proyecto, de modo que se puedan evaluar por separado el elemento, la unión entre el marco y la junta, y la interfaz entre la junta y la carcasa.
Q: ¿Cuándo son adecuados los resultados de integridad iniciales y posteriores al ciclo para una comparación directa?
A: Son adecuados cuando el método de ensayo acordado, las condiciones de ensayo, las disposiciones de acceso, los criterios de aceptación y el conjunto de pruebas son coherentes en ambos puntos de control. Si se ha producido un cambio significativo en las condiciones, resuelve ese problema de comparabilidad antes de considerar la diferencia como indicio de daño.
Q: ¿Un cambio en el comportamiento del flujo de aire o en la resistencia demuestra que el filtro HEPA tiene fugas?
A: No. Considéralo como un motivo para iniciar una investigación y compáralo con el estado visual y los indicios de fugas, al tiempo que compruebas por separado el elemento y ambas interfaces instaladas. De este modo se evita que se atribuya un cambio en el funcionamiento al elemento filtrante sin pruebas que lo respalden.
Q: ¿Cuándo debe considerarse que un resultado fuera de la familia es no concluyente, en lugar de un fallo del filtro?
A: Considéralo no concluyente cuando no se pueda demostrar que las mediciones iniciales y las posteriores al ciclo comparten el método, las condiciones, el acceso y los criterios acordados. Restablece unas condiciones de medición comparables y documenta el resultado de la repetición antes de atribuir el cambio a una vía de fuga.
Q: ¿Qué debería determinar si el siguiente paso es la reparación, una nueva prueba o la sustitución?
A: Basar la decisión en un hallazgo localizado respaldado por el historial de ciclos, el registro de los trabajos de instalación, el estado de la carcasa, la comparación entre el flujo de aire y la resistencia, y las condiciones de medición. Registrar la medida adoptada y verificar su resultado según el mismo protocolo específico del proyecto; el valor de referencia de fábrica de un elemento de recambio no garantiza por sí solo la integridad de la carcasa instalada.