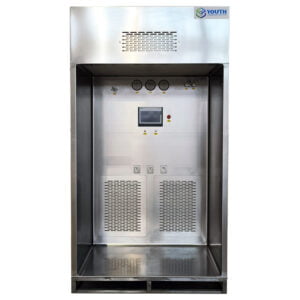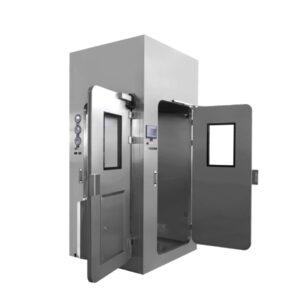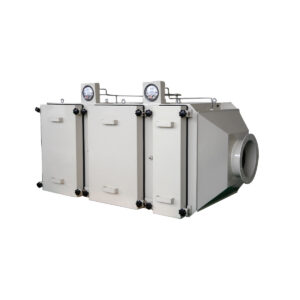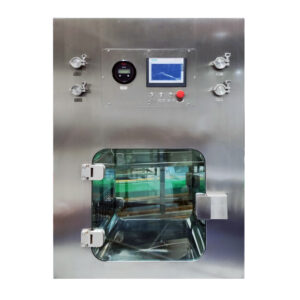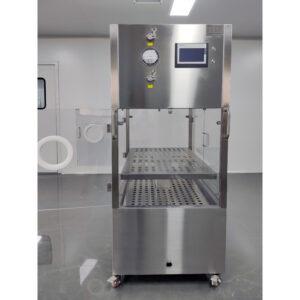
Un logement BIBO arrive à l'étape de l'inspection en usine déjà construit selon une configuration qui a été négociée et approuvée au préalable. La question qui se pose à l'acheteur n'est pas de savoir si le produit semble conforme, mais si le processus de réception permet réellement de vérifier ce que chaque étape est en mesure de démontrer — et si quelqu'un s'en est assuré avant de valider le projet. C'est en confondant ce qu'une usine peut démontrer avec ce que seul le site d'installation peut démontrer que les procès-verbaux de réception perdent leur valeur en tant que preuves de qualification.
Répartir les contrôles en usine et les réceptions sur site en fonction de ce que chaque site est en mesure de démontrer
| Phase d'acceptation | Ce qu'il faut vérifier à ce stade | Limite de la preuve |
|---|---|---|
| Essai de réception en usine (FAT) | Conception approuvée, détails de fabrication, identification des composants, accès, commandes, raccords et vérifications fonctionnelles convenues pouvant être effectuées chez le fournisseur | Ne précise pas l'orientation des conduits installés, les réseaux techniques, les registres, les points de surveillance, l'espace libre nécessaire à l'entretien, ni l'intégration des systèmes de contrôle du site. |
| Test d'acceptation sur site (SAT) | Orientation des conduits installés, réseaux techniques, registres, points de surveillance, espace libre pour l'entretien et intégration des systèmes de contrôle du site | Ne remplace pas la preuve de l'existence d'un filtre d'origine distinct ni le procès-verbal du test d'étanchéité défini par le protocole |
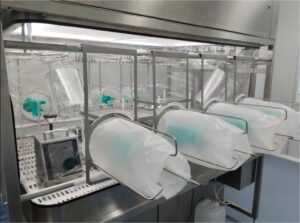
A boîtier « bag-in bag-out » est testé dans deux environnements physiquement distincts, et chacun d’entre eux présente une limite stricte quant à ce qu’il peut révéler. En usine, le fournisseur peut vérifier que l’unité a été fabriquée conformément à la conception approuvée : la structure de la coque, la disposition du boîtier du filtre, le mécanisme de remplacement du sac, l’identification des composants installés et le comportement fonctionnel des éléments qui ne dépendent pas de la manière dont l’unité sera finalement raccordée au réseau de ventilation ou alimentée sur site. Il s’agit là de preuves pertinentes, mais elles concernent l’équipement en tant qu’objet autonome.
Ce que l’usine ne peut pas confirmer, ce sont tous les éléments qui n’existent qu’une fois l’unité installée à son emplacement définitif. L’orientation des conduits par rapport à la configuration de la pièce, les raccordements aux réseaux qui alimenteront effectivement l’unité, le comportement des registres une fois intégrés à la logique de commande du site, ainsi que l’espace disponible pour l’accès à l’entretien sont autant de conditions déterminées par l’installation, et non par le processus de fabrication. Un essai en usine peut simuler certaines de ces conditions, mais une simulation n’équivaut pas à une installation. Lorsqu’un acheteur considère un rapport d’acceptation en usine irréprochable comme la preuve que l’unité s’intégrera correctement sur site, cette hypothèse comporte un risque que le rapport n’a jamais été conçu pour couvrir.
Cette distinction revêt toute son importance lorsque les contraintes de calendrier poussent à regrouper ces deux étapes en une seule validation “ finale ” combinée. Si les conditions sur site n’étaient pas définitives au moment de l’essai en usine, ou si cet essai a remplacé des vérifications dépendant de la configuration installée, la documentation finale peut sembler complète tout en laissant de réels risques d’interface non examinés. À ce stade, la tâche de l’acheteur ne consiste pas seulement à recueillir deux séries de signatures, mais à demander, pour chaque élément figurant sur la liste de réception, quel service était réellement en mesure de le vérifier. Si une vérification dépend du tracé des conduits installés, de l’alimentation en services installée ou de l’intégration des systèmes de contrôle installés, un rapport d’usine ne peut y répondre, quelle que soit la manière dont l’essai a été décrit.
Assurer la traçabilité des caractéristiques des logements et des documents jusqu’aux spécifications techniques approuvées (URS)
Chaque élément vérifié lors de la réception doit correspondre à une exigence spécifique figurant dans le cahier des charges utilisateur approuvé. C'est cette traçabilité qui transforme un test de réception, passant d'une simple inspection générale à un exercice de vérification ciblé. Si le cahier des charges utilisateur spécifie une configuration d'accès, une méthode de changement de sac, une disposition des registres ou une interface de commande particulières, le protocole de réception doit faire directement référence à cette exigence plutôt que de s'appuyer sur une liste de contrôle générique qui lui ressemble par hasard.
La raison pratique pour laquelle cela importe est que les boîtiers BIBO sont des équipements configurés en fonction du projet. Une même gamme de produits peut être fabriquée avec des emplacements de raccordement différents, un nombre variable de clapets, des philosophies de contrôle différentes et des dispositions d’accès pour la maintenance variées, selon les exigences du projet. Une liste de contrôle de réception rédigée pour une configuration différente, ou pour une version générique de l’équipement, ne permettra pas de détecter une divergence entre ce qui a été approuvé et ce qui a été réellement fabriqué ou installé. Le boîtier peut satisfaire à tous les points d’une telle liste de contrôle tout en ne respectant pas les spécifications techniques (URS), ce qui ne sera visible qu’ultérieurement.
Lorsque l’URS a été modifié au cours du projet — à la suite d’une revue de conception, d’une demande de modification ou d’une particularité du site découverte après la rédaction de la spécification initiale —, le protocole de réception doit refléter la version actuelle et approuvée de l’exigence plutôt que la version initiale. Un acheteur examinant la documentation de réception doit vérifier sur quelle version de l’URS le protocole a été rédigé et si les demandes de modification intervenues entre-temps ont été intégrées avant la réalisation des essais. Un procès-verbal de réception qui se réfère clairement à une exigence obsolète ne permet pas de conclure que le boîtier installé est conforme à l’exigence actuelle.
Cet exercice de traçabilité permet également de clarifier ce que le fournisseur et l'installateur sont respectivement tenus de prouver. Les détails de conception et de fabrication remontent aux exigences de la phase de conception approuvées par le fournisseur. Les exigences relatives aux interfaces installées remontent aux spécifications du dossier technique du chantier. Le fait de maintenir cette distinction de manière visible évite qu'une seule signature ne soit interprétée comme couvrant les deux volets de l'ensemble des exigences.
Accès des témoins, commandes, registres, orifices et contrôles en usine convenus
Les éléments physiques qu'un acheteur ou son représentant examine à l'usine présentent une caractéristique commune : ils peuvent être contrôlés sans qu'il soit nécessaire de les replacer dans leur contexte d'installation définitif. Les trappes d'accès, les armoires de commande, les ensembles de clapets et les orifices destinés aux futurs essais de filtration peuvent tous être ouverts, actionnés et inspectés dans l'atelier, car leur fonctionnement à ce stade ne dépend ni de l'orientation des conduits ni des raccordements sur site.
La vérification de l'accès consiste à s'assurer que les portes, les panneaux ou les orifices de remplacement des sacs s'ouvrent et se ferment hermétiquement conformément à la conception, et que le mécanisme utilisé pour isoler le filtre lors d'un remplacement fonctionne comme prévu, sans dépendre d'aucun élément installé ultérieurement. La vérification des commandes à ce stade consiste à s’assurer que les éléments de commande présents sur l’unité — indicateurs, verrouillages ou commandes de fonctionnement locales — réagissent correctement lorsqu’ils sont actionnés sous l’alimentation d’usine, sachant que leur comportement une fois intégrés dans un système de contrôle sur site est une question distincte qui sera abordée ultérieurement. La vérification des registres en usine permet de s’assurer que le registre s’ouvre, se ferme et indique correctement sa position en tant que composant autonome ; elle ne permet pas de confirmer comment ce registre se comportera une fois intégré à la stratégie de régulation de pression du site, car ce comportement dépend du réseau de conduits et de la boucle de régulation installés.
Les ports méritent une attention particulière car ils remplissent une fonction spécifique en aval : c'est là que tests de provocation par aérosol et accès par scanner se produira une fois que le boîtier sera mis en service. Il est utile de vérifier l'emplacement, l'accessibilité et l'état des orifices dès la phase de fabrication, précisément parce qu'il est bien plus facile de corriger tout défaut détecté à ce stade avant l'expédition qu'après l'installation. Un orifice difficile d'accès une fois l'appareil installé à son emplacement définitif l'était déjà le jour où il a quitté l'usine ; la phase de fabrication est l'occasion de repérer ce problème tant qu'il est encore possible d'y remédier.
Les contrôles fonctionnels convenus et effectués à ce stade correspondent à ce que le protocole approuvé prévoit comme pouvant être réalisé sans installation. L'acheteur doit vérifier, avant la vérification en présence de témoins, quels contrôles relèvent exactement de cette catégorie et lesquels ont été délibérément reportés au chantier — afin que ce qui fait l'objet de la vérification corresponde bien à ce que prévoit le protocole, plutôt que de se limiter à ce qui est le plus facile à démontrer ce jour-là.
Vérifier les interfaces installées, les points de surveillance, les marges de sécurité et l'intégration
Une fois le boîtier installé, un ensemble différent de conditions peut être vérifié pour la première fois, et ce sont précisément ces éléments que la réception sur site a pour but de confirmer. L’orientation des conduits en fait partie : un boîtier construit selon une configuration interne correcte peut tout de même être installé avec des conduits orientés d’une manière qui affecte la répartition du flux d’air ou l’accès à celui-ci, et cela n’est visible qu’une fois le raccordement physiquement effectué. Les raccordements aux réseaux publics en sont un autre : l’alimentation électrique et tout autre service dont dépend l’unité doivent être vérifiés pour s’assurer qu’ils sont correctement raccordés et qu’ils fournissent les conditions pour lesquelles l’unité a été conçue, ce qu’un test en usine utilisant une alimentation temporaire ou simulée ne peut pas reproduire entièrement.
Les clapets, qui ont été contrôlés en usine en tant que composants autonomes, doivent désormais être validés dans le cadre de l’intégration du système de contrôle du site. Cela implique de vérifier que le clapet réagit correctement aux signaux de commande réels qu’il recevra en fonctionnement, et non à un signal simulé utilisé lors d’un contrôle fonctionnel en usine. Les points de surveillance — partout où le projet prévoit une surveillance continue ou périodique des performances du bâtiment — doivent être vérifiés afin de s’assurer qu’ils sont correctement implantés, correctement raccordés au système de surveillance ou de gestion technique du bâtiment utilisé par le projet, et qu’ils fournissent des mesures cohérentes avec les conditions réelles présentes à l’emplacement où ils sont installés.
Le dégagement technique est une contrainte propre au site qui ne peut être entièrement vérifiée tant que l'appareil n'est pas installé à son emplacement définitif par rapport aux murs, aux éléments structurels et aux autres équipements. Une cote de dégagement jugée acceptable sur un plan d'implantation peut s'avérer insuffisante en raison de conditions réelles différentes de celles indiquées sur le plan ; le seul moyen de s'assurer d'un dégagement suffisant pour les futurs remplacements de filtres ou l'accès à des fins de maintenance est donc de le vérifier après l'installation, dans l'espace réel.
Si l’une de ces conditions d’installation diffère des hypothèses de conception, l’acheteur doit disposer d’un mécanisme permettant de signaler et de résoudre cet écart avant de considérer que la réception sur site est effective — car un écart non résolu entre l’état réel et l’intention de conception est précisément le type de lacune que les essais de qualification ultérieurs pourraient ne pas détecter s’ils ne le recherchent pas spécifiquement.
Clôturer les écarts et les rapports de test d'intégrité avant la réception
| Catégorie de preuve | Ce qu'il faut savoir avant d'accepter | Front de décision |
|---|---|---|
| Écart FAT ou SAT | Clôture conformément à l'URS approuvé et au protocole approuvé | Ne pas considérer l'achèvement des étapes FAT ou SAT comme une preuve de conformité tant que des écarts restent en suspens |
| Preuves relatives aux filtres d'origine | Un rapport distinct de celui des essais d'étanchéité effectués sur les installations | Les résultats d'usine ne remplacent pas le test d'étanchéité effectué sur place |
| Test d'étanchéité effectué | Méthode, instruments, conditions, critères d'acceptation et documents identifiés dans le protocole | La norme relative aux essais de filtres mentionnée ne fournit pas de limites spécifiques aux équipements ; celles-ci doivent être définies dans le protocole approuvé |
| Justificatifs de qualification | L'installation, les essais de mise en service et les conditions d'exploitation prévues sont pris en compte dans les preuves relatives à la qualification de l'instrument (IQ), à la qualification opérationnelle (OQ) et à la qualification de performance (PQ) applicables | Les dossiers FAT et SAT font partie du dossier de preuve, mais ne suffisent pas à eux seuls à établir l'éligibilité. |
A Dossier de prise de possession du logement BIBO Il n’est pas considéré comme achevé simplement parce que tous les essais prévus ont été réalisés ; il est considéré comme achevé parce que chaque non-conformité relevée au cours de ces essais a été clôturée conformément à l’URS et au protocole approuvés, et parce que les dossiers qui restent ouverts après clôture indiquent clairement ce qui a été vérifié, par quelle méthode et selon quels critères. Considérer un programme d’essais achevé comme équivalent à un dossier d’acceptation résolu revient à omettre l’étape au cours de laquelle les non-conformités en suspens sont évaluées, traitées, puis soit corrigées, soit officiellement acceptées avec justification.
Les données relatives aux filtres générées en usine doivent être conservées dans un dossier distinct de celui des essais d'étanchéité effectués après l'installation. Ces deux types de données ne sont pas interchangeables : les données relatives aux filtres en usine fournissent des informations sur le filtre et son positionnement dans les conditions de fabrication, tandis qu'un essai d'étanchéité sur produit installé — mentionné dans des normes telles que IEST-RP-CC034 pour les essais d'étanchéité des filtres HEPA et ULPA — confirme les performances une fois que le filtre est dans sa position d'installation définitive, dans les conditions de débit d'air et d'environnement propres à cette position. Le protocole régissant l’essai en situation réelle doit préciser la méthode, les instruments utilisés, les conditions dans lesquelles l’essai a été réalisé, les critères d’acceptation appliqués et les rapports générés, car la norme citée définit le cadre de la structure de ces essais plutôt que des limites spécifiques à l’équipement — ces limites découlent du protocole de projet approuvé, et non de la norme elle-même.
Les preuves de qualification se situent au-dessus des deux étapes d'acceptation. Des recommandations telles que EudraLex, volume 4, annexe 15 décrit les activités de réception des fournisseurs et des sites comme des éléments qui, associés à l'installation, aux essais de mise en service et aux données recueillies dans les conditions d'exploitation prévues, contribuent à la qualification de l'installation, à la qualification opérationnelle et à la qualification de performance. Enregistrements FAT et SAT contribuent à cet ensemble de justificatifs ; elles ne s’y substituent pas. Un acheteur qui se prépare à une discussion sur un projet doit savoir à quelle étape de la qualification chaque document d’acceptation est destiné, afin qu’une demande de détails sur la configuration ou un examen du devis permette d’identifier correctement les justificatifs déjà disponibles et ceux que le projet doit encore fournir.
Questions fréquemment posées
Q : Comment un acheteur doit-il déterminer si un contrôle immobilier BIBO relève du FAT ou du SAT ?
A : Attribuez la vérification à la catégorie « FAT » lorsqu'elle peut être effectuée sur l'installation approuvée chez le fournisseur, et à la catégorie « SAT » lorsqu'elle dépend du système installé ou des conditions sur site. Consignez cette distinction dans le protocole approuvé afin que chaque vérification dispose d'un emplacement précis, d'un point de référence et d'un résultat attendu.
Q : Que faut-il avoir préparé avant le début des essais de réception en usine (FAT) des logements BIBO ?
A : Veillez à disposer du cahier des charges URS et du protocole FAT approuvés, dans lesquels la conception du boîtier, les détails de fabrication, l'identification des composants, les accès, les commandes, les registres, les orifices et les contrôles fonctionnels convenus sont mis en correspondance avec des étapes de vérification spécifiques. Le protocole doit également définir la manière dont les observations et les écarts seront consignés et clôturés.
Q : Les résultats des tests de filtration effectués en usine rendent-ils inutile la réalisation d'un test d'étanchéité sur place ?
A : Non. Conservez les justificatifs relatifs au filtre d'origine dans un dossier distinct et effectuez le test d'étanchéité sur le filtre installé conformément au protocole approuvé. Ce protocole doit préciser la méthode, les instruments, les conditions d'essai, les critères d'acceptation et les documents requis, plutôt que de se fonder sur une référence générale en matière d'essais pour déterminer les limites spécifiques à l'équipement.
Q : Les FAT ou SAT peuvent-ils servir de preuve de qualification tant que des écarts restent en suspens ?
A : Ne considérez pas l'essai terminé comme une preuve de conformité tant que les écarts n'ont pas été résolus par rapport à l'URS et au protocole approuvés. Chaque résolution doit indiquer ce qui a été corrigé ou accepté, ainsi que l'exigence et le rapport d'essai qui justifient cette décision.
Q : Les rapports FAT et SAT finalisés suffisent-ils pour valider le boîtier BIBO installé ?
A : Les dossiers FAT et SAT viennent compléter le dossier de qualification, mais ne suffisent pas à eux seuls à établir la qualification. Avant de clôturer le dossier de qualification, vérifiez que les éléments de preuve IQ, OQ et PQ applicables couvrent également l'installation, les essais de mise en service et les conditions d'exploitation prévues.