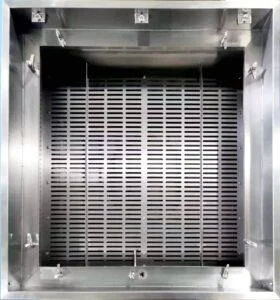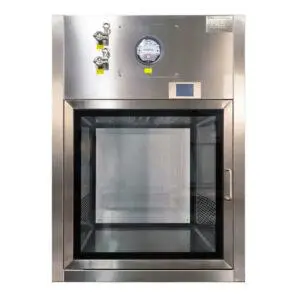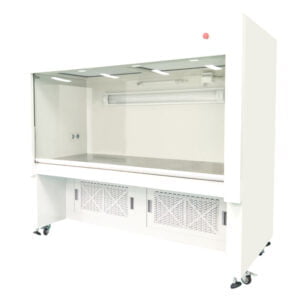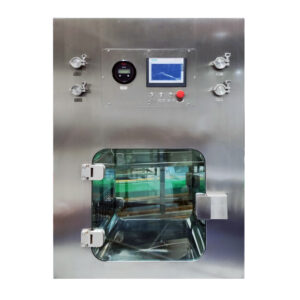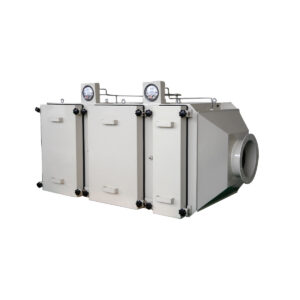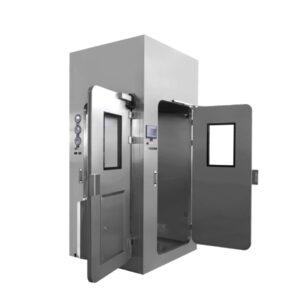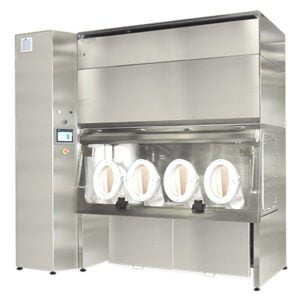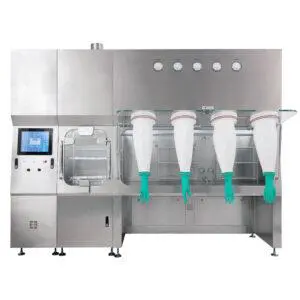
Uma unidade da BIBO chega à etapa de inspeção na fábrica já montada de acordo com uma configuração que foi negociada e aprovada anteriormente. A questão para o comprador não é se ela parece correta, mas se o processo de aceitação realmente comprova o que cada etapa é capaz de comprovar — e se alguém confirmou isso antes de dar o aval. Confundir o que uma fábrica pode demonstrar com o que somente o local de instalação pode demonstrar é o que faz com que os registros de aceitação percam seu valor como evidência de qualificação.
Divida a aceitação na fábrica e no local de acordo com o que cada local pode comprovar
| Fase de aceitação | O que verificar nesta etapa | Limite da evidência |
|---|---|---|
| Teste de aceitação de fábrica (FAT) | Projeto aprovado, detalhes de fabricação, identificação de componentes, acesso, controles, conexões e verificações funcionais acordadas que podem ser realizadas no fornecedor | Não define a orientação dos dutos instalados, os serviços públicos, os registradores, os pontos de monitoramento, o espaço livre para manutenção nem a integração com o sistema de controle do local |
| Teste de aceitação no local (SAT) | Orientação dos dutos instalados, instalações de serviços públicos, registos, pontos de monitoramento, espaço livre para manutenção e integração com o sistema de controle do local | Não substitui a comprovação do filtro de fábrica separado nem o registro do teste de vazamento após a instalação, conforme definido pelo protocolo |
A Compartimento do tipo “bag-in bag-out” é testado em dois ambientes fisicamente distintos, e cada um deles tem um limite rígido quanto ao que pode demonstrar. Na fábrica, o fornecedor pode confirmar que a unidade foi fabricada de acordo com o projeto aprovado: a construção da carcaça, a disposição do compartimento do filtro, o mecanismo de troca do saco, a identificação dos componentes instalados e o comportamento funcional dos itens que não dependem de como a unidade será, eventualmente, conectada à rede de dutos ou alimentada no local de instalação. Essa é uma evidência significativa, mas trata-se de evidência sobre o equipamento como um objeto independente.
O que a fábrica não pode confirmar é tudo aquilo que só passa a existir depois que o gabinete é instalado em sua posição final. A orientação dos dutos em relação ao layout da sala, as conexões de serviços públicos que realmente abastecerão a unidade, o comportamento dos registradores uma vez integrados à lógica de controle do local e o espaço livre disponível para acesso de manutenção são todas condições criadas pela instalação, e não pelo processo de fabricação. Um teste de fábrica pode simular algumas dessas condições, mas simulação não é instalação. Quando um comprador considera um relatório de aceitação de fábrica sem falhas como prova de que a unidade funcionará corretamente no local, essa suposição acarreta um risco que o relatório nunca foi projetado para cobrir.
Essa separação é especialmente importante quando a pressão do cronograma leva um projeto a fundir as duas etapas em uma única aprovação “final” combinada. Se as condições do local não estivessem definidas no momento do teste de fábrica, ou se o teste de fábrica tivesse substituído verificações que dependem da configuração instalada, a documentação resultante pode parecer completa, mas deixar riscos reais de interface sem serem analisados. A tarefa do comprador nesta etapa não é apenas coletar dois conjuntos de assinaturas, mas perguntar, para cada item da lista de aceitação, qual local estava de fato apto a verificá-lo. Se uma verificação depender do traçado da conduta instalada, do fornecimento de serviços públicos instalado ou da integração do sistema de controle instalado, um registro de fábrica não poderá responder a essa questão, independentemente de como o teste tenha sido descrito.
Rastrear as características e os documentos da obra até o URS aprovado
Cada item verificado durante a aceitação deve estar vinculado a um requisito específico da especificação de requisitos do usuário (URS) aprovada. Essa rastreabilidade é o que transforma um teste de aceitação de uma inspeção geral em um exercício de verificação direcionado. Se a URS especificou uma determinada configuração de acesso, método de troca de sacos, disposição dos amortecedores ou interface de controle, o protocolo de aceitação deve fazer referência direta a esse requisito, em vez de se basear em uma lista de verificação genérica que por acaso se assemelhe a ele.
A razão prática pela qual isso é importante é que as caixas BIBO são equipamentos configurados de acordo com o projeto. A mesma família de produtos pode ser fabricada com diferentes localizações de portas, diferentes números de amortecedores, diferentes filosofias de controle e diferentes disposições de acesso para manutenção, dependendo das exigências do projeto. Uma lista de verificação de aceitação elaborada para uma configuração diferente, ou para uma versão genérica do equipamento, não detectará uma incompatibilidade entre o que foi aprovado e o que foi efetivamente fabricado ou instalado. A caixa pode ser aprovada em todos os itens dessa lista de verificação e, mesmo assim, não estar em conformidade com os Requisitos de Especificação do Usuário (URS) de uma forma que só se tornará visível posteriormente.
Nos casos em que o URS sofreu alterações durante o projeto — por meio de uma revisão de projeto, uma solicitação de alteração ou uma condição no local descoberta após a redação da especificação original —, o protocolo de aceitação deve refletir a versão atual e aprovada do requisito, e não a original. Um comprador que analise a documentação de aceitação deve confirmar com base em qual versão do URS o protocolo foi elaborado e se quaisquer solicitações de alteração ocorridas entre o momento da redação do protocolo e a realização do teste foram incorporadas antes da execução do teste. Um registro de aceitação que remeta claramente a um requisito desatualizado não comprova que o invólucro instalado atenda ao requisito atual.
Esse exercício de rastreamento também esclarece quais são as responsabilidades do fornecedor e do instalador em relação à comprovação. Os detalhes de projeto e fabricação remetem aos requisitos da fase de projeto aprovados pelo fornecedor. Os requisitos da interface instalada remetem ao que foi especificado no pacote de engenharia da obra. Manter essa distinção clara evita que uma única assinatura seja interpretada como abrangendo ambas as partes do conjunto de requisitos.
Acesso de testemunhas, controles, amortecedores, portas e verificações de fábrica acordadas
Os itens físicos que um comprador ou seu representante verifica na fábrica têm uma característica em comum: podem ser inspecionados sem a necessidade do contexto de instalação final. Painéis de acesso, caixas de controle, conjuntos de registos e as aberturas utilizadas para testes posteriores de filtros podem ser abertos, acionados e inspecionados no chão de fábrica, pois sua função, nesta fase, não depende da orientação dos dutos nem dos serviços de utilidade do local.
A verificação do acesso consiste em confirmar se as portas, painéis ou aberturas para troca de sacos abrem e vedam conforme projetado, e se o mecanismo utilizado para isolar o filtro durante a troca funciona conforme especificado, sem depender de nenhum componente instalado posteriormente. A verificação dos controles nesta etapa significa confirmar que os elementos de controle presentes na unidade — indicadores, intertravamentos ou controles operacionais locais — respondem corretamente quando acionados com a alimentação de fábrica, entendendo-se que seu comportamento, uma vez integrados a um sistema de controle no local, é uma questão à parte a ser abordada posteriormente. A verificação dos amortecedores na fábrica confirma que o amortecedor abre, fecha e indica a posição corretamente como um componente independente; ela não confirma como esse amortecedor se comportará uma vez integrado à estratégia de controle de pressão do local, pois esse comportamento depende da rede de dutos instalada e do circuito de controle.
Os portos merecem atenção especial porque cumprem uma função específica a jusante: é neles que testes de exposição a aerossóis e acesso por varredura ocorrerá assim que a caixa estiver em operação. Confirmar a localização, a acessibilidade e as condições da porta ainda na fase de fabricação é útil justamente porque qualquer defeito detectado nessa etapa é muito mais fácil de corrigir antes do embarque do que após a instalação. Uma porta de difícil acesso depois que a unidade for colocada em sua posição final já era de difícil acesso no dia em que saiu da fábrica; a fase de fabricação é a oportunidade de identificar essa condição enquanto ainda é possível corrigi-la.
As verificações funcionais acordadas e concluídas nesta etapa são aquelas que o protocolo aprovado especifica como realizáveis sem a instalação. O comprador deve confirmar, antes da inspeção, exatamente quais verificações se enquadram nessa categoria e quais foram deliberadamente adiadas para a instalação no local — de modo que o que for inspecionado corresponda ao previsto no protocolo, em vez de se limitar ao que for mais fácil de demonstrar naquele dia.
Confirmar as interfaces instaladas, os pontos de monitoramento, a folga e a integração
Assim que o compartimento for instalado, um conjunto diferente de condições passa a poder ser verificado pela primeira vez, e são esses itens que a aceitação no local se destina a confirmar. A orientação dos dutos é um deles: um gabinete construído com a configuração interna correta ainda pode ser instalado com os dutos orientados de forma a afetar a distribuição do fluxo de ar ou o acesso, e isso só fica visível depois que a conexão é fisicamente feita. As conexões de serviços públicos são outro exemplo — a energia elétrica e qualquer outro serviço do qual a unidade dependa devem ser confirmados como conectados corretamente e fornecendo as condições para as quais a unidade foi projetada, o que um teste de fábrica usando fornecimento temporário ou simulado não consegue reproduzir totalmente.
Os amortecedores, testados como componentes independentes na fábrica, agora precisam ter sua integração ao sistema de controle da instalação confirmada. Isso significa verificar se o amortecedor responde corretamente aos sinais de controle reais que receberá durante a operação, e não a um sinal simulado utilizado para o teste funcional na fábrica. Os pontos de monitoramento — sempre que o projeto especificar o monitoramento contínuo ou periódico do desempenho da habitação — precisam ser confirmados quanto à localização correta, à conexão adequada com qualquer sistema de monitoramento ou de gestão predial utilizado pelo projeto e à exibição de leituras consistentes com as condições realmente presentes no local de instalação.
A folga de serviço é uma condição específica do local que não pode ser totalmente verificada até que a unidade esteja posicionada em sua posição final em relação às paredes, aos elementos estruturais e a outros equipamentos. Uma dimensão de folga que era aceitável em um desenho de layout pode ser comprometida por condições reais que diferem do desenho, e a única maneira de confirmar a folga adequada para futuras trocas de filtro ou acesso para manutenção é verificá-la após a instalação, no espaço real.
Caso qualquer uma dessas condições instaladas difira do que foi previsto no projeto, o comprador precisa de um mecanismo para levantar e resolver essa discrepância antes de considerar a aceitação no local como concluída — pois uma discrepância não resolvida entre a condição real da obra e a intenção do projeto é exatamente o tipo de falha que os testes de qualificação posteriores podem não detectar, caso não estejam procurando especificamente por ela.
Encerrar os registros de desvios e de testes de integridade antes da aceitação
| Categoria de evidência | O que deve ficar claro antes da aceitação | Limite de decisão |
|---|---|---|
| Desvio de FAT ou SAT | Encerramento de acordo com o URS aprovado e o protocolo aprovado | Não considere a conclusão do FAT ou do SAT como prova de qualificação enquanto houver desvios pendentes |
| Evidências do filtro de fábrica | Um registro separado do teste de vazamento realizado após a instalação | As evidências de fábrica não substituem o teste de vazamento realizado na instalação |
| Teste de vazamento realizado | Método, instrumentos, condições, critérios de aceitação e registros identificados pelo protocolo | O escopo de teste de filtros citado não estabelece limites específicos para cada equipamento; o protocolo aprovado deve defini-los |
| Comprovantes de qualificação | Instalação, testes de desafio e condições operacionais previstas abordadas por meio das evidências aplicáveis de IQ, OQ e PQ | Os registros FAT e SAT fazem parte do conjunto de provas, mas, por si só, não comprovam a qualificação |
A Pacote de aceitação de moradia da BIBO não está concluída porque todos os testes programados foram executados; está concluída porque todos os desvios identificados durante esses testes foram encerrados de acordo com o URS aprovado e o protocolo aprovado, e porque os registros que permanecem em aberto após o encerramento mostram claramente o que foi verificado, por meio de qual método e em relação a quais critérios. Considerar um cronograma de testes concluído como equivalente a um registro de aceitação resolvido ignora a etapa em que os desvios em aberto são avaliados, classificados e, posteriormente, corrigidos ou formalmente aceitos com justificativa.
As evidências relacionadas ao filtro geradas na fábrica devem ser mantidas como um registro distinto dos testes de vazamento realizados após a instalação. Esses registros não são intercambiáveis: as evidências do filtro na fábrica confirmam informações sobre o filtro e seu assentamento em condições de fábrica, enquanto um teste de vazamento após a instalação — mencionado em normas como IEST-RP-CC034 para testes de vazamento em filtros HEPA e ULPA — confirma o desempenho assim que o filtro estiver em sua posição final de instalação, sob as condições de fluxo de ar e ambientais que essa posição proporciona. O protocolo que rege o teste de instalação precisa especificar o método, os instrumentos utilizados, as condições sob as quais o teste foi realizado, os critérios de aceitação aplicados e os registros gerados, pois a norma citada define o escopo de como esses testes devem ser estruturados, e não limites específicos para os equipamentos — esses limites provêm do protocolo de projeto aprovado, e não da própria norma.
As evidências de qualificação estão acima das duas etapas de aceitação. Orientações como EudraLex, Volume 4, Anexo 15 descreve as atividades de aceitação do fornecedor e do local como elementos que, juntamente com a instalação, os testes de resistência e as evidências coletadas nas condições operacionais previstas, contribuem para a qualificação da instalação, da operação e do desempenho. Registros FAT e SAT contribuem para esse conjunto de evidências; elas não o substituem. Um comprador que esteja se preparando para uma reunião sobre o projeto deve saber a qual etapa de qualificação cada documento de aceitação se destina, de modo que uma solicitação de detalhes de configuração ou uma análise de cotação identifique corretamente quais evidências já existem e quais o projeto ainda precisa gerar.
Perguntas frequentes
Q: Como um comprador deve decidir se uma verificação de habitação BIBO deve ser incluída no FAT ou no SAT?
A: Atribua a verificação ao FAT quando for possível comprová-la na instalação aprovada do fornecedor e ao SAT quando ela depender do sistema instalado ou das condições do local. Registre esse limite no protocolo aprovado para que cada verificação tenha um local claro, um ponto de referência e um registro esperado.
Q: O que deve estar pronto antes do início do teste de aceitação de fábrica (FAT) das unidades habitacionais da BIBO?
A: Tenha à disposição o URS e o protocolo de FAT aprovados, com o projeto do gabinete, os detalhes de fabricação, a identificação dos componentes, os pontos de acesso, os controles, os amortecedores, as portas e as verificações funcionais acordadas mapeadas para etapas específicas de verificação. O protocolo também deve definir como as observações e os desvios serão registrados e encerrados.
Q: As evidências do filtro de fábrica eliminam a necessidade de um teste de vazamento no local de instalação?
A: Não. Mantenha os registros relativos ao filtro de fábrica em um arquivo separado e realize o teste de vazamento do filtro instalado de acordo com o protocolo aprovado para ele. Esse protocolo deve identificar o método, os instrumentos, as condições de teste, os critérios de aceitação e os registros exigidos, em vez de basear-se em uma referência geral de testes para limites específicos do equipamento.
Q: O FAT ou o SAT podem ser utilizados como prova de qualificação enquanto os desvios permanecerem em aberto?
A: Não considere o teste concluído como prova de qualificação até que seus desvios sejam resolvidos em relação ao URS e ao protocolo aprovados. Cada resolução deve indicar o que foi corrigido ou aceito e quais requisitos e registros de teste fundamentam essa decisão.
Q: Os registros FAT e SAT concluídos são suficientes para qualificar o compartimento BIBO instalado?
A: Os registros FAT e SAT contribuem para o conjunto de evidências, mas, por si sós, não comprovam a qualificação. Confirme se as evidências aplicáveis de IQ, OQ e PQ também abordam a instalação, os testes de desafio e as condições operacionais previstas antes de encerrar o processo de qualificação.