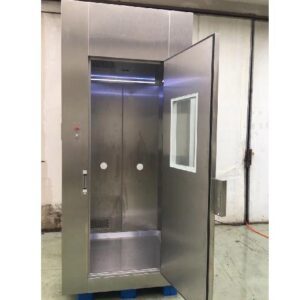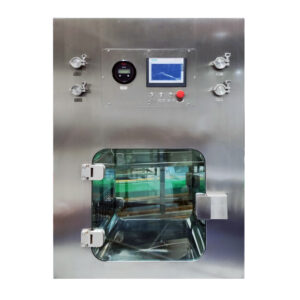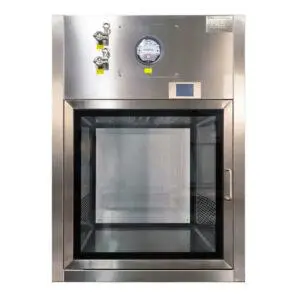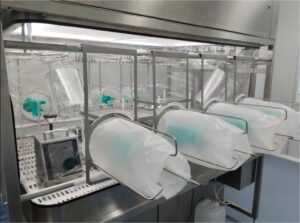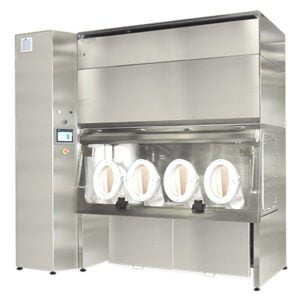
Konstrukcja BIBO trafia na etap kontroli fabrycznej już w postaci zmontowanej zgodnie z wcześniej uzgodnioną i zatwierdzoną konfiguracją. Dla nabywcy nie chodzi o to, czy wygląda ona prawidłowo, ale czy proces odbioru faktycznie potwierdza to, co można sprawdzić na każdym etapie — oraz czy ktoś to zweryfikował przed podpisaniem protokołu odbioru. Pomylenie tego, co może wykazać fabryka, z tym, co można sprawdzić wyłącznie w miejscu montażu, powoduje, że protokoły odbioru tracą swoją wartość jako dowód kwalifikacji.
Podziel akceptację fabryczną i odbiorczą na miejscu według tego, co każda z tych lokalizacji jest w stanie wykazać
| Etap akceptacji | Co należy sprawdzić na tym etapie | Granica dowodów |
|---|---|---|
| Test odbiorczy w fabryce (FAT) | Zatwierdzony projekt, szczegóły wykonawcze, oznaczenia elementów, dostęp, elementy sterujące, przyłącza oraz uzgodnione testy funkcjonalne, które można przeprowadzić u dostawcy | Nie określa orientacji zainstalowanych kanałów, instalacji technicznych, przepustnic, punktów monitorowania, przestrzeni serwisowej ani integracji z systemem sterowania obiektem |
| Test odbiorczy obiektu (SAT) | Układ zainstalowanych kanałów, instalacje techniczne, przepustnice, punkty pomiarowe, przestrzeń serwisowa oraz integracja z systemem sterowania obiektem | Nie zastępuje oddzielnego potwierdzenia fabrycznego filtra ani protokołu z wynikiem testu szczelności po montażu |
A obudowa typu „bag-in bag-out” jest testowany w dwóch fizycznie odrębnych środowiskach, a każde z nich ma ściśle określone ograniczenia co do tego, co może wykazać. W fabryce dostawca może potwierdzić, że urządzenie zostało zbudowane zgodnie z zatwierdzonym projektem: konstrukcja obudowy, rozmieszczenie obudowy filtra, mechanizm wymiany worków, identyfikacja zainstalowanych komponentów oraz działanie elementów, które nie zależą od tego, w jaki sposób urządzenie zostanie ostatecznie podłączone do kanałów wentylacyjnych lub zasilane na miejscu instalacji. Są to istotne dowody, ale dotyczą one sprzętu jako samodzielnego obiektu.
Fabryka nie jest w stanie potwierdzić niczego, co powstaje dopiero po zamontowaniu obudowy w jej ostatecznym położeniu. Orientacja kanałów wentylacyjnych względem układu pomieszczenia, przyłącza mediów, które faktycznie będą zasilać urządzenie, sposób działania przepustnic po podłączeniu do lokalnego systemu sterowania oraz dostępna przestrzeń na potrzeby serwisowania – to wszystko są warunki wynikające z montażu, a nie z procesu produkcyjnego. Test fabryczny może symulować niektóre z tych warunków, ale symulacja to nie to samo, co instalacja. Jeśli nabywca traktuje bezbłędny protokół odbioru fabrycznego jako dowód, że urządzenie będzie prawidłowo współpracować na miejscu, to założenie to wiąże się z ryzykiem, którego protokół ten nigdy nie miał na celu uwzględnienia.
To rozdzielenie ma największe znaczenie, gdy presja związana z harmonogramem skłania do połączenia tych dwóch etapów w jedno “końcowe” zatwierdzenie. Jeśli warunki na placu budowy nie były ostateczne w momencie przeprowadzania testów fabrycznych lub jeśli testy fabryczne zastąpiły kontrole zależne od konfiguracji instalacyjnej, wynikająca z tego dokumentacja może wydawać się kompletna, podczas gdy rzeczywiste ryzyko związane z interfejsami pozostaje niezbadane. Zadaniem zamawiającego na tym etapie jest nie tylko zebranie dwóch zestawów podpisów, ale także ustalenie, w odniesieniu do każdej pozycji na liście odbiorczej, która strona faktycznie była w stanie ją zweryfikować. Jeśli kontrola zależy od przebiegu zainstalowanego kanału wentylacyjnego, zainstalowanego zasilania mediów lub zintegrowanego systemu sterowania, dokumentacja fabryczna nie może dać na to odpowiedzi, niezależnie od tego, jak opisano test.
Należy prześledzić cechy konstrukcyjne budynku i dokumentację aż do zatwierdzonego URS
Każdy element sprawdzany podczas odbioru powinien odnosić się do konkretnego wymagania zawartego w zatwierdzonej specyfikacji wymagań użytkownika. To właśnie ta identyfikowalność sprawia, że test odbiorczy przestaje być ogólną kontrolą, a staje się ukierunkowanym procesem weryfikacyjnym. Jeśli w specyfikacji wymagań użytkownika określono konkretną konfigurację dostępu, metodę wymiany worków, rozmieszczenie przepustnic lub interfejs sterowania, protokół odbiorczy powinien odnosić się bezpośrednio do tego wymagania, zamiast opierać się na ogólnej liście kontrolnej, która przypadkowo do niego pasuje.
Praktycznym powodem, dla którego ma to znaczenie, jest fakt, że obudowy BIBO są urządzeniami konfigurowanymi pod konkretny projekt. Ta sama rodzina produktów może być produkowana z różnymi rozmieszczeniami przyłączy, różną liczbą przepustnic, różnymi schematami sterowania oraz różnymi rozwiązaniami w zakresie dostępu serwisowego, w zależności od wymagań danego projektu. Lista kontrolna odbioru sporządzona dla innej konfiguracji lub dla ogólnej wersji urządzenia nie pozwoli wykryć rozbieżności między tym, co zostało zatwierdzone, a tym, co faktycznie zostało wyprodukowane lub zainstalowane. Obudowa może spełnić wszystkie wymagania zawarte w takiej liście kontrolnej, a mimo to nie być zgodna z URS w sposób, który ujawni się dopiero później.
W przypadku gdy specyfikacja wymagań użytkownika (URS) uległa zmianie w trakcie realizacji projektu — w wyniku przeglądu projektu, zgłoszenia zmiany lub stwierdzenia warunków panujących na miejscu budowy po sporządzeniu pierwotnej specyfikacji — protokół odbioru musi odzwierciedlać aktualną, zatwierdzoną wersję wymagań, a nie wersję pierwotną. Odbiorca przeglądający dokumentację odbiorczą powinien potwierdzić, na podstawie której wersji URS sporządzono protokół oraz czy przed przeprowadzeniem testu uwzględniono wszelkie wnioski o zmianę, które pojawiły się w międzyczasie. Protokół odbiorczy, który jednoznacznie odnosi się do nieaktualnego wymogu, nie stanowi dowodu na to, że zainstalowana obudowa spełnia aktualne wymagania.
To ćwiczenie polegające na śledzeniu pochodzenia wyjaśnia również, za udowodnienie czego odpowiadają odpowiednio dostawca i instalator. Szczegóły dotyczące projektu i wykonania odwołują się do wymagań z etapu projektowania, które zatwierdził dostawca. Wymagania dotyczące zainstalowanego interfejsu odwołują się do specyfikacji zawartej w pakiecie inżynieryjnym dla danego obiektu. Wyraźne zaznaczenie tego rozróżnienia zapobiega sytuacji, w której pojedynczy podpis byłby interpretowany jako obejmujący obie części zestawu wymagań.
Dostęp dla świadków, elementy sterujące, przepustnice, przyłącza oraz uzgodnione kontrole fabryczne
Elementy fizyczne, które nabywca lub jego przedstawiciel ogląda w fabryce, mają jedną wspólną cechę: można je sprawdzić bez konieczności uwzględniania ostatecznego kontekstu montażu. Klapy rewizyjne, szafy sterownicze, zespoły przepustnic oraz przyłącza służące do późniejszych testów filtrów można otwierać, uruchamiać i kontrolować bezpośrednio na hali produkcyjnej, ponieważ ich działanie na tym etapie nie zależy od orientacji kanałów wentylacyjnych ani od instalacji technicznych w miejscu montażu.
Sprawdzenie dostępu polega na potwierdzeniu, że drzwi, panele lub otwory do wymiany worków otwierają się i zamykają zgodnie z projektem, a także że mechanizm służący do odizolowania filtra podczas wymiany działa zgodnie ze specyfikacją, bez konieczności polegania na jakichkolwiek elementach zainstalowanych w późniejszym terminie. Sprawdzanie elementów sterujących na tym etapie oznacza potwierdzenie, że elementy sterujące obecne na urządzeniu — wskaźniki, blokady lub lokalne elementy sterujące — reagują prawidłowo po uruchomieniu przy zasilaniu fabrycznym, przy czym należy pamiętać, że ich zachowanie po zintegrowaniu z systemem sterowania w obiekcie jest odrębną kwestią, którą zajmiemy się później. Sprawdzenie pracy przepustnic w fabryce potwierdza, że przepustnica otwiera się, zamyka i prawidłowo sygnalizuje położenie jako samodzielny element; nie potwierdza to jednak, jak przepustnica ta będzie się zachowywać po włączeniu do strategii regulacji ciśnienia w obiekcie, ponieważ zachowanie to zależy od zainstalowanej sieci kanałów wentylacyjnych i pętli regulacyjnej.
Porty zasługują na szczególną uwagę, ponieważ pełnią konkretną funkcję w dalszym łańcuchu dostaw: to właśnie tam badania prowokacyjne z użyciem aerozolu oraz dostęp do skanera wystąpią po oddaniu obudowy do użytku. Sprawdzenie położenia przyłącza, jego dostępności i stanu jeszcze na etapie produkcji jest przydatne właśnie dlatego, że wszelkie wykryte w tym momencie wady znacznie łatwiej jest usunąć przed wysyłką niż po montażu. Przyłącze, do którego dostęp jest utrudniony po umieszczeniu urządzenia w ostatecznym położeniu, było trudno dostępne już w dniu opuszczenia fabryki; etap produkcji stanowi okazję do wykrycia tego problemu, póki jeszcze można go naprawić.
Uzgodnione kontrole funkcjonalne przeprowadzone na tym etapie obejmują wszystkie czynności określone w zatwierdzonym protokole jako możliwe do wykonania bez konieczności instalacji. Nabywca powinien przed dokonaniem odbioru upewnić się, które dokładnie kontrole należą do tej kategorii, a które zostały celowo odłożone do wykonania na miejscu — tak aby to, co podlega odbiorowi, odpowiadało zamierzeniom protokołu, a nie sprowadzało się do tego, co w danym dniu najłatwiej zademonstrować.
Sprawdź zainstalowane interfejsy, punkty monitorowania, odstępy oraz integrację
Po zamontowaniu obudowy po raz pierwszy można sprawdzić inny zestaw warunków, a właśnie te elementy ma na celu potwierdzić odbiór na miejscu. Jednym z nich jest orientacja kanałów wentylacyjnych: obudowa wykonana zgodnie z prawidłową konfiguracją wewnętrzną może zostać zamontowana w taki sposób, że orientacja kanałów wentylacyjnych wpływa na rozkład przepływu powietrza lub dostęp do nich, a jest to widoczne dopiero po fizycznym wykonaniu połączenia. Kolejnym elementem są przyłącza mediów — zasilanie oraz wszelkie inne media, od których urządzenie jest zależne, muszą zostać sprawdzone pod kątem prawidłowego podłączenia i zapewnienia warunków, dla których urządzenie zostało zaprojektowane, czego nie da się w pełni odtworzyć podczas testów fabrycznych z wykorzystaniem tymczasowego lub symulowanego zasilania.
Przepustnice, sprawdzone w fabryce jako oddzielne elementy, muszą teraz zostać zweryfikowane w ramach integracji systemu sterowania na obiekcie. Oznacza to sprawdzenie, czy przepustnica prawidłowo reaguje na rzeczywiste sygnały sterujące, które będzie odbierać podczas eksploatacji, a nie na sygnał symulowany wykorzystywany do fabrycznej kontroli działania. Punkty monitorowania — wszędzie tam, gdzie projekt przewiduje ciągłe lub okresowe monitorowanie działania budynku — muszą zostać potwierdzone pod kątem prawidłowego rozmieszczenia, prawidłowego podłączenia do systemu monitorowania lub systemu zarządzania budynkiem stosowanego w projekcie oraz zapewnienia odczytów zgodnych z warunkami faktycznie panującymi w miejscu instalacji.
Odstęp serwisowy to warunek zależny od konkretnego miejsca montażu, którego nie da się w pełni zweryfikować, dopóki urządzenie nie zostanie ustawione w ostatecznej pozycji względem ścian, elementów konstrukcyjnych i innego sprzętu. Wymiary odstępu, które były dopuszczalne na rysunku projektowym, mogą okazać się niewystarczające ze względu na rzeczywiste warunki na miejscu, odbiegające od rysunku, a jedynym sposobem potwierdzenia odpowiedniego odstępu niezbędnego do przyszłej wymiany filtrów lub dostępu w celu konserwacji jest sprawdzenie go po montażu, w rzeczywistej przestrzeni.
W przypadku gdy którykolwiek z tych warunków rzeczywistych różni się od założeń projektowych, nabywca musi dysponować mechanizmem pozwalającym na zgłoszenie i usunięcie tej rozbieżności przed uznaniem odbioru na miejscu za zakończony — ponieważ nierozwiązana rozbieżność między stanem faktycznym a zamierzeniami projektowymi stanowi właśnie ten rodzaj luki, której późniejsze badania kwalifikacyjne mogą nie wykryć, jeśli nie będą jej konkretnie poszukiwać.
Przed przyjęciem należy zamknąć odchylenia i zapisy z testów integralności
| Kategoria dowodów | Co należy wyjaśnić przed przyjęciem | Granica decyzyjna |
|---|---|---|
| Odchylenie w zakresie FAT lub SAT | Zakończenie badania zgodnie z zatwierdzonymi wytycznymi URS i zatwierdzonym protokołem | Nie należy traktować ukończenia kursów FAT lub SAT jako dowodu kwalifikacji, dopóki nie zostaną wyjaśnione wszelkie rozbieżności |
| Dowody dotyczące filtrów fabrycznych | Osobny zapis z przeprowadzonego testu szczelności | Wyniki badań fabrycznych nie zastępują testu szczelności przeprowadzonego po montażu |
| Przeprowadzono test szczelności | Metoda, narzędzia, warunki, kryteria akceptacji oraz dokumentacja określone w protokole | Wspomniany zakres badań filtrów nie określa wartości granicznych dla poszczególnych urządzeń; muszą one zostać określone w zatwierdzonej procedurze |
| Dokumenty potwierdzające kwalifikacje | Kwestie związane z instalacją, testami obciążeniowymi oraz przewidywanymi warunkami eksploatacji uwzględniono w odpowiedniej dokumentacji dotyczącej kwalifikacji instalacyjnej (IQ), operacyjnej (OQ) i wydajnościowej (PQ) | Dokumenty FAT i SAT stanowią część pakietu dowodowego, ale same w sobie nie wystarczają do stwierdzenia kwalifikacji |
A Pakiet dokumentów dotyczących odbioru mieszkania BIBO Nie jest on zakończony dlatego, że przeprowadzono wszystkie zaplanowane testy; jest zakończony, ponieważ każde odstępstwo zgłoszone podczas tych testów zostało zamknięte zgodnie z zatwierdzonymi wymaganiami użytkownika (URS) i zatwierdzonym protokołem, a także dlatego, że zapisy pozostające otwarte po zamknięciu jasno wskazują, co zostało zweryfikowane, jaką metodą i w oparciu o jakie kryteria. Traktowanie zakończonego harmonogramu testów jako równoważnego z zamkniętym zapisem odbiorczym pomija etap, na którym otwarte odstępstwa są oceniane, rozpatrywane i albo korygowane, albo formalnie akceptowane wraz z uzasadnieniem.
Dokumentacja dotycząca filtrów sporządzona w fabryce musi być przechowywana oddzielnie od dokumentacji z testów szczelności przeprowadzonych po montażu. Nie są to elementy zamienne: dokumentacja fabryczna dotycząca filtrów potwierdza pewne cechy filtra i jego osadzenia w warunkach fabrycznych, natomiast test szczelności po montażu — o którym mowa w normach takich jak IEST-RP-CC034 w przypadku testów szczelności filtrów HEPA i ULPA — potwierdza wydajność filtra po umieszczeniu go w ostatecznej pozycji montażowej, w warunkach przepływu powietrza i warunkach środowiskowych charakterystycznych dla tej pozycji. Protokół regulujący test po montażu musi określać metodę, używane przyrządy, warunki, w jakich przeprowadzono test, zastosowane kryteria akceptacji oraz sporządzoną dokumentację, ponieważ cytowana norma określa raczej zakres struktury takich testów, a nie limity specyficzne dla danego sprzętu — limity te wynikają z zatwierdzonego protokołu projektowego, a nie z samej normy.
Dowody kwalifikacyjne mają pierwszeństwo przed obydwoma etapami akceptacji. Wytyczne, takie jak EudraLex, tom 4, załącznik 15 opisuje czynności związane z odbiorem od dostawcy i odbiorem na miejscu jako elementy, które – wraz z instalacją, testami obciążeniowymi oraz danymi zebranymi w przewidywanych warunkach eksploatacyjnych – składają się na kwalifikację instalacyjną, eksploatacyjną i wydajnościową. Rekordy FAT i SAT stanowią uzupełnienie tego pakietu dokumentacji; nie zastępują go jednak. Nabywca przygotowujący się do rozmów dotyczących projektu powinien wiedzieć, na którym etapie kwalifikacji ma się opierać każdy element dokumentacji odbiorczej, tak aby prośba o szczegóły konfiguracji lub przegląd oferty prawidłowo wskazywała, jakie dokumenty już istnieją, a jakie projekt musi jeszcze przygotować.
Często zadawane pytania
Q: W jaki sposób nabywca powinien zdecydować, czy czek mieszkaniowy typu BIBO należy zaksięgować w koncie FAT czy SAT?
A: Należy przypisać daną kontrolę do kategorii FAT, jeśli można ją przeprowadzić na zatwierdzonym obudowie u dostawcy, a do kategorii SAT, jeśli jej wynik zależy od zainstalowanego systemu lub warunków panujących na miejscu. Należy odnotować tę granicę w zatwierdzonym protokole, tak aby każda kontrola miała jasno określoną lokalizację, punkt kontrolny oraz oczekiwany wynik.
Q: Co powinno być przygotowane przed rozpoczęciem testów FAT obudowy BIBO?
A: Należy zapewnić dostępność zatwierdzonego protokołu URS i FAT, w którym projekt obudowy, szczegóły wykonawcze, identyfikacja komponentów, dostęp, elementy sterujące, przepustnice, przyłącza oraz uzgodnione kontrole funkcjonalne są przyporządkowane do konkretnych etapów weryfikacji. Protokół powinien również określać sposób rejestrowania i zamykania uwag oraz odstępstw.
Q: Czy wyniki badań fabrycznych filtrów wykluczają konieczność przeprowadzenia testu szczelności?
A: Nie. Należy zachować dokumentację dotyczącą filtrów fabrycznych w oddzielnym rejestrze i przeprowadzić test szczelności zainstalowanego filtra zgodnie z zatwierdzoną procedurą. Procedura ta powinna określać metodę, przyrządy, warunki badania, kryteria akceptacji oraz wymagane zapisy, zamiast opierać się na ogólnych wytycznych dotyczących badań w zakresie limitów właściwych dla danego sprzętu.
Q: Czy wskaźniki FAT lub SAT mogą służyć jako dowód kwalifikacji, dopóki odchylenia pozostają nierozstrzygnięte?
A: Nie należy traktować zakończonego testu jako dowodu spełnienia wymagań, dopóki nie zostaną usunięte wszystkie rozbieżności w stosunku do zatwierdzonego URS i protokołu. Każde zamknięcie rozbieżności powinno wskazywać, co zostało skorygowane lub zaakceptowane, oraz które wymaganie i który zapis z testu stanowią podstawę tej decyzji.
Q: Czy wypełnione protokoły FAT i SAT wystarczą do zatwierdzenia zainstalowanej obudowy BIBO?
A: Dokumentacja z systemów FAT i SAT stanowi część pakietu dowodowego, ale sama w sobie nie potwierdza kwalifikacji. Przed zamknięciem pakietu kwalifikacyjnego należy upewnić się, że odpowiednie dowody dotyczące IQ, OQ i PQ uwzględniają również instalację, testy obciążeniowe oraz przewidywane warunki eksploatacji.