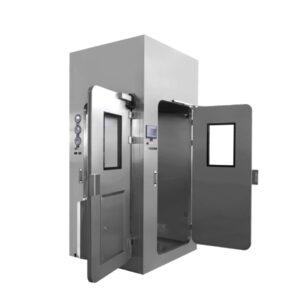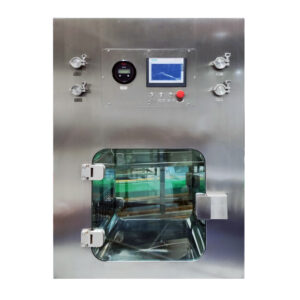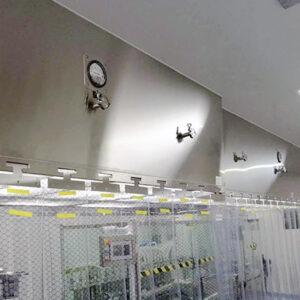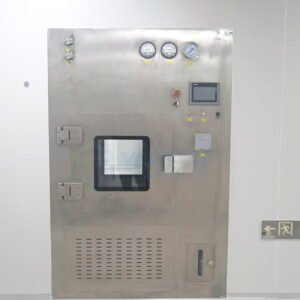
O unitate BIBO ajunge în etapa de inspecție din fabrică deja asamblată conform unei configurații negociate și aprobate anterior. Întrebarea pentru cumpărător nu este dacă totul arată corect, ci dacă procesul de recepție demonstrează efectiv ceea ce fiecare etapă este capabilă să demonstreze — și dacă cineva a confirmat acest lucru înainte de semnarea actului de recepție. Confundarea între ceea ce poate demonstra o fabrică și ceea ce poate demonstra doar locul de instalare este momentul în care înregistrările de recepție își pierd valoarea ca dovezi de calificare.
Împărțiți acceptarea din fabrică și cea la șantier în funcție de ceea ce poate demonstra fiecare locație
| Etapa de acceptare | Ce trebuie verificat în această etapă | Limita probelor |
|---|---|---|
| Testul de acceptare în fabrică (FAT) | Proiectul aprobat, detaliile de fabricație, identificarea componentelor, accesul, elementele de comandă, porturile și verificările funcționale convenite care pot fi efectuate la furnizor | Nu precizează orientarea conductelor instalate, rețelele de utilități, clapetele de reglare, punctele de monitorizare, spațiul liber necesar pentru întreținere sau integrarea sistemului de control al amplasamentului |
| Testul de acceptare a amplasamentului (SAT) | Orientarea conductelor instalate, rețelele de utilități, clapetele de reglare, punctele de monitorizare, spațiul liber pentru întreținere și integrarea sistemului de control al amplasamentului | Nu înlocuiește dovada existenței unui filtru separat din fabrică sau înregistrarea testului de etanșeitate la montare, așa cum este definită în protocol |
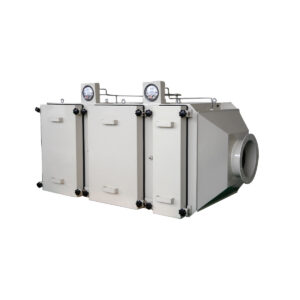
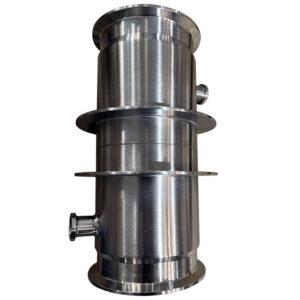
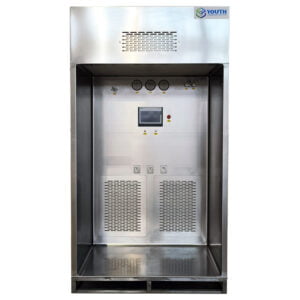
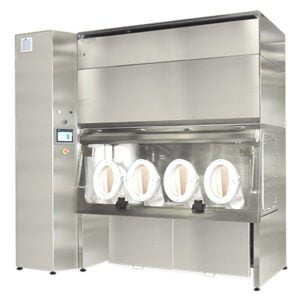
A carcasă de tip „bag-in bag-out” este testat în două medii fizice distincte, iar fiecare dintre acestea are o limită strictă în ceea ce privește ceea ce poate evidenția. La fabrică, furnizorul poate confirma că unitatea a fost construită conform proiectului aprobat: construcția carcasei, dispunerea carcasei filtrului, mecanismul de schimbare a sacului, identificarea componentelor instalate și comportamentul funcțional al elementelor care nu depind de modul în care unitatea va fi racordată la conducte sau alimentată cu energie electrică la fața locului. Aceasta este o dovadă semnificativă, dar este o dovadă referitoare la echipament ca obiect de sine stătător.
Ceea ce fabrica nu poate confirma este orice element care există abia după ce unitatea este instalată în poziția sa finală. Orientarea conductelor în raport cu dispunerea încăperii, racordurile la rețelele de utilități care vor alimenta efectiv unitatea, modul în care se comportă clapetele odată integrate în logica de control a amplasamentului și spațiul liber disponibil pentru accesul la întreținere sunt toate condiții create de instalare, nu de procesul de fabricație. Un test efectuat în fabrică poate simula unele dintre aceste condiții, dar simularea nu echivalează cu instalarea. În cazul în care un cumpărător consideră un raport de acceptare din fabrică fără nicio observație ca dovadă că unitatea se va integra corect la fața locului, această presupunere implică un risc pe care raportul nu a fost conceput să îl acopere.
Această separare capătă o importanță deosebită atunci când presiunea legată de respectarea termenelor împinge un proiect spre combinarea celor două etape într-o singură aprobare “finală” combinată. Dacă condițiile de la șantier nu erau definitive la momentul testului în fabrică sau dacă testul din fabrică a înlocuit verificările care depind de configurația instalată, documentația rezultată poate părea completă, lăsând însă neexaminate riscurile reale legate de interfață. Sarcina cumpărătorului în această etapă nu este doar aceea de a colecta două seturi de semnături, ci de a întreba, pentru fiecare element de pe lista de acceptare, care locație a fost de fapt în măsură să îl verifice. Dacă o verificare depinde de traseul conductelor instalate, de alimentarea cu utilități instalată sau de integrarea sistemului de control instalat, un raport de fabrică nu poate oferi un răspuns, indiferent de modul în care a fost descris testul.
Urmăriți caracteristicile locuinței și documentele până la URS-ul aprobat
Fiecare element verificat în timpul testului de acceptare trebuie să corespundă unei cerințe specifice din specificația aprobată a cerințelor utilizatorului (URS). Această trasabilitate este cea care transformă un test de acceptare dintr-o inspecție generală într-un exercițiu de verificare țintit. Dacă URS-ul a specificat o anumită configurație de acces, o metodă de schimbare a sacilor, o dispunere a clapetelor sau o interfață de control, protocolul de acceptare trebuie să facă referire direct la acea cerință, în loc să se bazeze pe o listă de verificare generică care se întâmplă să îi semene.
Motivul practic pentru care acest aspect este important este faptul că carcasele BIBO sunt echipamente configurate în funcție de proiect. Aceeași familie de produse poate fi fabricată cu poziții diferite ale porturilor, un număr diferit de clapete, filosofii de control diferite și modalități diferite de acces pentru întreținere, în funcție de cerințele proiectului. O listă de verificare pentru recepție întocmită pentru o configurație diferită sau pentru o versiune generică a echipamentului nu va identifica o neconcordanță între ceea ce a fost aprobat și ceea ce a fost efectiv construit sau instalat. Carcasa poate îndeplini toate criteriile de pe o astfel de listă de verificare și totuși să nu corespundă cerințelor URS într-un mod care devine vizibil abia ulterior.
În cazul în care URS-ul a suferit modificări pe parcursul proiectului — fie în urma unei revizuiri a proiectului, a unei cereri de modificare sau a unei condiții la fața locului descoperite după redactarea specificației inițiale — protocolul de acceptare trebuie să reflecte versiunea actuală și aprobată a cerinței, și nu pe cea inițială. Un cumpărător care examinează documentația de acceptare trebuie să confirme pe baza cărei versiuni a URS a fost redactat protocolul și dacă eventualele cereri de modificare intervenite între timp au fost integrate înainte de efectuarea testului. Un proces-verbal de acceptare care se raportează în mod clar la o cerință depășită nu demonstrează că carcasa instalată corespunde cerinței actuale.
Acest exercițiu de trasare clarifică, de asemenea, ce anume trebuie să dovedească fiecare dintre furnizor și instalator. Detaliile privind proiectarea și fabricarea se raportează la cerințele din etapa de proiectare aprobate de furnizor. Cerințele privind interfața instalată se raportează la specificațiile din pachetul tehnic al șantierului. Menținerea vizibilă a acestei distincții împiedică interpretarea unei singure semnături ca acoperind ambele părți ale setului de cerințe.
Accesul martorilor, dispozitivele de control, clapetele, orificiile și verificările convenite la fabrică
Elementele fizice pe care un cumpărător sau reprezentantul acestuia le verifică la fabrică au o caracteristică comună: pot fi verificate fără a fi necesar contextul de instalare finală. Panourile de acces, carcasele de comandă, ansamblurile de clapete și orificiile utilizate pentru testarea ulterioară a filtrelor pot fi toate deschise, acționate și inspectate în hală, deoarece funcționarea lor în această etapă nu depinde de orientarea conductelor sau de rețelele de utilități de la fața locului.
Verificarea accesului înseamnă confirmarea faptului că ușile, panourile sau orificiile de schimbare a sacilor se deschid și se etanșează conform proiectului, precum și că mecanismul utilizat pentru izolarea filtrului în timpul schimbării funcționează conform specificațiilor, fără a depinde de elemente instalate ulterior. Verificarea elementelor de control în această etapă înseamnă confirmarea faptului că elementele de control prezente pe unitate — indicatoare, dispozitive de interblocare sau comenzi locale de operare — răspund corect atunci când sunt acționate sub tensiunea de la fabrică, înțelegând că comportamentul lor odată integrate într-un sistem de control al amplasamentului este o chestiune separată abordată ulterior. Verificarea clapetelor în fabrică confirmă faptul că clapeta se deschide, se închide și indică poziția corect ca componentă autonomă; aceasta nu confirmă modul în care se va comporta clapeta odată integrată în strategia de control al presiunii a amplasamentului, deoarece acest comportament depinde de rețeaua de conducte instalată și de bucla de control.
Porturile merită o atenție deosebită, deoarece îndeplinesc o funcție specifică în aval: ele sunt locul în care testarea de provocare cu aerosoli și accesul prin scanare vor apărea odată ce carcasa va fi pusă în funcțiune. Verificarea amplasării, accesibilității și stării orificiilor încă din faza de fabricație este utilă tocmai pentru că orice defect constatat în această etapă este mult mai ușor de remediat înainte de expediere decât după instalare. Un orificiu greu accesibil odată ce unitatea este amplasată în poziția sa finală era greu accesibil încă din ziua în care a părăsit fabrica; faza de fabricație reprezintă ocazia de a identifica această problemă cât încă mai poate fi remediată.
Verificările funcționale convenite, efectuate în această etapă, sunt cele specificate în protocolul aprobat ca fiind realizabile fără instalare. Cumpărătorul ar trebui să confirme, înainte de verificarea în prezența sa, exact care verificări se încadrează în această categorie și care au fost amânate în mod deliberat pentru etapa de la șantier — astfel încât ceea ce se verifică în prezența sa să corespundă cu ceea ce prevede protocolul, în loc să se opteze pentru ceea ce este mai ușor de demonstrat în ziua respectivă.
Confirmați interfețele instalate, punctele de monitorizare, spațiul liber și integrarea
Odată ce carcasa este instalată, devin verificabile pentru prima dată o serie de condiții diferite, iar acestea sunt elementele pe care verificarea la fața locului are rolul de a le confirma. Orientarea conductelor este unul dintre ele: o carcasă construită cu o configurație internă corectă poate fi totuși instalată cu conductele orientate într-un mod care afectează distribuția fluxului de aer sau accesul la acesta, iar acest lucru este vizibil doar odată ce conexiunea este realizată fizic. Conexiunile la utilități reprezintă un alt aspect — alimentarea cu energie electrică și orice alt serviciu de care depinde unitatea trebuie să fie confirmate ca fiind conectate corect și asigurând condițiile pentru care a fost proiectată unitatea, lucru pe care un test în fabrică, care utilizează o alimentare temporară sau simulată, nu îl poate reproduce în totalitate.
Regulatoarele, verificate ca componente independente în fabrică, trebuie acum confirmate ca parte a integrării sistemului de control al șantierului. Aceasta înseamnă verificarea faptului că regulatorul răspunde corect la semnalele de control reale pe care le va primi în timpul funcționării, și nu la un semnal simulat utilizat pentru verificarea funcțională din fabrică. Punctele de monitorizare — oriunde proiectul specifică monitorizarea continuă sau periodică a performanței clădirii — trebuie să fie confirmate ca fiind amplasate corect, conectate corespunzător la orice sistem de monitorizare sau de gestionare a clădirii utilizat în cadrul proiectului și să furnizeze valori care să corespundă condițiilor reale existente la locul respectiv de instalare.
Spațiul liber necesar pentru întreținere este o cerință specifică locației, care nu poate fi verificată pe deplin până când unitatea nu este amplasată în poziția sa finală față de pereți, elemente structurale și alte echipamente. O dimensiune a spațiului liber care era acceptabilă într-un desen de amenajare poate fi compromisă de condițiile reale de execuție, care diferă de cele din desen, iar singura modalitate de a confirma existența unui spațiu liber adecvat pentru viitoarele schimbări de filtre sau pentru accesul în vederea întreținerii este verificarea acestuia după instalare, în spațiul real.
În cazul în care oricare dintre aceste condiții de instalare diferă de ceea ce s-a prevăzut în proiect, cumpărătorul are nevoie de un mecanism pentru a semnala și a rezolva această diferență înainte de a considera acceptarea la fața locului ca fiind finalizată — deoarece o neconcordanță nerezolvată între starea reală a lucrării și intenția proiectului reprezintă exact genul de discrepanță pe care testele de calificare ulterioare s-ar putea să nu o detecteze dacă nu o caută în mod specific.
Închideți înregistrările privind abaterile și testele de integritate înainte de acceptare
| Categoria probelor | Ce trebuie să fie clar înainte de acceptare | Limita de decizie |
|---|---|---|
| Abatere FAT sau SAT | Conformitate cu URS-ul aprobat și cu protocolul aprobat | Nu considerați finalizarea câmpurilor FAT sau SAT drept dovadă a îndeplinirii cerințelor atâta timp cât există abateri nerezolvate |
| Dovezi privind filtrul din fabrică | O înregistrare separată față de testarea de etanșeitate efectuată la instalare | Verificarea din fabrică nu înlocuiește testul de etanșeitate efectuat la instalare |
| Test de etanșeitate la instalație | Metoda, instrumentele, condițiile, criteriile de acceptare și înregistrările specificate în protocol | Standardul menționat privind testarea filtrelor nu prevede limite specifice pentru fiecare echipament; protocolul aprobat trebuie să le definească |
| Dovezi privind calificarea | Instalarea, testarea de provocare și condițiile de funcționare prevăzute sunt abordate prin dovezile relevante privind IQ, OQ și PQ | Înregistrările FAT și SAT fac parte din dosarul probatoriu, dar nu sunt suficiente, în sine, pentru a stabili îndeplinirea condițiilor |
A Pachetul de acceptare a locuinței BIBO nu este completă pentru că s-au derulat toate testele programate; este completă pentru că fiecare abatere semnalată în timpul acestor teste a fost închisă în conformitate cu URS-ul aprobat și cu protocolul aprobat și pentru că înregistrările care rămân deschise după închidere arată în mod clar ce s-a verificat, prin ce metodă și în raport cu ce criterii. Considerarea unui program de testare finalizat ca fiind echivalent cu o înregistrare de acceptare rezolvată omite etapa în care abaterile deschise sunt evaluate, soluționate și fie corectate, fie acceptate în mod formal, cu justificarea corespunzătoare.
Datele referitoare la filtre, generate în fabrică, trebuie păstrate separat de înregistrările privind testele de etanșeitate efectuate după instalare. Acestea nu sunt interschimbabile: datele referitoare la filtrele din fabrică confirmă anumite caracteristici ale filtrului și ale poziționării acestuia în condiții de fabrică, în timp ce un test de etanșeitate efectuat după instalare — menționat în standarde precum IEST-RP-CC034 pentru testarea etanșeității filtrelor HEPA și ULPA — confirmă performanța odată ce filtrul se află în poziția finală de instalare, în condițiile de curgere a aerului și de mediu generate de acea poziție. Protocolul care reglementează testul în condiții de instalare trebuie să specifice metoda, instrumentele utilizate, condițiile în care s-a desfășurat testul, criteriile de acceptare aplicate și înregistrările generate, deoarece standardul menționat oferă un cadru general privind modul în care sunt structurate astfel de teste, mai degrabă decât limite specifice echipamentelor — aceste limite provin din protocolul de proiect aprobat, nu din standardul în sine.
Dovezile de calificare se situează deasupra ambelor etape de acceptare. Orientări precum EudraLex, volumul 4, anexa 15 descrie activitățile de acceptare a furnizorului și a amplasamentului ca elemente care, împreună cu instalarea, testele de provocare și dovezile colectate în condițiile de funcționare prevăzute, contribuie la calificarea instalării, a funcționării și a performanței. Înregistrările FAT și SAT contribuie la acest pachet de dovezi; ele nu îl înlocuiesc. Un cumpărător care se pregătește pentru o discuție privind proiectul ar trebui să știe la ce etapă de calificare este destinat fiecare document de acceptare, astfel încât o solicitare de detalii privind configurația sau o analiză a ofertei să identifice corect ce dovezi există deja și ce mai trebuie generat în cadrul proiectului.
Întrebări frecvente
Q: Cum ar trebui un cumpărător să decidă dacă o verificare a locuinței de tip BIBO se încadrează în categoria FAT sau SAT?
A: Atribuiți verificarea categoriei FAT atunci când aceasta poate fi demonstrată pe carcasa aprobată la furnizor și categoriei SAT atunci când depinde de sistemul instalat sau de condițiile de la fața locului. Consemnați această delimitare în protocolul aprobat, astfel încât fiecare verificare să aibă o locație clară, un punct de referință și rezultatul așteptat.
Q: Ce trebuie să fie pregătit înainte de începerea testării FAT a carcaselor BIBO?
A: Asigurați-vă că aveți la dispoziție URS-ul și protocolul FAT aprobate, în care proiectul carcasei, detaliile de fabricație, identificarea componentelor, accesul, elementele de comandă, clapetele, orificiile și verificările funcționale convenite să fie corelate cu etape specifice de verificare. Protocolul ar trebui, de asemenea, să definească modul în care vor fi înregistrate și soluționate observațiile și abaterile.
Q: Dacă probele privind filtrul din fabrică elimină necesitatea efectuării unui test de etanșeitate la montare?
A: Nu. Păstrați documentația referitoare la filtrul din fabrică într-un dosar separat și efectuați testul de etanșeitate al filtrului instalat conform protocolului aprobat pentru acesta. Protocolul respectiv trebuie să specifice metoda, instrumentele, condițiile de testare, criteriile de acceptare și documentația necesară, în loc să se bazeze pe o referință generală de testare pentru limitele specifice echipamentului.
Q: Se pot folosi FAT sau SAT ca dovezi de calificare atâta timp cât abaterile rămân nesoluționate?
A: Nu considerați testul finalizat drept dovadă de conformitate până când abaterile de la acesta nu sunt soluționate în conformitate cu URS-ul și protocolul aprobate. Fiecare soluționare trebuie să indice ce a fost corectat sau acceptat și care cerință și înregistrare de testare stau la baza respectivei decizii.
Q: Sunt suficiente înregistrările FAT și SAT finalizate pentru a certifica carcasele BIBO instalate?
A: Înregistrările FAT și SAT contribuie la dosarul de calificare, dar nu constituie în sine o bază suficientă pentru calificare. Asigurați-vă că documentația IQ, OQ și PQ aplicabilă abordează, de asemenea, instalarea, testele de provocare și condițiile de funcționare prevăzute înainte de finalizarea dosarului de calificare.