Una vivienda BIBO llega a la fase de inspección en fábrica ya construida según una configuración que se había negociado y aprobado previamente. La cuestión para el comprador no es si tiene buen aspecto, sino si el proceso de aceptación demuestra realmente lo que cada fase es capaz de demostrar, y si alguien lo confirmó antes de dar el visto bueno. Confundir lo que una fábrica puede demostrar con lo que solo puede demostrar la instalación una vez montada es lo que hace que los registros de aceptación pierdan su valor como prueba de cualificación.
Dividir la aceptación en fábrica y en obra en función de lo que cada ubicación pueda demostrar
| Fase de aceptación | Qué hay que comprobar en esta fase | Límite de la evidencia |
|---|---|---|
| Prueba de aceptación en fábrica (FAT) | Diseño aprobado, detalles de fabricación, identificación de componentes, acceso, controles, conexiones y comprobaciones funcionales acordadas que pueden realizarse en las instalaciones del proveedor | No establece la orientación de los conductos instalados, las instalaciones técnicas, los reguladores de tiro, los puntos de control, el espacio libre para el mantenimiento ni la integración con los sistemas de control de la instalación. |
| Prueba de aceptación in situ (SAT) | Orientación de los conductos instalados, instalaciones técnicas, compuertas, puntos de control, espacio libre para el mantenimiento e integración con el sistema de control de la instalación | No sustituye a la documentación relativa al filtro de fábrica independiente ni al registro de la prueba de estanqueidad de la instalación definido en el protocolo. |
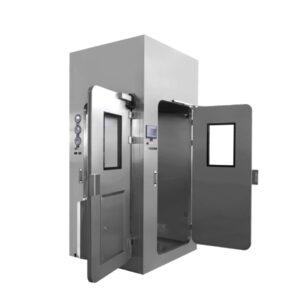
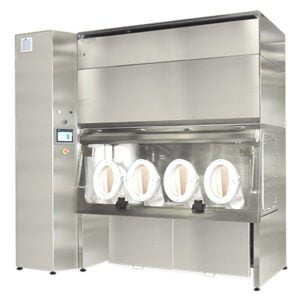
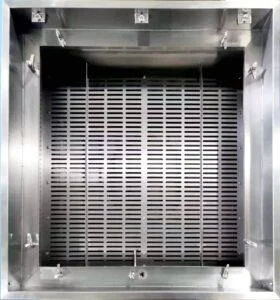
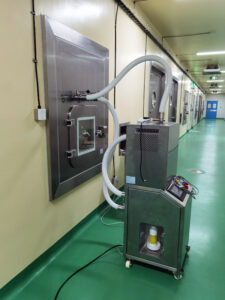
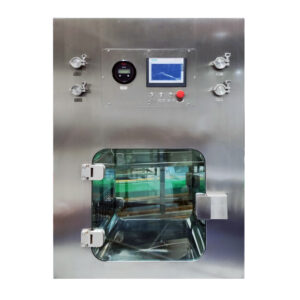
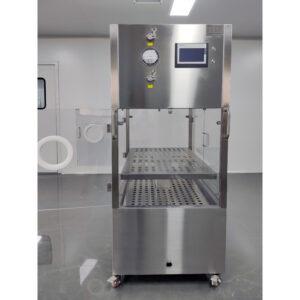
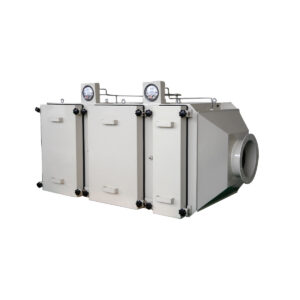
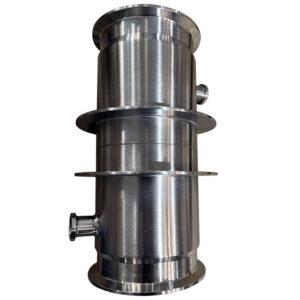
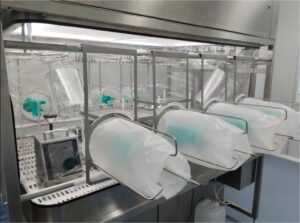
A Carcasa de tipo «bag-in bag-out» Se somete a pruebas en dos entornos físicamente distintos, y cada uno de ellos tiene un límite estricto en cuanto a lo que puede mostrar. En fábrica, el proveedor puede confirmar que la unidad se ha fabricado según el diseño aprobado: la estructura de la carcasa, la disposición de la caja del filtro, el mecanismo de cambio de bolsas, la identificación de los componentes instalados y el comportamiento funcional de los elementos que no dependen de cómo se conectará finalmente la unidad a la red de conductos o se alimentará de energía in situ. Se trata de una prueba significativa, pero es una prueba relativa al equipo como objeto independiente.
Lo que la fábrica no puede confirmar es todo aquello que solo existe una vez que la carcasa se ha instalado en su posición definitiva. La orientación de los conductos en relación con la distribución de la sala, las conexiones de servicios que realmente abastecerán a la unidad, el comportamiento de los reguladores una vez integrados en la lógica de control de la instalación y el espacio libre disponible para el acceso de mantenimiento son condiciones creadas por la instalación, no por el proceso de fabricación. Una prueba en fábrica puede simular algunas de estas condiciones, pero la simulación no es lo mismo que la instalación. Cuando un comprador considera que un informe de aceptación de fábrica sin incidencias es prueba de que la unidad funcionará correctamente in situ, esa suposición conlleva un riesgo que dicho informe nunca fue concebido para cubrir.
Esta separación cobra mayor importancia cuando la presión de los plazos empuja a un proyecto a fusionar las dos fases en una única aprobación “final” combinada. Si las condiciones de la obra no eran definitivas en el momento de la prueba en fábrica, o si dicha prueba sustituyó a comprobaciones que dependen de la configuración instalada, la documentación resultante puede parecer completa, pero dejando sin examinar riesgos reales de interfaz. La tarea del comprador en esta fase no consiste solo en recabar dos juegos de firmas, sino en preguntar, para cada elemento de la lista de aceptación, qué lugar estaba realmente en condiciones de verificarlo. Si una comprobación depende del trazado de los conductos instalados, del suministro de servicios públicos instalado o de la integración de los controles instalados, un registro de fábrica no puede dar respuesta a ello, independientemente de cómo se haya descrito la prueba.
Rastrear las características de la vivienda y la documentación hasta el URS aprobado
Cada elemento comprobado durante la aceptación debe corresponderse con un requisito específico de la especificación de requisitos de usuario aprobada. Esta trazabilidad es lo que convierte una prueba de aceptación de una simple inspección general en un ejercicio de verificación específico. Si la especificación de requisitos de usuario (URS) especifica una configuración de acceso concreta, un método de cambio de bolsas, una disposición de las compuertas o una interfaz de control, el protocolo de aceptación debe hacer referencia directamente a ese requisito, en lugar de basarse en una lista de comprobación genérica que casualmente se parezca a él.
La razón práctica por la que esto es importante es que las carcasas BIBO son equipos configurados según el proyecto. Una misma familia de productos puede fabricarse con diferentes ubicaciones de puertos, diferentes números de amortiguadores, diferentes filosofías de control y diferentes disposiciones de acceso para el mantenimiento, en función de lo que requiera el proyecto. Una lista de comprobación de aceptación elaborada para una configuración diferente, o para una versión genérica del equipo, no detectará una discrepancia entre lo que se aprobó y lo que realmente se fabricó o instaló. La carcasa puede cumplir todos los puntos de dicha lista de comprobación y, aun así, no ajustarse a los requisitos del URS de una forma que solo se haga evidente más adelante.
Cuando el URS haya cambiado durante el proyecto —ya sea a raíz de una revisión del diseño, una solicitud de cambio o una condición del emplazamiento descubierta tras la redacción de la especificación original—, el protocolo de aceptación debe reflejar la versión actual y aprobada del requisito, en lugar de la original. Un comprador que revise la documentación de aceptación debe confirmar en qué versión del URS se basó la redacción del protocolo y si se incorporaron las solicitudes de cambio que se produjeron entretanto antes de realizar la prueba. Un registro de aceptación que se remonte claramente a un requisito obsoleto no demuestra que la carcasa instalada cumpla con el requisito actual.
Este ejercicio de trazabilidad también aclara qué debe demostrar cada uno, tanto el proveedor como el instalador. Los detalles de diseño y fabricación se remontan a los requisitos de la fase de diseño que el proveedor aprobó. Los requisitos de interfaz de la instalación se remontan a lo especificado en el paquete de ingeniería de la obra. Mantener esa distinción clara evita que una sola firma se interprete como si cubriera ambas partes del conjunto de requisitos.
Acceso de los testigos, controles, compuertas, orificios y comprobaciones de fábrica acordadas
Los elementos físicos que un comprador o su representante comprueba en la fábrica comparten una característica común: pueden revisarse sin necesidad del contexto de instalación definitivo. Los paneles de acceso, las cajas de control, los conjuntos de compuertas y los orificios que se utilizarán posteriormente para las pruebas de los filtros pueden abrirse, accionarse e inspeccionarse en la propia planta de producción, ya que su funcionamiento en esta fase no depende de la orientación de los conductos ni de las instalaciones de la obra.
La comprobación del acceso consiste en confirmar que las puertas, los paneles o los puertos de cambio de bolsas se abren y se sellan según lo previsto, y que el mecanismo utilizado para aislar el filtro durante un cambio funciona según lo especificado, sin depender de ningún elemento instalado posteriormente. La comprobación de los controles en esta fase consiste en confirmar que los elementos de control presentes en la unidad —indicadores, enclavamientos o mandos de funcionamiento locales— responden correctamente cuando se accionan con la alimentación de fábrica, entendiendo que su comportamiento una vez integrados en un sistema de control in situ es una cuestión aparte que se abordará más adelante. La comprobación de los reguladores de tiro en fábrica confirma que el regulador se abre, se cierra e indica su posición correctamente como componente independiente; no confirma cómo se comportará dicho regulador una vez integrado en la estrategia de control de presión de la instalación, ya que ese comportamiento depende de la red de conductos instalada y del bucle de control.
Los puertos merecen una atención especial porque cumplen una función específica en la cadena de suministro: son el lugar donde pruebas de exposición a aerosoles y acceso mediante escáner se producirá una vez que la carcasa esté en servicio. Confirmar la ubicación, la accesibilidad y el estado de los puertos en la fase de fabricación resulta útil precisamente porque cualquier defecto que se detecte en ese momento es mucho más fácil de corregir antes del envío que después de la instalación. Un puerto al que resulte difícil acceder una vez que la unidad se haya colocado en su posición definitiva ya era de difícil acceso el día en que salió de fábrica; la fase de fabricación es la oportunidad de detectar ese problema mientras aún se puede solucionar.
Las comprobaciones funcionales acordadas que se realizan en esta fase son aquellas que el protocolo aprobado especifica que pueden llevarse a cabo sin necesidad de instalación. El comprador debe confirmar, antes de presenciar la prueba, cuáles son exactamente las comprobaciones que entran en esta categoría y cuáles se han aplazado deliberadamente hasta la instalación, de modo que lo que se compruebe coincida con lo previsto en el protocolo, en lugar de decantarse por lo que resulte más fácil de demostrar ese día.
Confirmar las interfaces instaladas, los puntos de supervisión, el espacio libre y la integración
Una vez instalada la carcasa, se pueden comprobar por primera vez una serie de condiciones diferentes, y estos son los aspectos que se deben confirmar mediante la aceptación in situ. La orientación de los conductos es uno de ellos: una carcasa fabricada con una configuración interna correcta puede instalarse con los conductos orientados de tal forma que afecten a la distribución del flujo de aire o al acceso, y esto solo se aprecia una vez realizada físicamente la conexión. Las conexiones a los servicios públicos son otro ejemplo: debe confirmarse que la electricidad y cualquier otro servicio del que dependa la unidad estén conectados correctamente y proporcionen las condiciones para las que se diseñó la unidad, algo que una prueba de fábrica con un suministro temporal o simulado no puede reproducir por completo.
Las compuertas, que se comprueban en fábrica como componentes independientes, deben ahora verificarse como parte de la integración del sistema de control de la instalación. Esto implica comprobar que la compuerta responda correctamente a las señales de control reales que recibirá durante su funcionamiento, y no a una señal simulada utilizada para la comprobación funcional en fábrica. Los puntos de monitorización —siempre que el proyecto especifique una monitorización continua o periódica del rendimiento de la vivienda— deben confirmarse para garantizar que están correctamente ubicados, correctamente conectados al sistema de monitorización o de gestión del edificio que utilice el proyecto, y que proporcionan lecturas coherentes con las condiciones realmente presentes en ese lugar de instalación.
El espacio libre para el mantenimiento es una condición específica de cada emplazamiento que no puede verificarse por completo hasta que la unidad se encuentre en su posición definitiva con respecto a las paredes, los elementos estructurales y el resto de equipos. Una cota de espacio libre que resultaba aceptable en un plano de disposición puede verse comprometida por condiciones reales que difieran del plano, y la única forma de confirmar que el espacio libre es adecuado para futuros cambios de filtro o para el acceso con fines de mantenimiento es comprobarlo tras la instalación, en el espacio real.
Cuando alguna de estas condiciones de instalación difiera de lo previsto en el diseño, el comprador necesita un mecanismo para plantear y resolver esa discrepancia antes de dar por finalizada la aceptación de la obra, ya que una discrepancia no resuelta entre el estado real de la obra y la intención del diseño es precisamente el tipo de deficiencia que las pruebas de homologación posteriores podrían pasar por alto si no se busca específicamente.
Cerrar las desviaciones y los registros de las pruebas de integridad antes de la aceptación
| Categoría de pruebas | Lo que debe quedar claro antes de la aceptación | Límite de decisión |
|---|---|---|
| Desviación de FAT o SAT | Cierre conforme al URS aprobado y al protocolo aprobado | No se debe considerar la finalización de FAT o SAT como prueba de cualificación mientras sigan existiendo desviaciones pendientes. |
| Pruebas sobre el filtro de fábrica | Un registro independiente de las pruebas de fugas realizadas en las instalaciones | Las pruebas realizadas en fábrica no sustituyen a la prueba de estanqueidad una vez instalado el sistema. |
| Prueba de estanqueidad realizada | Método, instrumentos, condiciones, criterios de aceptación y registros especificados en el protocolo | El ámbito de aplicación de las pruebas de filtros mencionado no establece límites específicos para cada equipo; el protocolo aprobado debe definirlos. |
| Pruebas de titulación | La instalación, las pruebas de desafío y las condiciones de funcionamiento previstas se abordan mediante la documentación correspondiente de IQ, OQ y PQ. | Los registros FAT y SAT forman parte del expediente probatorio, pero por sí solos no bastan para determinar la elegibilidad. |
A Paquete de aceptación de vivienda de BIBO No se considera completa porque se hayan ejecutado todas las pruebas programadas, sino porque todas las desviaciones detectadas durante dichas pruebas se han resuelto de acuerdo con el URS y el protocolo aprobados, y porque los registros que permanecen abiertos tras la resolución muestran claramente qué se ha verificado, mediante qué método y según qué criterios. Considerar que un programa de pruebas finalizado equivale a un registro de aceptación resuelto omite el paso en el que las desviaciones pendientes se evalúan, se resuelven y se corrigen o se aceptan formalmente con la correspondiente justificación.
La documentación relativa a los filtros generada en fábrica debe conservarse como un registro independiente de las pruebas de estanqueidad realizadas tras la instalación. No son intercambiables: la documentación de fábrica sobre los filtros confirma aspectos relacionados con el filtro y su ajuste en condiciones de fábrica, mientras que una prueba de estanqueidad tras la instalación —a la que se hace referencia en normas como IEST-RP-CC034 para las pruebas de estanqueidad de filtros HEPA y ULPA: confirma el rendimiento una vez que el filtro se encuentra en su posición final de instalación, en las condiciones de flujo de aire y ambientales que dicha posición genera. El protocolo que rige la prueba en situación real debe especificar el método, los instrumentos utilizados, las condiciones en las que se ha realizado la prueba, los criterios de aceptación aplicados y los registros generados, ya que la norma citada establece el alcance de cómo se estructuran dichas pruebas, en lugar de límites específicos para los equipos; dichos límites provienen del protocolo del proyecto aprobado, no de la propia norma.
Las pruebas de cualificación se sitúan por encima de ambas fases de aceptación. Las orientaciones tales como EudraLex, volumen 4, anexo 15 describe las actividades de aceptación del proveedor y de la instalación como elementos que, junto con la instalación, las pruebas de resistencia y los datos recopilados en las condiciones de funcionamiento previstas, contribuyen a la cualificación de la instalación, la cualificación operativa y la cualificación de rendimiento. Registros FAT y SAT contribuyen a ese conjunto de pruebas, pero no las sustituyen. Un comprador que se esté preparando para una reunión sobre un proyecto debe saber a qué fase de calificación está destinada cada pieza de la documentación de aceptación, de modo que, al solicitar detalles de configuración o al revisar un presupuesto, se identifique correctamente qué pruebas ya existen y cuáles debe generar aún el proyecto.
Preguntas frecuentes
Q: ¿Cómo debe decidir un comprador si una comprobación de vivienda BIBO debe incluirse en FAT o en SAT?
A: Asigna la comprobación a FAT cuando se pueda demostrar que se realiza en las instalaciones homologadas del proveedor, y a SAT cuando dependa del sistema instalado o de las condiciones del emplazamiento. Anota ese límite en el protocolo homologado para que cada comprobación tenga una ubicación clara, un punto de referencia y un registro previsto.
Q: ¿Qué debe estar listo antes de que comience la prueba de aceptación final (FAT) de las viviendas de BIBO?
A: Se debe disponer del URS y del protocolo de FAT aprobados, en los que se indiquen el diseño de la carcasa, los detalles de fabricación, la identificación de los componentes, los accesos, los controles, los reguladores, los orificios y las comprobaciones funcionales acordadas, todo ello asignado a pasos de verificación específicos. El protocolo también debe definir cómo se registrarán y cerrarán las observaciones y las desviaciones.
Q: ¿El hecho de que el filtro venga de fábrica elimina la necesidad de realizar una prueba de fugas una vez instalado?
A: No. Conserva la documentación relativa al filtro de fábrica en un registro independiente y realiza la prueba de fugas del filtro instalado siguiendo el protocolo aprobado para el mismo. Dicho protocolo debe especificar el método, los instrumentos, las condiciones de la prueba, los criterios de aceptación y la documentación necesaria, en lugar de basarse en una referencia general de pruebas para determinar los límites específicos del equipo.
Q: ¿Se pueden utilizar el FAT o el SAT como prueba de cumplimiento mientras sigan existiendo desviaciones pendientes?
A: No se debe considerar la prueba completada como prueba de conformidad hasta que se hayan resuelto todas las desviaciones con respecto al URS y al protocolo aprobados. Cada resolución debe indicar qué se ha corregido o aceptado y qué requisito y registro de prueba respaldan dicha decisión.
Q: ¿Son suficientes los registros FAT y SAT completados para certificar la carcasa BIBO instalada?
A: Los registros FAT y SAT forman parte del expediente de acreditación, pero no bastan por sí solos para acreditar la homologación. Antes de cerrar el expediente de acreditación, comprueba que la documentación pertinente sobre IQ, OQ y PQ también aborde la instalación, las pruebas de verificación y las condiciones de funcionamiento previstas.